上周跟车间张师傅吵了一架。
我之前出的图,一套铝合金户外安装支架,要求喷户外级环氧粉末,图纸上标了安装孔和立柱的配合间隙0.3mm。结果零件刚喷完,装配组拿M8的螺丝往孔里穿,卡得死死的,量了下孔径,原来设计的9mm孔,喷完直接缩到8.6mm,张师傅拿着游标卡尺堵在我工位上,说我连膜厚余量都不留,纯粹给车间添乱。
冤不冤?我刚做设计那会真的以为,喷涂就是零件全部加工完、尺寸全检完,最后丢去表面处理线喷层漆防个锈,跟结构设计半毛钱关系没有。错。大错特错。
喷涂膜厚的设计阈值,根本不是供应商给的参考值
现在大部分供应商给的粉末喷涂膜厚参数,都是按GB/T 5237.4的标准来的:室内装饰型平均膜厚40-80μm,户外耐候型60-120μm,允许的局部最薄点不低于40μm。很多人就直接把这个数当理想值,算配合间隙的时候完全不考虑膜厚的影响,这就是踩坑的开始。
之前有个同组的同事,设计了一套不锈钢销轴和铜套的滑动配合,单边间隙留了0.05mm,说本来是按H8/f7的公差选的,滑动顺畅得很,结果要求销轴表面喷25μm的超薄PTFE减磨涂层。我当时给他算,涂层是单边涂在销轴表面的,就算按最低膜厚算,直径方向也要吃掉50μm的尺寸,原来0.05mm的间隙喷完直接变成过盈配合,他还不信,拿着零件去试喷,结果喷完的销轴往铜套里压,压床打到1吨的力都压不进去,最后只能把所有销轴重新磨小0.1mm,光返工就耽误了三周的项目交期。
真的,别拿理想膜厚当设计依据,你得算最坏情况。所有需要整体进喷涂线、有配合要求的表面,单边至少要留0.15mm的退让间隙。不管是螺纹孔、轴承安装位、滑动配合面,只要是要喷涂层的地方,别抠那点材料厚度,到时候装配不上全是设计的锅。我现在设计轴承安装位的时候,只要这个位置要喷涂层,原来的H7公差直接改到H9,哪怕膜厚超了点,也能保证轴承能顺利压入,还不会把涂层刮得坑坑洼洼。
更别提那些忘做遮蔽的螺纹孔了。之前有个项目,120个铸铁箱体,喷完环氧漆才发现所有安装螺纹孔没做遮蔽,M6的孔被漆堵得严严实实,光拿丝锥通丝我们就加了两个通宵的班,现在想起来眼睛还酸。
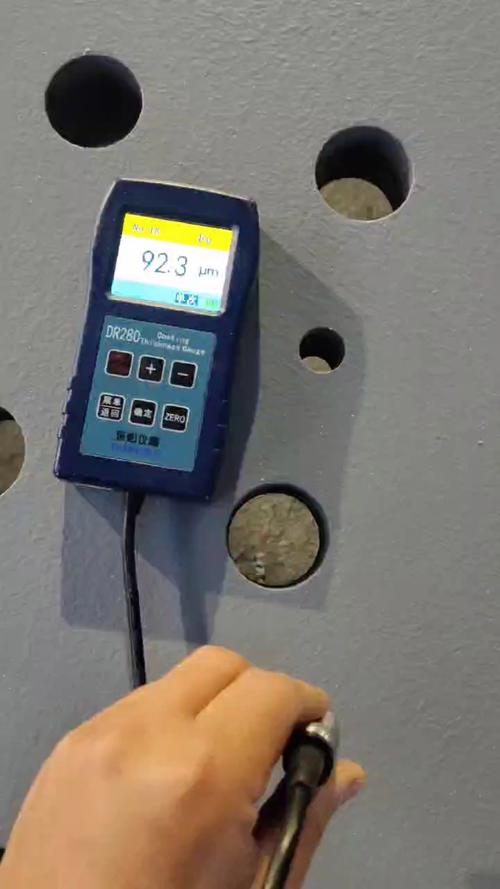
对了,很多人觉得膜厚越厚越好,防腐能力越强。真不是。粉末喷涂的膜厚如果超过150μm,反而容易出现流挂、橘皮的问题,涂层附着力还会下降。之前有个客户要求支架的膜厚做到200μm,说要耐海边的盐雾,结果喷出来的零件表面像皱巴巴的橘子皮,摸起来拉手,最后只能把超厚的涂层全部打磨掉,重喷120μm的标准膜厚,再喷一道氟碳面漆,才算过了验收。还有那种带尖角的零件,因为静电喷涂的尖端效应,尖角位置的膜厚会比平面位置厚2-3倍,特别容易挂漆滴,我现在画图的时候,所有外露的尖角一律倒R0.5的圆角,省得喷完凸一块漆疤,难看还容易掉。
不是所有结构都适合进喷涂线,别给工艺添堵
静电喷涂靠的是电场吸附,这个原理决定了它对结构是有要求的,不是你设计个什么形状都能喷得均匀。行业内通用的经验是,静电喷涂的有效槽深宽比最大就是2.5:1,超过这个比例,电场直接在槽口位置屏蔽,粉根本落不到槽底,喷完内壁全是露白的。
我之前刚做设计的时候,为了追求传感器安装盒的密封性,把盒子的内壁设计成了深20mm、宽5mm的安装槽,要求整体喷环氧富锌底漆防腐。结果零件拿到车间,师傅拿着喷枪对着槽口喷了十分钟,槽底还是白花花的铝本色,根本喷不到。最后没办法,只能把槽口的宽度扩到10mm,才算达到了工艺要求,之前为了密封加的硅胶垫都白买了。

说实话,这种结构坑真的太多了。之前有个售后项目,客户反馈设备用了半年,缝隙位置的漆全部鼓泡掉皮,我们拆下来看,才发现设计师为了结构强度,把两块钢板的搭接缝隙焊得严严实实,连个排气孔都没留,前处理的时候,脱脂液、磷化液全闷在缝隙里出不来,烘干的时候水分蒸发不出去,直接把漆层顶得鼓起来。后来我们在所有搭接缝隙的最低位开了φ3mm的排气孔,前处理的时候液体能顺利流出来,这个鼓泡的问题才彻底解决。
还有那种异种材料铆接的结构,比如铝件上面铆了不锈钢片,如果你要整体喷高温固化的氟碳涂层,固化温度要到230度,铝和不锈钢的热膨胀系数差了快一倍,冷却的时候两边收缩量不一样,喷完的涂层直接被拉得开裂掉皮。这种结构要么分开喷完再铆接,要么就选常温固化的丙烯酸聚氨酯涂层,固化温度60度,热变形差小,就不会出这种开裂的问题。
涂层的性能选型,别只看供应商的样本参数
现在很多人选喷涂涂层,翻着供应商的样本看,哪个耐盐雾时间长就选哪个,根本不考虑自己的实际使用场景,这钱花得冤枉不说,还容易出大问题。
比如之前给污水处理厂做的设备支架,一开始选了普通的环氧粉末,样本上写着耐盐雾500小时,结果装上去才一年,支架跟混凝土接触的位置,涂层全被混凝土里的碱性物质蚀穿了,锈水顺着支架流下来,把白色的设备外壳染得一道道黄印子。后来我们换了重防腐级的环氧煤沥青涂层,膜厚做到200μm,专门耐碱腐蚀,现在用了八年,拆下来看涂层还牢牢粘在金属表面,一点锈迹都没有。
更关键的是合规性的问题。如果是食品接触场景的结构,你不能随便选带溶剂的喷涂涂层,必须要符合GB 4806.10的食品接触材料要求。之前有个同行做食品输送架,为了省钱选了个普通的聚氨酯喷涂,结果过海关检测的时候,涂层的析出物超标,整批货直接被扣了,算下来损失了两百多万,哭都没地方哭。
还有个很多人忽略的细节:涂层的附着力前提。按GB/T 9793的热喷涂标准要求,喷涂层之前的基体表面喷砂粗糙度要达到Ra6.3-Ra12.5,粗糙度太低的话,涂层跟基体的结合力不够,用手一扣就掉。之前有个外协厂为了省成本,把喷砂工序改成了简单的溶剂除油,表面粗糙度才Ra1.6,结果喷完的涂层,运输的时候被纸箱蹭一下就掉一块,最后全部退回重新喷砂,光返工费就花了十几万。
其实说穿了,喷涂从来不是什么收尾的边角工序。从你画第一张零件图开始,膜厚留多少、结构有没有喷涂工艺盲区、涂层选型适配什么场景,全是你要提前考虑的事。别总觉得工艺的问题是车间的,你设计的时候多问一句工艺师傅,多算一点膜厚余量,后面就能少加十个通宵的班。
我现在画图的时候,只要涉及到要做喷涂的零件,先翻下自己记的踩坑笔记:先算配合面的膜厚余量,再检查有没有超过深宽比的喷涂死角,最后对着使用场景选对应的涂层。这么多年下来,因为喷涂问题被打回来的图,从最开始的每十张错三张,降到现在半年才出一次小问题。真的,工程师哪有什么天生的高手,不过是踩的坑多了,自然就知道哪块的路不能走。
