图纸画完,松一口气?别急。真正的噩梦,往往从你把模型发给采购那一刻才开始。
我干了十五年机械设计。前八年,我信奉一个信条:只要设计算得准,天下没有造不出来的零件。后来被现实抽了无数次脸,才明白一个道理——设计只完成了信息传递的一半,剩下那一半,得靠生产链路把它翻译成铁疙瘩。翻译错了,你公差标得再漂亮,也是一堆废铁。
公差不是数字游戏,是制造能力的投影
先讲一个真实案例。前年做一套医疗检测设备的传动模组,其中一个铝制承座,材料6061-T6,要求轴承孔位公差±0.01mm,孔间距120±0.015。我当时觉得没问题,精密加工嘛,CNC走一刀的事。
结果呢?供应商报价来了,比预期翻了四倍。采购的小姑娘拿着报价单来找我,眼睛瞪得溜圆:“李工,这个零件是镀金的吗?”
我拉上工艺工程师一起复盘。问题出在哪儿?不是达不到,而是达到这个精度的代价,绝大多数供应商不愿意承担。±0.01的孔,你得用坐标磨或者高精度加工中心,还要考虑铝材的热变形。这还不算完——检验呢?三坐标测量机的探针直径、测量力、温度补偿,全都影响结果。你图纸上标注的基准,跟人家装夹的基准,很可能不是同一个东西。
这就是典型的“设计孤岛”思维。图纸在设计师手里是完美的,一旦进入生产链路,每经过一个环节,信息就衰减一次。热处理会变形,表面处理会改变尺寸,去毛刺可能把倒角修歪。你标一个理论正确尺寸,配上GD&T的MMC(最大实体条件),看起来很严谨对吧?但供应商的质检员未必懂MMC的真正含义。他会按线性尺寸去卡,卡不过就退货。
后来我们学乖了,关键配合尺寸改用配合公差带加功能量规的思路。什么意思?不跟你扯那么多理论,直接做一个通止规。通规过,零件合格;止规不过,退货。简单粗暴,但生产线上没人会搞错。
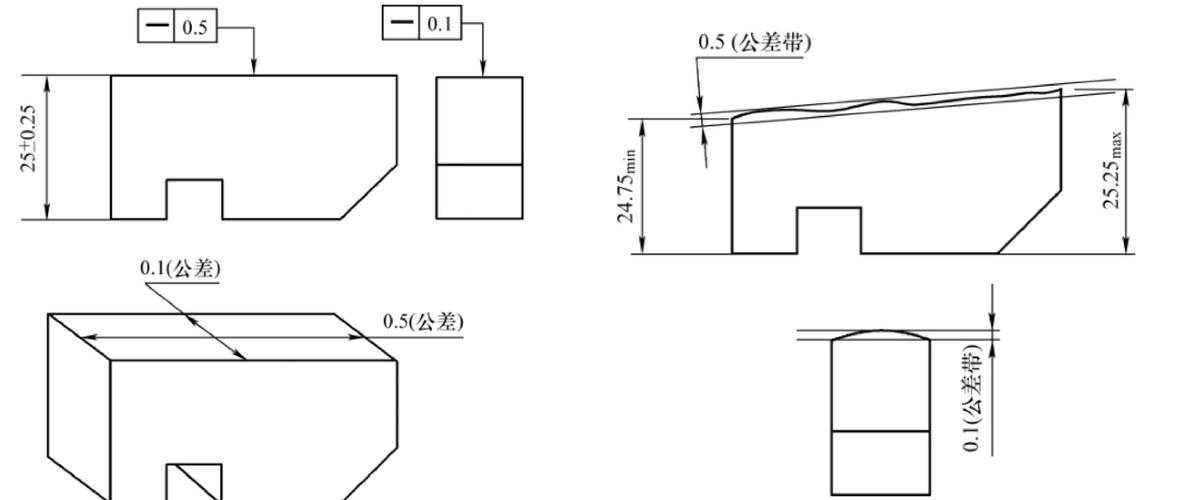
还有一个血泪教训:别在图纸上留设计师以为的“默认工艺”。比如一个直角内腔,你画成清角,加工中心只能用比它更小的刀具去清,效率极低,刀具还容易断。正确的做法是标注最小圆角半径,并且跟供应商确认他们的标准刀具库。R3、R5、R8,提前说好。你不标,人家按R0.5去做,成本上去了你还不认,最后扯皮。
打通链路,先打通语言
机械工程师有一个通病:太喜欢用数学说话。位置度φ0.05,圆柱度0.008,平行度0.02/100。这些数字没问题,问题是——生产链路上的每一个人,对这些数字的理解都不一样。质检员看到的是量具读数,工艺员看到的是装夹方案,采购看到的是价格差异,老板看到的是交期风险。
那怎么办?我的做法是,出一份“制造说明卡”,跟图纸一起发出去。不是重复标注,而是解释关键特征为什么这么标。比如:
“该轴承座孔位公差±0.015,用于保证齿轮啮合侧隙在0.03-0.08mm之间。若超差,会导致噪音超标和早期磨损。”
就这一句话,供应商的工艺员立刻明白:哦,这不是随便标标,是有功能要求的。他会主动跟你商量,能不能把孔位公差放宽到±0.02,通过调整齿轮变位系数来补偿。你看,链路通了。
反过来,有些尺寸你标了高精度,但其实不影响功能。我就犯过这个错。一个钣金外壳的安装孔,我按机加件的习惯标了±0.05,结果激光切割的师傅打电话来骂人:“我用的是0.3的板,你让我±0.05?板子热胀冷缩都不止这个数。”一问才知道,钣金激光切割的常规公差是±0.1到±0.15,精雕可以到±0.05,但得慢走丝或者精修,价格翻倍。
这就是典型的过度设计。后来我把那个孔改成腰形孔,公差放宽到±0.2,装配反而更顺了——因为腰形孔自带调整量。成本降了,装配效率还高了。

从“甩图”到“驻厂”,心态上的那一跃
说一个很多人不愿意承认的事实:你坐在办公室里画三维模型,永远画不出完美适配生产的图纸,除非你亲自去过车间,看过铁屑飞溅的样子。
我早期做非标自动化设备,习惯把零件图一股脑打包发给供应商,然后等着收货。结果呢?十个零件有六个需要返工。不是这里干涉,就是那里装不上。最离谱的一次,一个气缸安装板,我标了沉头孔,供应商做成了螺纹孔。打电话过去问,对方理直气壮:“我看你图上有螺纹符号啊。”我打开图纸一看,原来是我复制粘贴的时候,把螺纹注释也带过去了。
这就是信息污染。设计文件里残留的冗余信息,在生产端会被放大成错误的指令。后来我定了一个规矩:出图之前,所有非几何信息必须清理干净。螺纹注释只保留功能性的,其余的删掉。图层要分层,标注层、轮廓层、中心线层,清清楚楚。别小看这些细节,它们直接决定生产链路上的信息保真度。
再讲一个正面的例子。去年做一个大型焊接结构件,图纸发出去之后,我直接买了张高铁票去供应商的车间待了两天。别误会,不是去监工。我搬个小板凳坐在焊接工位旁边,看工人怎么定位、怎么点焊、怎么控制变形。
结果发现一个大问题:我设计的焊接坡口角度是45°,理论计算没问题。但工人实际操作的时候,由于板厚是16mm,加上装配间隙,焊枪根本伸不进去。他现场改成60°,用更宽的坡口保证熔深。我当场把图纸改掉,并且在工艺说明里加了一条:坡口角度现场可根据装配间隙在55°-65°之间调整,以焊透为准。
你看,这就是链路打通的真正含义——不是把设计意图强压给生产,而是给生产留出合理的调整窗口,同时把功能底线守住。守不住功能,设计就是失职;不给调整空间,生产就是盲从。
那些年我踩过的工艺坑

说几个具体的,各位引以为戒。
第一,材料替代的坑。设计选了7075-T6,供应商说没现货,建议用6061-T6代替。价格便宜一半,性能呢?屈服强度差了一倍多。7075的屈服强度约500MPa,6061只有280MPa左右。你如果设计的时候按7075算的受力,换6061直接完蛋。所以我的建议是:图纸上标明材料状态和关键力学性能指标,并且注明“未经设计师书面同意,不得以任何理由替换材料”。
第二,表面处理的坑。阳极氧化会改变尺寸,每边大概增厚5-10μm。你对公差敏感的配合面,如果做了硬质氧化,尺寸直接超差。要么预留余量,要么做局部保护。还有镀镍、镀锌,都会影响螺纹配合。M3的螺纹,镀锌之后可能拧不进去。解决方案:镀前用6H的丝锥过一遍,或者干脆标注“镀后回攻”。
第三,去毛刺的坑。图纸不标去毛刺要求,供应商就按默认来。有些厂默认用振动光饰,简单高效,但会把棱边倒圆。如果你的设计里有一个需要保持锐边的功能面——比如刮料板、密封面——那就等着失效吧。正确的做法是:在技术要求里写明“所有锐边去毛刺,但XXX面不允许倒圆,保留R0.2以下锐边”。
还有一个坑,九成工程师都踩过:二维工程图与三维模型不一致。尤其是改图的时候,改了三维没改二维,或者反过来。供应商按三维加工,按二维检验,最后对不上。我的做法是:每次发布图纸,都做一次剖面检查,把关键尺寸用剖面图单独标出来,跟三维模型核对一遍。麻烦,但省事。
最后聊聊数字化打通这件事
现在都在讲数字化工厂、MES系统、PLM系统。我觉得方向没错,但有个前提:基础数据没做好,上什么系统都是白搭。
你连物料编码都一塌糊涂,今天叫“铝板6061”,明天叫“AL6061”,后天叫“6061铝板”,ERP系统怎么自动排产?你连工序路线都没标准化,每个供应商按自己的习惯来,MES怎么监控进度?
所以,生产链路打通的第一步,不是买软件,是整理基础数据。物料主数据、工艺路线、工时定额、检验标准,这四个东西不统一,数字化就是空中楼阁。
我们厂去年做PLM上线,前三个月啥也没干,就干一件事:把过去十年的图纸全部重新整理。统一编码规则,统一图层规范,统一技术要求模板。听起来很笨,但做完之后,新产品的图纸发布效率提高了40%,因为没人再问“这个尺寸是什么意思”了。链路通了,信息流转的摩擦就小了。

说白了,生产链路打通,技术是手段,对制造过程的敬畏心才是根本。你坐在电脑前面敲键盘的时候,得知道屏幕另一头,有一个工人正在满手油污地看你的图纸。他会骂你,还是夸你,取决于你懂不懂他的语言。
就这样吧。下回再聊具体某个工艺的细节,比如薄壁件车削变形控制,那个话题够写一整篇。
