说实话,每次看到车间大屏上那些花花绿绿的折线图,我心里都五味杂陈。上周调试一台五轴加工中心,振动传感器传回来的数据在监控界面上表现得温文尔雅,可实际切削时的表面粗糙度就是下不来,废了三件钛合金毛坯——那可是十几万啊!问题出在哪?不是传感器精度不够,也不是算法模型有问题,而是那该死的可视化方式把关键信息全给平滑掉了。
工业数据可视化,这个词听着挺时髦。但在咱们机械行业,它的本质没变:就是让工程师从一堆噪声里,一眼认出设备到底在犯什么毛病。可惜的是,市面上太多工具在追求“好看”,却把“好用”丢到了九霄云外。
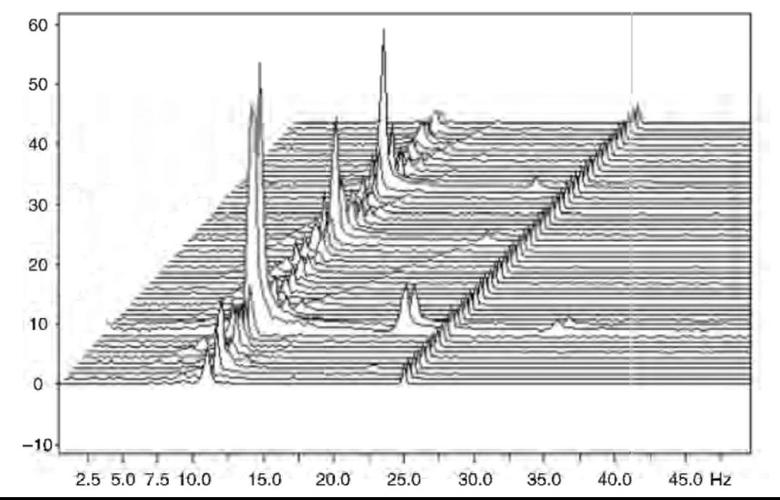
采样率与刷新率:看不见的陷阱比看得见的曲线更致命

先聊一个老工程师都未必想明白的事。你盯着一个液压系统的压力曲线看,采样率设成 10Hz。然后你告诉老板说压力很平稳,没啥波动。请问,这个结论对吗?
错得离谱。
液压泵的脉动频率通常在 200Hz 以上,柱塞泵的流量脉动、溢流阀的高频颤振——这些信息在 10Hz 的采样率下全被折叠成了“看起来很正常”的低频信号。这就是所谓的混叠效应。根据奈奎斯特采样定理,你得保证采样频率至少是信号最高频率分量的两倍,但实际工程中我们一般取 5 到 10 倍作为安全裕度。如果关心的频率范围是 2kHz,那采样率就不能低于 10kHz,最好到 20kHz。
但这又带来另一个问题:数据量爆炸。一台设备 50 个通道,每个通道 20kHz 采样,16 位精度,一天下来就是好几个 T 的数据。你总不能把所有原始数据都堆到可视化界面上吧?
我的做法是分两层处理。底层保留原始高频数据用于离线频谱分析和故障诊断,上层做可视化的时候根据观察尺度动态抽稀。宏观趋势用每秒一个点就够了,一旦发现异常再下钻到毫秒级波形。可视化不是把所有数据都画出来,而是把该看的数据放到该放的位置上。
坐标系的选择会决定你看见什么,甚至决定你得出什么结论
线性坐标和的对数坐标,选错了会出人命的。
我见过一个让人哭笑不得的案例。某厂的轴承温度监控系统,温度从 65°C 缓慢爬升到 82°C,持续了三个星期,操作工愣是没看出来。因为纵坐标是从 0 开始的,65 到 82 的变化在满量程上只有百分之几的位移,肉眼根本分辨不出来。等到轴承抱死,停机损失上百万。
其实解决办法特别简单——把纵轴起点改到 50°C,同时加上 ±3σ 的统计过程控制限。温度一越过警戒线,曲线立刻突破控制边界,视觉冲击力完全不一样。这就是自适应坐标系的思路,让数据的有效变化范围撑满整个显示区域,而不是死板地锚定在零点。
不过话说回来,坐标系调整也不能乱来。我之前有个同事为了“让曲线好看”,把扭矩波动图的纵轴范围手动缩到了 5%,结果一个幅值 15% 的冲击载荷被截断成了平顶——这比看不到还危险。所以我的原则是:给动态坐标调整设置硬性上限,通常限定在数据实际分布范围的 1.5 倍以内,并且一定要在图上标注出坐标轴范围的真实数值。

当颜色编码变成一场灾难:来自控制面板的教训

颜色这东西,在工业场景里的使用逻辑跟消费级产品完全不是一回事。
我记得有一年给石化厂做压缩机状态监测界面,年轻的设计师给振动、温度、压力三个参数各配了一套‘赛博朋克’配色——紫红、荧光绿、电光蓝。在会议室投影上看确实炫酷。结果到了现场,操作室的灯光偏黄,操作员又戴着安全眼镜,荧光绿和电光蓝在屏幕上根本分不清。更糟糕的是,紫红色恰好跟 DCS 系统里代表报警的红色非常接近,操作员平均每天要误判三次。
后来我们彻底推翻了那套方案,老老实实按照 ISA-101 标准来做。正常工况用灰色系,预警用琥珀色,报警用红色,而且同一画面里颜色数量严格控制在五种以内。颜色不是用来装饰的,它是信息通道。在工业 HMI 设计里,每一个色相偏移都意味着额外的认知负担。
还有一个反直觉的点:别用彩虹色系来表示连续量。比如温度从低到高用蓝-绿-黄-红过渡,看起来直观,但实际上人眼对亮度变化的敏感度远高于色相变化。更好的方式是采用单色渐变(比如从浅蓝到深蓝)加上等值线,或者直接用感知均匀的色图比如 Viridis。这个在湍流场、应力场可视化里已经是标配了,但很多工业监控界面还在用 Jet 色图,哎。
别让刷新率欺骗了你的直觉
还有一件事想吐槽。很多上位机软件默认把数据刷新率设成 100ms,看起来数据在“实时跳动”,特别有科技感。但你如果把这个刷新率跟设备的机械时间常数对比一下,就会发现完全是信息过载。
一个大型回转窑的窑体温度,热惯性时间常数可能好几个小时。你用 100ms 去刷新它,除了让屏幕闪烁、让操作员眼睛疲劳之外,没有任何好处。反过来,一个伺服阀的阶跃响应在 5ms 内就完成了,你用 1s 的刷新率去画,只能看见一个冲击然后归于平静——动态过程里的超调量、振荡次数这些关键诊断依据全丢了。
所以我的经验是:刷新率要跟被测量对象的特征时间尺度匹配。温度、压力这类慢变量用 1s 到 10s,振动、力、位移这类快变量用 10ms 到 100ms。而且,对于快变量,光看实时波形没用,得把连续的短时窗数据拼成瀑布图或者频谱图来看趋势变化。
从数据到决策,中间隔着一整个可视化设计

说到底,工业数据可视化的终极目标不是“把数据画出来”,而是“让人做出正确决策”。这中间的距离,比大多数人想象的要远得多。
你采集了 200 个测点的数据,不代表你要给操作员看 200 条曲线。你得做降维——用主成分分析也好,用特征提取也好,把隐藏在原始数据里的设备健康状态抽象出来,变成一个或几个综合指标。然后用清晰的视觉编码呈现出来。所谓清晰,就是任何人看一眼就知道“现在正常不正常”、“如果异常,该去检查哪里”。
我现在的习惯是,每做一个可视化方案,先不写代码,先问三个问题。第一,谁看?是现场操作工、设备工程师还是厂级领导?第二,看完要做什么?是调整参数、安排检修还是汇报工作?第三,如果只看一眼,最需要知道什么?把这三个问题想清楚了,后面的坐标轴、颜色、刷新率、交互方式,都是顺理成章的事。
做工程这事儿,有时候慢就是快。
结论就一句话:工业数据可视化的核心不是技术,是判断力。判断什么数据该被看见、以什么形式被看见、在哪个时间尺度上被看见。这三件事想明白了,你的监控界面才能真正创造价值。
