上周三下午,实训楼二楼。小陈抱着一张 A2 图纸站在普车边上,脸有点红。图纸上那根台阶轴,尺寸标齐了,公差也查过表,看上去挺像样。师傅扫了一眼,问了三个问题。
毛坯从哪来?小陈愣住。
装夹夹在哪儿?他伸手指了指中间那段螺纹。师傅笑了:螺纹是最后车出来的,你拿它当夹持面?
第三个问题更狠——检验的时候,基准放哪儿?
那天我没批评他。说实话,这恰恰是我要的东西。图纸漂亮,不等于零件能出来。机械设计的终点不是图,是零件装到机器上、并且别人还能照样复现一遍。
一、我把课程作业换成了一张生产订单
前几年我也是这么教的:发一张零件图,学生照着画,画完交。后来发现,作业交上来的那一刻,学习就停了。图对不对、能不能做出来,跟他没什么关系。
于是我把任务书改了。不再写“设计一根减速器输出轴”,而是——接到一张生产订单,数量 20 件,交期两周,材质 45 钢。
订单后面挂着一整条链:设计出图,工艺编卡,领料加工,检验,入库,反馈改图。这条链我管它叫生产订单闭环。名字听着挺大,落到课堂上其实很土:学生得拿着自己画的图,走一遍从纸到铁、再从铁回到纸的过程。
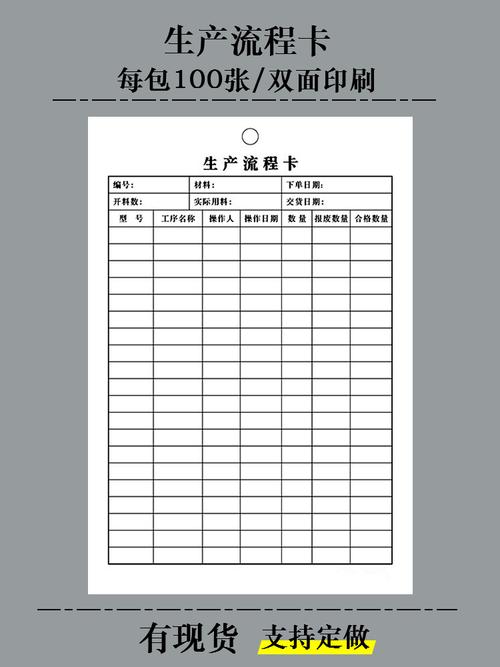
第一次跑的时候,全班 32 人,只有 4 组在两周内真正走完。剩下的,全卡在中间某个环节上,卡得五花八门。
二、卡点几乎都不在画图上
我整理了两届的卡点记录,结果有点意外。
第一类,工艺意识缺位。学生知道公差配合,但不知道 0.02 的形位公差在普通车床上意味着什么。有个组把同轴度标到 0.01,还配了句说明,写得理直气壮:越高越好。我在批注里回他一句——车间不是许愿池。
第二类,基准混乱。设计基准、工艺基准、测量基准,三套东西在学生脑子里是一团。改图的时候随手挪一个尺寸,工艺卡就得重编,夹具方案也得跟着动。他们第一次真切感觉到:图纸改一笔,后面整条链都要晃。
第三类,也是最难教的——不知道什么时候算“结束”。交完图纸就等着打分。可闭环里哪有这个便宜事?检验数据要回到设计端,改了图纸要重新确认,这一单的偏差还得变成下一单的输入。
这种“没有终点”的感觉,学生挺不舒服的。不过话说回来,工程本来就是这个样子。

三、删掉一半评分点之后
第一轮做完,我做了一张很细的评分表。三十多项,从线型到表面粗糙度,密密麻堆了一页。结果呢?学生盯着打分表画图,没人管那条链。
第二轮我把它砍了。只留四条:能不能装、能不能做、能不能测、能不能改。
变化来得很直接。有组学生自己跑去找实训老师,问能不能借半天车床,试切一个毛坯验证一下。以前不会有人这么干。还有组把工艺卡贴在工位上,一边做一边改标注,改完了回来重画图纸——那个“回”的动作,是我最想看到的东西。
当然也不全是好。有学生开始钻牛角尖,纠结装夹方案纠结了一整天,零件反倒没做出来。这里我得承认,节奏没控住。下学期打算加个软约束:允许你卡住,但你得写清楚卡在哪、准备怎么办、什么时候给回音。把犹豫也变成闭环里的一环,而不是让它悬在半空。
教学这件事吧,很多时候不是把知识塞进去,是给知识找个非用不可的场合。生产订单就是这么个场合——它逼着学生把设计、工艺、加工、检验串成一根绳。松一头,整根就散。
小陈后来补做了那根轴。第二次进车间,他先蹲在料架前挑毛坯,挑了十来分钟,比画图还认真。我站得挺远,没过去打扰他。
