摘要:这篇东西不打算把MES、QMS、ERP再念一遍。我想聊的是,机械制造里真正能落地的生产全链路溯源,为什么经常卡在打标、时间戳、外协接口和数据库写入这几个脏活上。顺便给出一套能扛住审核和客诉的工程做法。
追溯粒度不是越细越好,先看失效代价
一台齿轮箱卖出去,三年后轴承烧了。客户问:这批轴承谁装的?哪台压机?扭矩多少?如果只能答“2023年3月批次”,那就不是全链路溯源,最多叫批次管理。可你要是给每颗螺栓都上二维码,产线节拍立刻掉。对吧?
我的经验是:追溯粒度由失效后果和召回成本倒推。安全件、法规件、高价值件,单件追溯。普通结构件,批次加时间窗。ISO 9001:2015 的 8.5.2 只要求“必要时”标识和可追溯性,但汽车行业 IATF 16949 把话说得更硬,关键特性往往要求形成唯一标识。别把标准当口号,要把它翻译成产线上的动作。
比如液压阀块。铸造批次、加工中心编号、刀具寿命、去毛刺工位、清洗液电导率、试验台压力曲线,这些数据得挂到同一个阀块序列号上。序列号用什么载体?激光打标 Data Matrix 码,按 ISO/IEC 16022 做 ECC200,尺寸别小于 5 mm × 5 mm,模块 0.25 mm 左右。打标深度控制在 0.02–0.05 mm,太浅读不出,太深可能成为疲劳源。DPM 读码质量按 ISO/IEC 29158,至少 B 级,产线旁边放固定式读码器,别指望手持枪每件都扫。
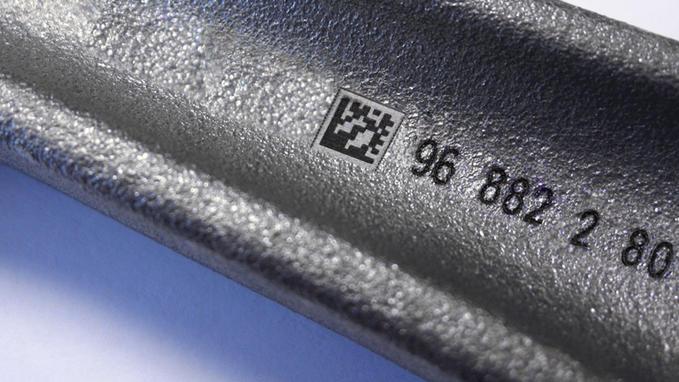
这里有个坑我踩过:打标放在喷丸前。喷丸一过,码的边缘毛化,读码率从 99.7% 掉到 82%。返工?只能人工补录。后来把打标挪到喷丸后、涂装前,再加一道读码验证。成本多了几秒,但追溯链没断。说实话,这几秒比客诉时翻纸质记录便宜太多。
数据串链:OPC UA 不是万能胶,时间戳才是命门
设备数据怎么进追溯系统?很多方案一上来就说 OPC UA。IEC 62541 确实好用,但别把它当数据总线魔法。PLC 循环 10 ms,OPC UA 服务器发布周期 100 ms,MES 工单绑定可能 1 s 一次。三个时间尺度混在一起,如果时钟不同步,你看到的“同一时刻”其实是幻觉。
车间里用 IEEE 1588 PTP,把交换机、PLC、相机、读码器、边缘网关拉到同一时间域。要求不高,误差压在 1 ms 以内。别用 NTP 凑合,NTP 在车间抖动大,跨网段更糟。有了时间戳,才能回答:这个扭矩是在哪把扳手上、哪件零件、哪道工序、哪个班次产生的。
数据模型可以按 ISA-95 分层,但落到表结构,我偏向把关系数据和时序数据拆开。工单、物料批次、设备台账、人员资质放 PostgreSQL;高频过程量放 TimescaleDB 或 InfluxDB。别把所有东西塞进一张宽表,写入放大能把你拖死。边缘网关做 72 h 缓存,断电续传,断网时本地先落盘。数据库写入能力按峰值 5 000 tags/s 留余量,别按平均值选型。

质量数据别只存“合格/不合格”。扭矩角度法要存扭矩曲线、角度、终拧扭矩、斜率。SPC 用 X-R 图,过程能力指数:
Cpk = min((USL − μ) / (3σ), (μ − LSL) / (3σ))
如果 Cpk 只有 0.8,追溯系统再漂亮也救不了过程。追溯的目的不是免责,是缩小怀疑范围。比如同一批 200 件里,只有 12 件超差,你能立刻圈出共用刀具、共用操作员、共用时间段,而不是全批召回。这省下来的钱,才是项目预算的来源。
机械设计阶段就要埋追溯点

很多追溯问题不是 IT 的锅,是设计阶段没留位置。零件上哪里打标?油道旁?密封面?高应力区?都不行。齿轮齿面更别想。正确做法是在零件图里定义“追溯标识区”,明确表面粗糙度、平面度、打标深度、码尺寸、读取角度。粗糙度 Ra 最好不要超过 6.3 μm,不然 DPM 码对比度差。铸件表面有氧化皮,得先铣一个小平面,或者用点针打标。
装配线也一样。RFID 载码体放托盘还是工件?金属环境优先 13.56 MHz,读取距离短但稳定;860–960 MHz 的 ISO/IEC 18000-63 距离远,可金属和液体旁边容易翻车。选型时别只看单价。一个载码体几十块,但产线停一次可能几万块。装配工位要预留读码器安装支架、光源、遮光罩。读码器景深和视野得按最小码和最大安装偏差算,别等调试时才发现要加镜子。
还有线缆和接口。传感器、扳手、压机、试漏仪,各家的协议五花八门。设计阶段就要求供应商提供 OPC UA 或至少 Modbus TCP 数据字典。外协件更狠:热处理、电镀、焊接外协,只给 PDF 报告。你要求对方按批次回传结构化数据,CSV 加数字签名都行。合同里写清楚,不然追溯链断在厂门外。
落地时最容易翻车的几件事
追溯码重复。激光打标机没做序列号池校验,重启后从 0001 重来。后来加了中央发号器,每个码全局唯一,发号失败就停线。时间跳变。产线电脑自动同步到错误 NTP 源,数据时间倒流。PTP 主时钟加 GPS 或北斗,边缘网关记录单调时钟。只存最终结果。试漏仪只传“OK”,不传压力衰减曲线。等客诉时,你根本不知道是密封圈问题还是阀座划伤。再一个是权限与审计。追溯数据能被改,等于没有追溯。数据库开 WAL 归档,关键表加触发器审计,操作日志保留至少 10 年。别嫌麻烦,审核员真会翻。
对了,还有数据库备份。你肯定不想在客户现场发现,三年前的工单数据所在的磁盘阵列早就挂了一块盘。异地备份加定期恢复演练,听着老套,但真能救命。
结论:能追到问题,也能追到改进
生产全链路溯源不是买一套 MES 就完事。它是标识载体、时间同步、数据模型、外协接口、设计预留和运维制度的组合拳。机械工程师别把这事全推给 IT。零件上的一个打标面、图纸上的一句技术要求、供应商协议里的一个数据字段,都会决定三年后你能不能睡个好觉。
如果现在让我给一个最小可行方案:单件 DMC 码 + PTP 时间同步 + OPC UA 边缘采集 + 关系库/时序库分离 + 外协结构化回传。先跑通一条线,再复制。别一上来搞全厂大屏,那玩意儿除了给领导看,真不如一个读码率 99.9% 的工位实在。
