摘要:工业数据深度治理不是IT部门的独角戏。从传感器选型到元数据对齐,从时序降采样到故障特征提取,每一步都藏着机械工程师的无奈与执念。本文结合车间真实案例,拆解数据治理中的关键决策点,给出可落地的参数与规范参考。
车间里那台五轴加工中心又报警了。振动值超标。你火急火燎翻数据库,想看看半年前的同工况数据——结果发现,早被覆盖了。或者更糟,数据还在,但标签写着“T1”,你根本不知道是哪个测点。这种事,我每个月都能碰上三五回。
工业数据深度治理,听着像IT部门的黑话。但说实话,干机械设计的,谁没被数据坑过?CAD模型版本对不上,工艺参数和实际加工对不齐,PLC里的时序数据缺了半截……这些问题,平台再贵也救不了。得从源头治。
数据源头就在那,可你采样对了吗?
先拿振动监测开刀。这是机械工程师最熟悉的数据类型之一。ISO 10816(现在归到ISO 20816)给了我们振动烈度的评价标准。但标准归标准,实际采样时,很多人第一步就走歪了。
比如测主轴轴承故障。你关心的特征频率,假设是内圈故障频率BPFI,大概在200Hz到500Hz之间。根据奈奎斯特采样定理,采样频率f_s必须大于2倍最高频率。也就是至少1kHz。但实际工程中,我们一般取2.5到5倍裕量。所以f_s = 2.5kHz到5kHz就够了吗?
远远不够。因为你要做包络分析或者冲击脉冲检测,需要捕捉高频共振带。这时候采样率得上到20kHz甚至50kHz。问题来了:一台机床十几个测点,每个测点50kHz采样,24位分辨率,一天下来数据量轻松过百GB。存储成本先不说,后续治理——清洗、对齐、压缩——工作量直接爆炸。
我见过一个项目,团队为了省事,把原始数据降采样到1kHz再存。结果呢?轴承早期微弱冲击信号全丢了。等到故障发展到后期,振动烈度超标时,已经晚了。治理不是把数据变小就行,得看你的分析目标。这坑,我踩过。
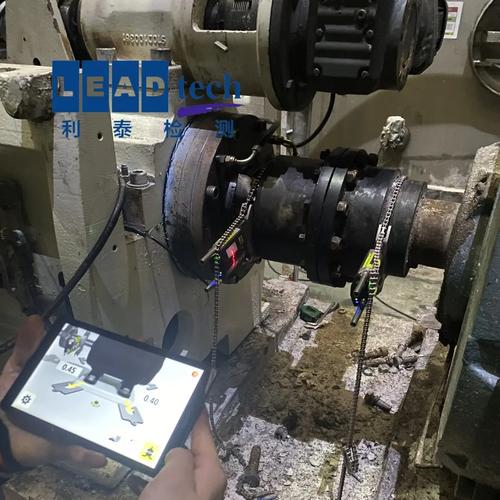
元数据不统一,后面全是坑
采集对了,下一步是标签。你以为“主轴转速”就是一个字段?太天真了。同一个车间,不同设备、不同年代、不同厂商,命名能乱出花来。
有的叫SpindleSpeed,有的叫RPM1,有的叫S_Speed。单位呢?rpm、r/min、甚至还有用Hz的。时间戳更离谱:有的用本地时间,有的用UTC,有的干脆没时区。你把这些数据拉到一张表里做分析,不手工对齐才怪。
治理这时候要干的事,就是建立数据字典和元数据模型。行业里可以参考OPC UA的信息模型,或者MTConnect标准。MTConnect定义了一套语义化的设备数据描述,比如//Device/Components/Rotary/Speed,附带单位。但说实话,国内很多老设备根本不支持这些。怎么办?只能做适配层。
我的经验是:先别贪大。挑一条产线,把关键测点的元数据理顺。命名规则用设备编号_部件_物理量_单位,比如M01_Spindle_Vibration_mm/s。时间戳统一用UTC,精度到毫秒。采样率、量程、传感器型号这些元数据,一个都不能少。不然过半年,你自己都忘了当时怎么测的。

时序数据的治理:降采样不是随便抽点

时序数据是工业数据的重头戏。PLC、传感器、SCADA,全是按时间戳来的。治理时序数据,核心问题就一个:怎么在保留信息的前提下,把数据量降下来。
有人直接每隔10个点取1个点。这叫抽取,不叫降采样。正确做法是先做抗混叠滤波,再重采样。或者用聚合函数:均值、最大值、最小值、标准差。但聚合会丢信息。比如做FFT分析,你需要等间隔的原始波形。如果只存了分钟均值,频谱分析直接报废。
我的建议:原始数据保留策略要分层。对于关键设备的关键测点,原始数据至少保留一个完整的故障周期。比如轴承故障发展周期可能是几个月,那原始数据就得存几个月。对于非关键测点,可以存降采样后的特征值。具体参数可以参考ISO 13374,它把状态监测数据处理分成六个部分:数据采集、数据处理、状态检测、健康评估、预后评估、决策支持。每一层对数据的要求都不一样。
公式方面,重采样时截止频率f_c和采样率f_s的关系:f_c ≤ f_s / 2.5。实际工程中取2.5到4倍。滤波器用巴特沃斯或者切比雪夫,阶数看过渡带要求。别小看这些细节,我曾经见过一个项目,降采样时忘了加抗混叠滤波,结果高频噪声混叠到低频,误报了好几次轴承故障。
治理的终点:让数据能说话

数据治理不是为了好看。是为了用。机械工程师最关心的:能不能提前发现故障?能不能优化工艺参数?能不能缩短设计迭代?
举个例子。我们有台磨齿机,加工时齿面总是有振纹。查了半年,怀疑是砂轮主轴动平衡问题。但苦于没有系统的振动数据。后来做了数据治理:把主轴振动、进给速度、磨削深度、冷却液流量这些信号,按统一时间戳对齐,存成结构化数据集。然后用这些数据训练了一个简单的随机森林模型,预测振纹出现概率。准确率从瞎猜的50%提到了82%。
没有治理,这些数据就是一堆乱码。治理之后,它们变成了可追溯、可复现的特征。ISO 22400定义了一堆KPI,比如设备综合效率OEE、一次通过率FPY。但要算准这些KPI,前提是数据本身是干净的、一致的。
另外提一嘴:数据治理不是一次性项目。设备会老,传感器会漂,工艺会变。你得把它当成日常运维的一部分。别指望上个平台就一劳永逸。那些号称“一键治理”的方案,我劝你多留个心眼。车间里的数据,比PPT上复杂一百倍。
结论:工业数据深度治理,核心是对齐语义、保留特征、分层存储。采样要留裕量,元数据要统一,降采样要滤波,治理要持续。做到这几点,你的数据才真正值钱。
