三年前一个售后案子,我到现在都记得。风电偏航减速机,箱体开裂,客户一口咬定是铸件材料问题。我们翻出追溯记录——炉号、批次、探伤报告,齐全,漂亮,无可挑剔。可当我把铸件厂的装炉图和自家热处理炉次表摆到一张桌上时,冷汗下来了。两边时间对不上,差了整整一个班次。货,是混着发的。
链条在这里断了。而它断得如此隐蔽,靠人工翻台账,一辈子也发现不了。
这事之后我重新理解了生产工序全链路管控追溯。它压根不是一个IT项目,买套MES部署上线就完事——那只是表象。真正的内核是工程约束:标识能不能扛住每一道工序的物理摧残?数据采集能不能守住产线节拍?绑定逻辑能不能经得起反向推演?三个里少一个,链条都是纸糊的。
一、标识:追溯的物理起点,也是最容易被牺牲的一环
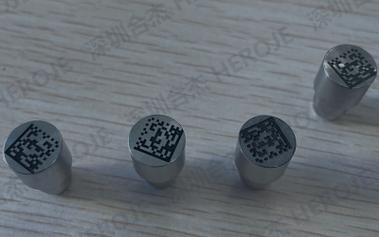
反常识的结论先放这儿:追溯死掉的地方,八成不是数据库,是车间现场那枚二维码。
打标方式怎么选,看材质和后续工序。铝合金壳体,激光打标最干净,但要注意——如果打标面后续要精铣,码就没了。我见过缸体二维码打在结合面上,精加工一刀下去,干干净净。所以规范里第一条永远是:标识面必须是全工艺流程中不再被切除的表面。这条听着像废话,实际项目里翻车的比例高得离谱。
钢材件如果表面粗糙度 Ra 超过 6.3,激光打标的对比度会掉得厉害。这时候气动打标或者电化学腐蚀(ECM)更稳。气动打标的深度一般控制在 0.05~0.15 mm,太深了会成为应力集中点——高强度螺栓上打标,这个坑有人踩过,疲劳源就落在打标坑里。别不信,断口分析摆在那儿。
码制上,Data Matrix(DMC)是工业主流,纠错等级建议不低于 ECC200 的 M 级。质量分级按 ISO/IEC TR 29158(也就是常说的 DPM 分级),综合等级别低于 C,即 2.5 分。别信供应商口头的“能扫出来”,拿验码器实测。油污、切削液残留、反光,这三样能让一个 A 级码当场变成废码。
二、数据采集:工位机不是扫码枪,它是防错闸门
很多厂子把工位机当成一个扫码录单的工具。这是对追溯最大的误解。
真正要采的东西分四类。人——操作工、班次、资质。有些特殊工序(焊接、热处理、无损检测)必须绑定持证人员,CQI-9 对热处理操作员的资格有明确要求,签字和记录缺一不可。机——设备编号、程序号、关键参数。数控机床的主轴转速、进给、刀具寿命;压装机的压力-位移曲线;拧紧枪的扭矩和转角。这些数据不是给人看的,是给追溯用的。料——来料批次、供应商、炉号。法——工艺版本、参数窗口。
采集通道现在主流走 OPC UA,老设备走 Modbus TCP 或者干脆直接扒 PLC 点位。这里有个隐蔽的坑:时间戳同步。工位机、PLC、MES 服务器,三台设备的时钟各走各的,差个几十秒很正常。混批分析的时候你就分不清到底哪个件是切换前的。上 NTP,全厂对时,精度压到 100 ms 以内。免费的方案,但真正做的厂子没几个。

防错设计才是采集系统的灵魂。漏扫不放行,说起来简单,做起来要和产线节拍打架。拧紧工位节拍 45 秒,你让工人多扫一次码,实际节拍可能涨到 50 秒,产线经理立刻来找你。所以物理约束比软件弹窗管用——扫码枪和工位挡停器互锁,不扫码,托盘不放行。软件可以被点“跳过”,机械不会。
三、绑定逻辑与数据模型:链条的骨架
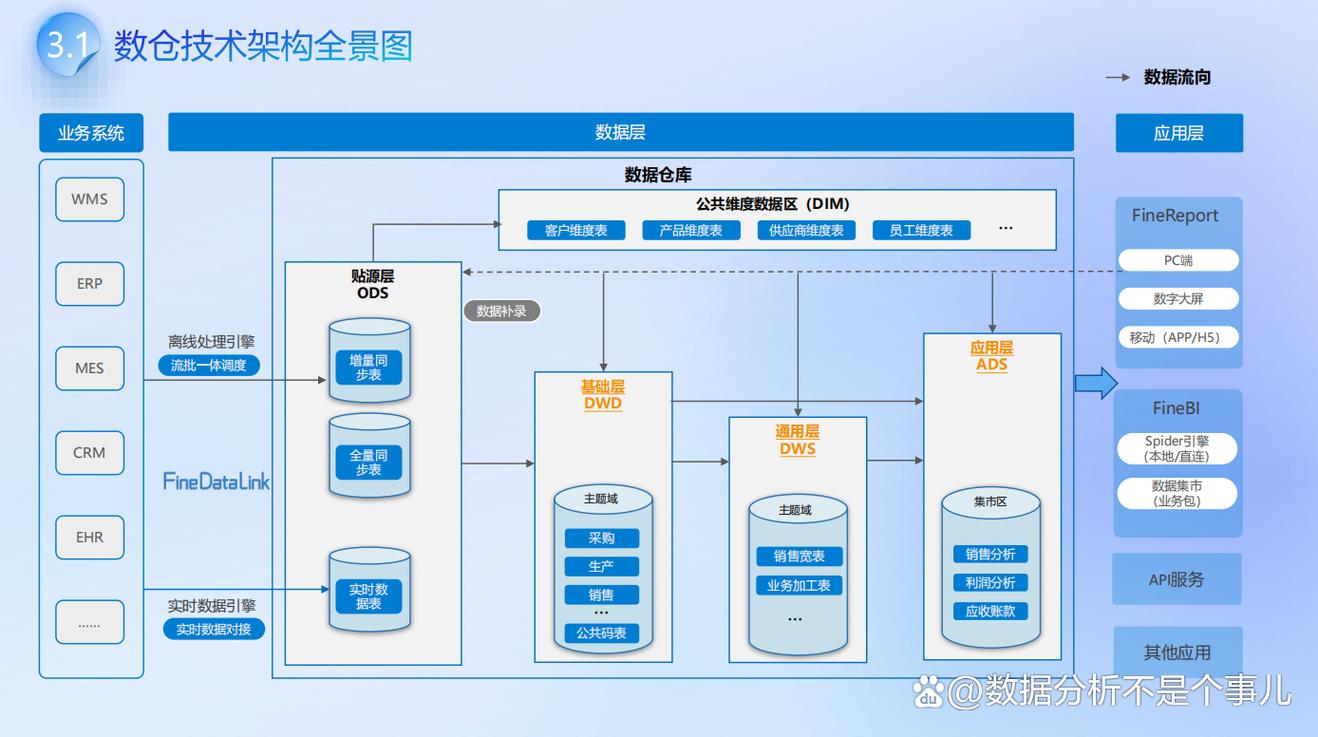
追溯的本质是一组关系:序列号(SN)挂在工单下,工单消耗物料批,物料批来自供应商炉号。单件追溯和批次追溯,成本差着数量级。
安全件、法规件,必须单件追溯。一个刹车卡钳、一个安全气囊气体发生器,SN 要跟到报废。普通结构件,批次追溯就够了。别一刀切,一刀切的后果是数据量爆炸,查询慢得像蜗牛。我见过一个厂给所有零件上单件追溯,三年攒了四十亿条记录,查一个批次要跑八分钟。八分钟,产线早就停线了。
数据模型上,关系型数据库足够用。别一上来就上图数据库,那是给自己找麻烦。核心表就几张:工单表、SN 流水表、工序过程表、物料绑定表、设备参数表。索引建在 SN 和采集时间戳上。正向追溯(从原料查去向)和反向追溯(从成品查来源)的查询路径完全不一样,索引要分别优化。中间再维护一张“物料批-工单”映射表,反向查询能快一个数量级。这个经验,是用无数个慢查询换来的。
四、几个真金白银换来的坑

来料批次,最容易断。供应商给你发的货,标签上写批次 A,实际里面混了批次 B 的尾料。你的追溯系统再完美,源头本身就是错的。解法只有一个:关键物料进厂复检,按实际检验批重新赋码。麻烦,但有效。
返修返工怎么记?千万别覆盖原始记录。返修要新建一条工序记录,标记“返修”,关联原 SN,保留原参数。让步接收(特采)必须有独立的审批链和标识。IATF 16949 里对特采件的追溯要求写得很死,出了事,你得能一键圈出所有特采流向的成品。做不到,等着被索赔吧。
数据保留期限也得提前想。IATF 16949:2016 的 8.5.2.1 要求,追溯记录至少保留到产品停产后一年,或者按合同约定的期限执行。汽车行业不少主机厂直接要求 15 年。别等审计来了才想起来备份策略——那时候数据早就躺在报废硬盘里了。
还有断网。车间网络抖动是常态。采集端必须本地缓存,断点续传,恢复后按时间戳补录。宁可重传,不可丢失。去重逻辑写在服务端,用流水号做幂等,简单可靠。
最后说说人。系统上线第一周,工人会老老实实扫码。第三周,开始有人把码存成图片批量扫。第六周,代扫、补扫、事后集中补录全来了。这不是素质问题,是设计问题——如果扫码这个动作只给工人增加负担、没有即时收益,它一定会被绕过。让扫码顺带把报工、领料、看板更新一起做了,工人才有动力去扫。
追溯系统的验收标准,其实简单得不像话:随便抽一个成品 SN,五分钟内给我完整的“前世今生”,包括每一道工序的设备参数、操作人员、物料批次。做不到,就是没做。没有中间地带。
