摘要:车间跨工位业务协同不是把工单从 A 工位推到 B 工位,而是让节拍、物料、刀具、质量数据和异常响应在多个工位之间形成可执行的契约。本文从机械加工/柔性装配现场出发,讨论节拍耦合、信息模型、托盘与零点定位接口、异常协同,并给出可落地的参数与踩坑清单。
节拍不是排出来的,是耦合出来的
先泼点冷水。很多 MES 排产界面看着漂亮,甘特图五彩斑斓,一到车间就崩。为什么?工位节拍不是独立变量。一台加工中心标称 82 s,另一台 87 s,中间还夹着清洗、去毛刺、气密检测。你按 85 s 排,实际流动时间可能是 110 s 往上。
Takt time 的经典公式:Takt = 可用生产时间 / 客户需求。比如两班 16 h,扣除换型、点检、班前会 70 min,可用 890 min。需求 620 件/天,Takt≈86 s。可这只是“客户节拍”。工位节拍要再看瓶颈。瓶颈工位 OEE 若只有 68%,实际有效产出节拍就是 86/0.68≈126 s。差距就出来了。
讽刺的是,大家最爱在 Excel 里协同。A 工位说“我 80 s 能干完”,B 工位说“我这儿排队 20 min”。两边都没撒谎。问题在于 WIP 在制品把节拍差异藏起来了。Little’s law:WIP = 吞吐率 × 流动时间。你堆 30 件在制品,当然显得“不缺活”。但换型一来,全乱。
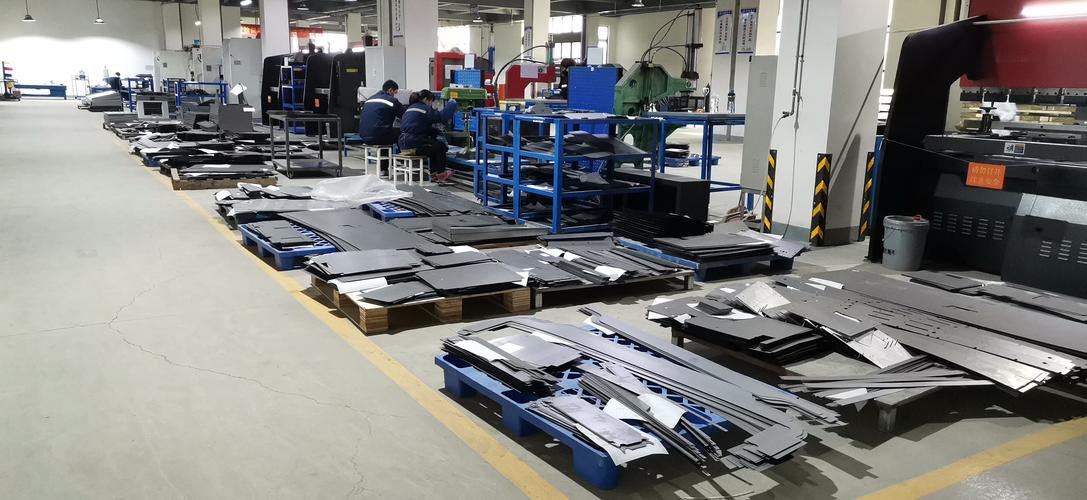
我见过一个液压阀体线,四台加工中心,两个清洗工位。最初按单机节拍排产,结果第二台加工中心刀具寿命总在下午三点崩。不是刀具质量差,是前面工位为了追节拍,把粗加工余量留得不稳。跨工位协同,先得把工序间的尺寸公差链和切削参数对齐。机械设计阶段留的余量、定位基准,直接决定后面能不能“协同”。
数据链断在工位门口
再说数据。ISA-95/IEC 62264 把企业层到控制层分了级,模型很好。落到车间,往往变成:ERP 下工单,MES 转派工,PLC 只管气缸。工位终端上贴着纸质台账。对吧,很真实。
跨工位业务协同的底子,是统一标识。托盘 ID、刀具 ID、工件二维码、工位编号、人员账号,必须能互操作。OPC UA(IEC 62541)现在用得多,但别以为上了 OPC UA 就万事大吉。信息模型没统一,A 工位叫 State,B 工位叫 Status,C 工位叫 MachineMode。你让 MES 怎么判?
建议从最小可用模型开始:工单号、工序号、资源号、状态、时间戳、质量码。时间戳精度别低于 100 ms。对高速冲压或装配,至少 10 ms。别笑,我见过用秒级时间戳追溯拧紧曲线的,结果扭矩峰值对不上工位。后来换 IEEE 1588 对时,才把顺序理清。
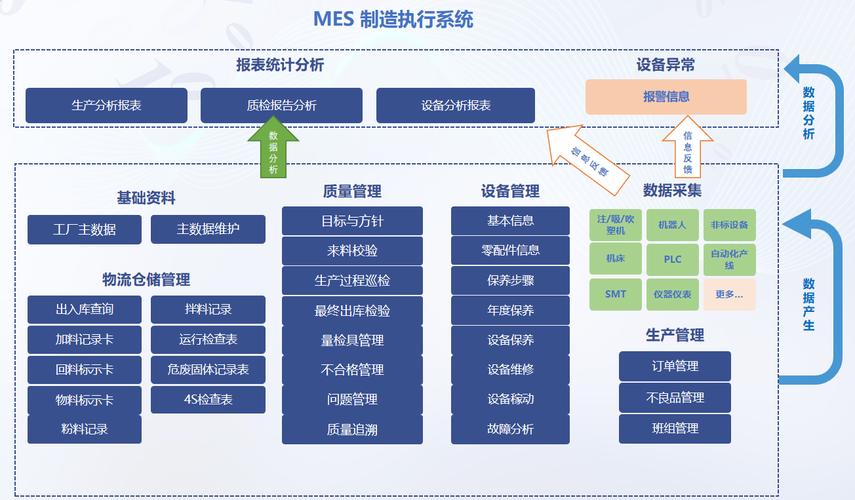
有个案例:装配线三个工位,螺栓拧紧、压装、气密。拧紧枪数据进 MES,压装曲线进 SCADA,气密结果进 QMS。三套系统,三套工单号。返修时找一件产品的完整记录,要开三个网页。后来做跨工位协同,先不碰算法,只做主数据映射。工单号统一成 18 位,前 8 位日期,中间 6 位订单,后 4 位序列。三个月后,追溯时间从 40 min 降到 90 s。惊喜吗?其实只是把该做的事做了。
托盘、零点定位与机械接口:协同的硬约束

软件协同再花哨,机械接口不一致,全白搭。跨工位流转,常见载体是托盘、随行夹具、AGV、输送线。托盘定位面磨损 0.05 mm,到了精加工工位就可能超差。零点定位系统能快速换装,但重复定位精度要写进验收:一般 ≤0.005 mm 到 0.01 mm,看产品。别只写“高精度”,那是耍流氓。
机器人法兰按 ISO 9409-1,刀柄可能 HSK-A63 或 BT40。工位间协同,夹具接口尽量标准化。比如统一使用 φ16H7 定位销、气检确认、RFID 载码体。气检压力 0.4~0.6 MPa,流量阈值按泄漏量定。没确认信号,MES 不允许放行。简单,但有效。
选型权衡?AGV 还是输送线。输送线节拍稳定,适合 20~60 s 的刚性线;AGV 柔性好,但调度延迟和充电策略会吃掉节拍。若工位间距离小于 15 m,且节拍低于 45 s,我偏向辊道或倍速链。距离远、换型多,再上 AGV。别为了“智能”硬上。
还有托盘回流。很多线只算主流程,没算空托盘回流。结果空托盘堆在末端,AGV 排队。跨工位协同,得把空载物流当正式工位看。给它节拍,给它缓存区。缓存区容量按换型时间 × 需求速率算。换型 15 min,需求 0.0116 件/s,缓存至少 11 件。少了就停线。
异常协同:Andon 不是按钮,是契约
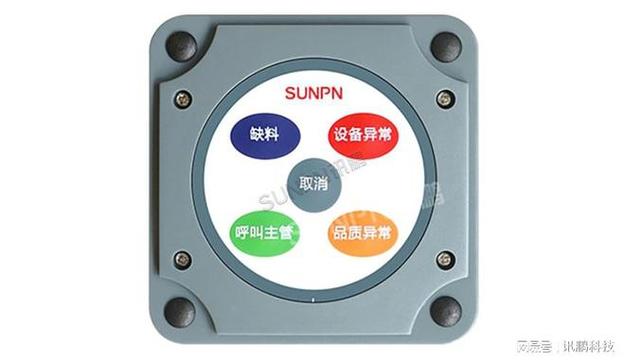
异常响应最能暴露协同水平。Andon 按钮谁都会装。但按下去之后,谁在几分钟内到?备件在哪?替代工序是什么?如果没定义,按钮就是情绪发泄器。
我的做法:把异常分成 A/B/C。A 类停线,响应 5 min;B 类降速,15 min;C 类记录,班末处理。每类绑定升级路径:操作工→班组长→维修→工艺。MES 自动推送到工位平板和手机。超过两次同类异常,触发工艺复核。别等月底复盘,那时候数据都凉了。
质量异常还涉及跨工位隔离。发现疑似批次问题,前工位要锁定 WIP,后工位要停投。靠人喊?太慢。用 MES 做电子围栏:工单状态置 Hold,相关托盘在下一工位入口被拦截。拦截器可以是 PLC 挡停,也可以是 AGV 任务取消。关键是状态机一致。工单状态、托盘状态、设备状态,不能各说各话。
顺便吐槽下,有些厂把“协同”搞成开会。每天三次跨工位协调会,每次 20 min。一天 60 min,产线损失多少?按 Takt 86 s,60 min 够干 42 件。不是说不开会,而是把该自动化的状态同步做掉。会只解决例外,不解决日常。
落地时最该盯的参数与清单

不用搞大而全。先盯五个数:节拍达成率、WIP 上限、换型时间、一次合格率、异常响应时间。WIP 上限要写死,超了自动停投。别怕停,怕的是堆。
接口清单:工单号、工序号、资源号、托盘 ID、刀具 ID、程序号、质量结果、时间戳、状态码。用 OPC UA 也好,MQTT 也好,REST 也好,先定数据字典。字段类型、长度、枚举值、单位,写清楚。温度用 ℃ 还是 K?压力用 MPa 还是 bar?这也能吵三天。
机械侧:定位销磨损周期、托盘变形量、输送线重复定位、零点定位夹紧力。夹紧力不足,加工中会动;过大,薄壁件变形。薄壁件夹紧力可按经验取 0.8~1.5 kN,具体看有限元。别拍脑袋。
最后给个踩坑提醒:不要先买看板,再想协同逻辑。看板只是显示。逻辑在数据模型、节拍耦合和异常契约里。顺序反了,就是给旧流程穿新衣服。
结论?车间跨工位业务协同,一半是机械接口,一半是信息契约。节拍算清楚,标识统一,异常有升级路径,托盘和零点定位别将就。做到这些,MES 才不是电子台账。就这样,去现场走一圈,比在会议室里画架构图有用得多。
