摘要:工厂产能释放提升,听起来像买几台设备、加几个人就能搞定。真到车间里,往往不是。瓶颈会漂移,换型会吞时间,刀具会在半夜断掉。下面这份技术笔记,围绕瓶颈识别、OEE算式、SMED换型、缓存区设计和常见落地取舍展开。数据来自机加工和焊装线改造,参数按ISO 22400-2的口径整理。
瓶颈不是固定的,它会在产线上游荡
很多管理者一上来就问:哪台设备最慢?这个问法对,但不全对。产线产能由约束决定,也就是瓶颈。可瓶颈不是焊死在某个工位的。批量变化、换型次数、人员班次、来料波动,都会把它推着走。今天CNC加工中心卡脖子,明天可能变成清洗机,后天又跑到终检。对吧?
我见过一条机加工线,三台加工中心,一台专机。专机循环时间42秒,加工中心平均38秒,表面看专机是瓶颈。但专机换型只要5分钟,加工中心换一次夹具要两个半小时。多品种小批量排产下,加工中心的有效产能在第三周直接掉到专机以下。这就是瓶颈漂移。你按静态节拍做平衡,产线会悄悄惩罚你。

识别方法不复杂。连续采集两到四周的工位级数据,记录计划生产时间、实际运行时间、单件循环时间、停机和换型。用累计产出曲线看斜率变化,斜率最缓的工位就是当期约束。别只看平均值。平均值会把夜班停线、午休停机和断刀停机混成一锅粥。说实话,我一开始也犯过这个错,后来被生产经理骂了一顿才改。
OEE、节拍与产能:别用感觉估,用数据算
产能释放提升的核心算式,绕不开OEE。按ISO 22400-2的常用口径:OEE = 可用率 × 性能率 × 合格率。可用率 = 实际运行时间 / 计划生产时间。性能率 = 理论循环时间 × 实际加工数量 / 实际运行时间。合格率 = 合格品数 / 总加工数。注意,不同工厂对计划停机的定义不同,算之前先把口径钉死,不然后面全是口水仗。
再看节拍。客户需求节拍Takt = 可用生产时间 / 客户需求量。比如每天两班可用14.5小时,需求900件,Takt = 14.5×3600/900 = 58秒每件。如果瓶颈工位循环时间是52秒,理论上够。但实际产能不是简单相除。产线产能 ≈ 瓶颈可用时间 / 瓶颈循环时间 × OEE_瓶颈。OEE_瓶颈 只有65%时,52秒的理论节拍会变成80秒的实际节拍。需求900件?马上欠产。
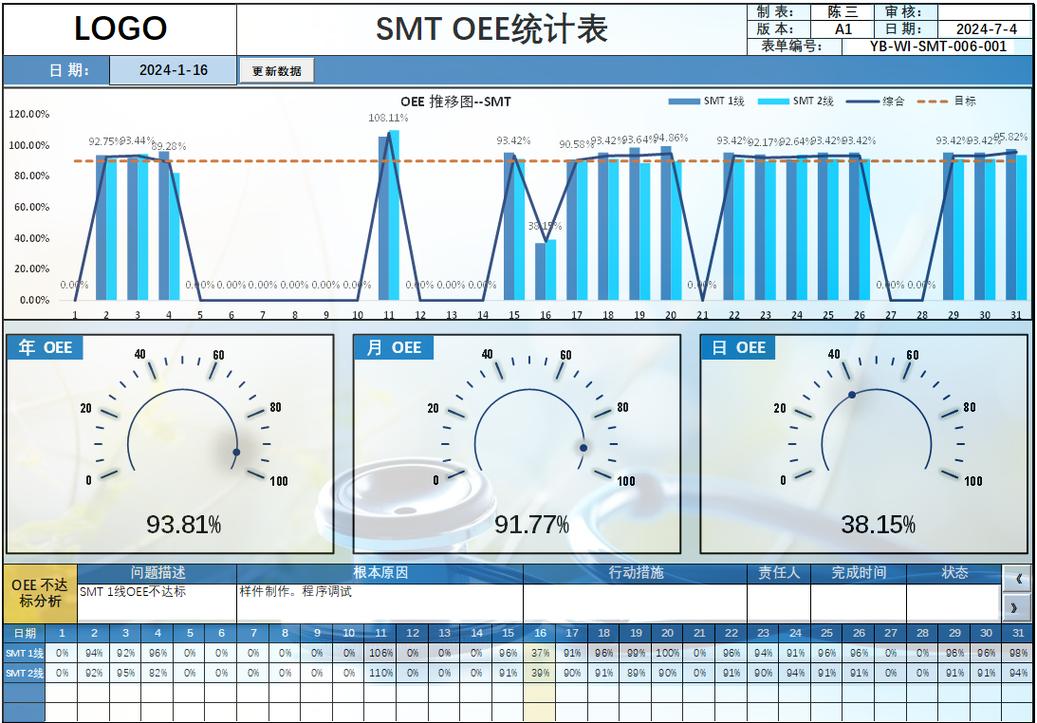
有个案例。某阀体线,瓶颈加工中心理论循环48秒,计划运行14小时,OEE 58%。实际产出 = 14×3600/48×0.58 ≈ 609件。客户要850件。差241件。很多人第一反应是再买一台加工中心。报价85万,交期四个月。我们没买。先拆OEE:可用率76%,性能率82%,合格率93%。可用率低是因为换型2.5小时加断刀;性能率低是因为程序里有空行程和手动测量等待;合格率低是因为刀具磨损后尺寸漂移。三项一拉,算下来释放空间超过260件。四个月?两周就见效了。
换型、刀具和缓存:三个杠杆的工程取舍
SMED不是玄学。把换型作业拆成内部作业和外部作业。内部作业必须停机做,外部作业可以在设备运行时准备。夹具预装、刀具预调、程序预调用、物料齐套,全部推到外部。内部作业再用快换夹紧、定位销、液压夹具、零点定位系统压时间。那台加工中心原来换型2.5小时,后来降到35分钟。怎么做到的?不是买了多贵的夹具,而是把找扳手、找垫片、找程序这些烂事挪走了。很土,但有效。
刀具管理也容易被低估。断刀一次,停机、换刀、首件复检、可能报废整批。用刀具寿命监控,按切削时间或主轴负载触发换刀,比按件数拍脑袋稳。车削线上,我们把刀片寿命从固定300件改成负载自适应,性能率从82%提到91%。但别走极端,传感器装太多,维护成本也会吃掉收益。工程取舍就在这里。
缓存区呢?Little’s Law给了一个粗算:WIP = 吞吐率 × 周期时间。瓶颈前放多少在制品,取决于上游停机分布和换型频率。缓存能保护瓶颈,但缓存太大,会掩盖上游问题,还会增加搬运和资金占用。我的经验:瓶颈前缓存按瓶颈10到20分钟用量起步,再看停机数据调。别一上来搞个两小时的大缓冲。那是止痛药,不是解药。
落地时的踩坑:局部优化会吃掉全局产能
坑一,非瓶颈设备提速。把一台非瓶颈加工中心的主轴转速拉高,循环时间从45秒降到39秒,结果呢?瓶颈前在制品堆成山,搬运工忙疯,总产出没变。局部效率不等于系统产能。TOC那套五步法,识别、挖尽、迁就、提升、回头,听着老套,用起来真香。
坑二,忽视质量率。合格率从93%到98.5%,看起来只涨5.5个百分点。但在瓶颈工位,每个废品都占用了一次瓶颈时间。假设瓶颈每天加工1000件,93%合格意味着70件废品。如果废品能在源头拦住,瓶颈就能多加工70件合格品。产能释放提升,有时候是少做废品,不是多转主轴。
坑三,自动化改造只盯着机器人。机器人上下料能降人工,但节拍未必提升。夹具兼容性、来料一致性、安全围栏、视觉引导,任何一个拖后腿,整线OEE都会跌。我们做过一条焊装线,机器人焊接节拍从68秒压到59秒,结果缓存区没改,输送线堵包,整体产出只涨了3%。后来把缓存区从8件加到14件,再改下料排序,产出才上去。自动化不是万能药,产线平衡才是。
结论:工厂产能释放提升,别先想着加设备。先测瓶颈,再拆OEE,然后把换型、刀具、缓存这三个杠杆按数据调一遍。该花的钱要花,比如零点定位夹具、刀具监控、MES数据采集。不该花的钱,一分也别急。产能藏在停机缝里、换型动作里、废品堆里,也藏在那些你以为一直这样的流程里。就这样,先写这么多。
