摘要:生产链路业务打通协同联动,在机械制造里不是一句信息化口号。它意味着EBOM、工艺路线、工单、质量数据、设备状态在同一个节拍上握手。本文从设计、工艺、制造、质量四个断点切入,给出可落地的数据接口、版本切换策略和踩坑清单。面向有一定基础、想把链路真正跑通的中级工程师。
上周跟工艺的老王吵了一架。为什么?一张减速机箱体图纸改了轴承位公差,MES里工单还跑旧版。结果CNC干出来三件,装配时轴承外圈压不进去。问题不在设计,也不在制造。在链路断点。链路断点这玩意儿,平时看不见,一出事就是真金白银。

一、BOM不是清单,是责任链的骨架

很多团队把BOM当物料清单。那太浅了。BOM是设计意图、制造约束、采购策略、质量追溯的公共契约。你给ERP的MBOM,如果只删掉虚拟件、改个编码,工艺路线没挂上去,那叫半成品数据。
拿一个两级减速机举例。EBOM里,箱体、轴、齿轮、轴承、油封、螺栓。到MBOM,箱体要拆成铸件、粗加工件、精加工件。轴承可能按供应商拆成内圈外圈?不一定。看装配策略。这里有个坑:设计给IT等级公差,比如轴承孔φ80H7,IT7,+0.030/0。制造端镗孔能力Cp=1.0,Cpk=0.85。你让供应商怎么干?协同联动要求设计公差、工艺能力、检验规范在同一张表里对齐。不是设计签完字就甩给工艺。
尺寸链也得提前算。极值法:T0=ΣTi。统计法:T0=√(ΣTi²)。什么时候用哪个?单件小批,极值法保互换。大批量,统计法放宽公差。但别拍脑袋。ISO 2768给出未注公差,不是让你把关键尺寸漏标。ASME Y14.5或ISO 1101的GD&T,位置度、同轴度、轮廓度,得跟CMM程序对应。否则测量结果和设计意图两张皮。
工程变更,ECN。PLM里批准了,ERP没收到,采购还在买旧料。怎么办?事件驱动。变更单状态变成Released,立刻推送消息。别用每天一次的批处理。紧急插单不等人。延迟从24小时降到90秒,值得。但不是所有数据都要实时。标准件库存,5分钟同步一次足够。实时是手段,不是KPI。
二、工艺路线与工单联动:别让车间猜
工艺路线在PLM、ERP、MES里各有一份。版本号还不同。车间怎么干?靠老师傅记忆?那叫风险。某液压阀体,设计路线:钻孔→铰孔→去毛刺→清洗。MES旧路线漏了高压清洗。结果颗粒度超标,ISO 4406等级从18/16/13掉到20/18/15。阀芯卡滞。返工。拆解。清洗。再装配。损失六位数。
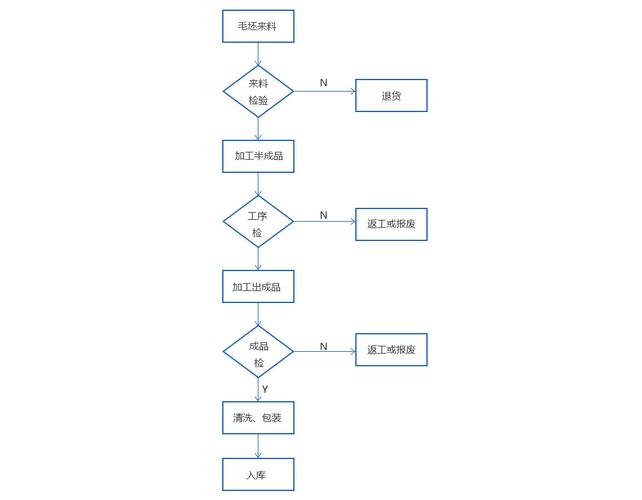
协同联动怎么做?工艺版本必须和设计版本绑定。ECN生效时,MES自动冻结未开工工单。已开工的怎么办?按断点切换。旧工单用旧图,新工单用新图。在制品要有批次追溯。这听起来简单,做起来要跟计划、车间、质量三方吵。计划说工单都排了,车间说刀具都装了,质量说检验规范还没改。吵完,定规则:断点前完工的按旧版验收,断点后投料的按新版。谁签字?工艺工程师。谁执行?班组长。谁监督?质量。RACI表贴墙上。
切削参数联动也容易忽略。Vc=πDn/1000。刀具寿命泰勒公式:vT^n=C。MES里如果只改工艺路线,没同步刀具管理系统,操作工可能还用旧参数。刀具磨损快,尺寸漂。特别是镗孔,刀具径向磨损直接反映在孔径上。所以工单释放时,要带刀具ID、寿命计数、切削参数包。OPC UA或MTConnect采集机床数据,反写实际切削时间。别小看这个,刀具成本能降一截。
三、质量数据回流:闭环才有意义
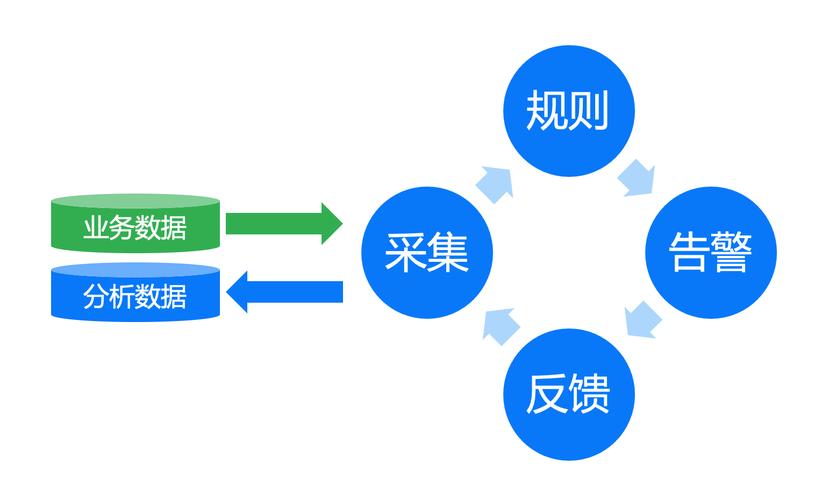
质量不是终点。质量数据如果只躺在QMS里,就是电子垃圾。CMM测完,报告归档。然后呢?没有然后。下次还超差。质量数据要回流到工艺和设计。按工序、设备、刀具、批次关联。比如箱体轴承孔同轴度超差,追溯到镗床夹具定位销磨损。定位销磨损量δ和同轴度误差e的关系,近似e=δ·L1/L2。L1是销到切削点距离,L2是两销间距。算一下,δ=0.02mm,L1=300mm,L2=500mm,e≈0.012mm。接近公差带一半。该换销了。
SPC看Cpk。Cpk<1.33,触发工艺调整。但别只发邮件。推到Andon,推到手持终端。现场工程师只关心三件事:这台设备能不能干?下一件会不会废?换刀什么时候?数据看板要回答这三个问题。否则就是花瓶。ISO 1101的几何公差,ISO 4406的清洁度,ISO 2768的一般公差,这些标准不是摆设。它们定义了什么叫合格。链路打通,就是让合格的定义从图纸流到机床,再流回报告。
四、组织与接口:技术之外的那半截

链路打通不是IT项目。机械工程师要懂接口协议。OPC UA、MTConnect、MQTT、RESTful。但更重要的是定义数据Owner。设计变更谁批准?工艺谁维护?计划谁冻结?质量谁判定?没有Owner的数据,就是定时炸弹。
踩坑案例:某厂把ERP当MES用,把MES当QMS用。系统边界糊成一团。结果BOM从PLM到ERP每天同步一次。紧急插单用新料,ERP没收到,采购漏单。停线两小时。后来改成事件驱动,变更单审批通过即推送。延迟90秒。但别迷信实时。有些数据批量更稳。主数据治理是脏活。一物多码,同一个轴承,设计叫6208,采购叫208,仓库叫6208-2RS。怎么办?MDM,但需要人工。标准件按GB/T 276,紧固件按ISO 4762。统一命名。单位更坑:N·m和kgf·cm,差9.8倍。拧紧枪扭矩设错,螺栓拉断。哈哈,真实发生过。
五、落地路径:先通一条线,再复制
选一个产品族。比如减速机。梳理端到端流程。从客户订单到售后。定义最小数据单元。先把BOM、工艺路线、工单拉通。然后再连质量。设备层放后面。不要一上来搞数字孪生。那玩意儿烧钱,还不一定解决眼前问题。
算一下投资回报。减少换线时间,OEE提升。更实际的是减少返工。返工一次成本=材料+工时+设备+交付延迟。用数据说话。比如每月返工20件,每件成本800元,一年19.2万。上一套轻量协同中间件,加两个接口开发,大概15万。半年回本。但这不是重点。重点是让正确的人,在正确的工位,拿到正确的数据。系统是工具,工艺是灵魂,协同是习惯。
结论?不搞大而全。先通一条线。把变更单、工单、检验单三单对齐。让老王的图纸改了,CNC那边立刻知道。这就够了。其他的,慢慢来。
