渗硼:被低估的模具表面强化工艺,那些课本没说的坑与技巧
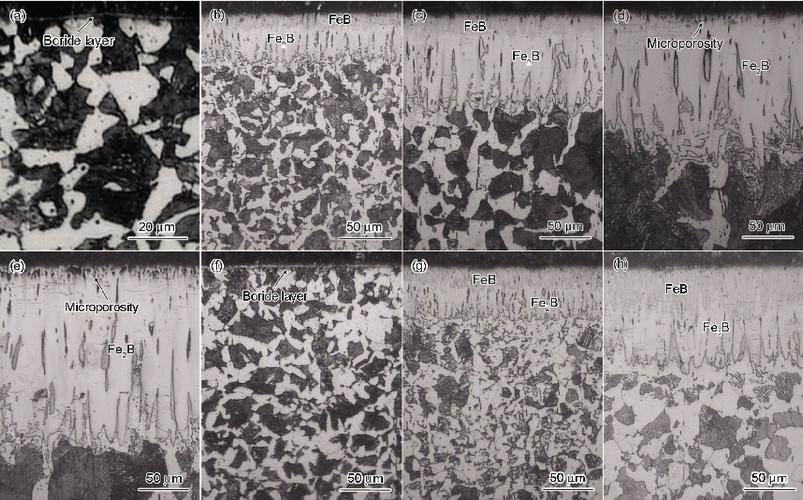
摘要:渗硼是一种被很多中小机械企业低估的表面强化工艺,尤其适合耐磨耐蚀要求高的模具和零件,本文结合二十多年工程经验,梳理了渗硼工艺选型中的常见坑点,给出了实用的参数控制和适用场景,供一线工程师参考。 去年春天,我给长三角一家做汽车零部件冲压...
摘要:渗硼是一种被很多中小机械企业低估的表面强化工艺,尤其适合耐磨耐蚀要求高的模具和零件,本文结合二十多年工程经验,梳理了渗硼工艺选型中的常见坑点,给出了实用的参数控制和适用场景,供一线工程师参考。 去年春天,我给长三角一家做汽车零部件冲压...
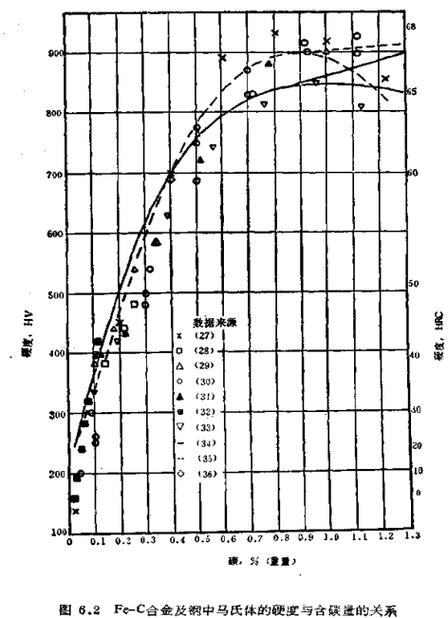
上周改毕设设计说明书,翻到第五本,还是同一个问题。做传动齿轮设计,工艺栏清一色填的渗碳淬火。问那个戴黑框眼镜的学生,为什么不考虑碳氮共渗?他抬头愣两秒,说课本里说碳氮共渗是渗碳的替代,渗碳硬度更高,肯定选渗碳啊。 课上攒出来的共性卡点 教了...
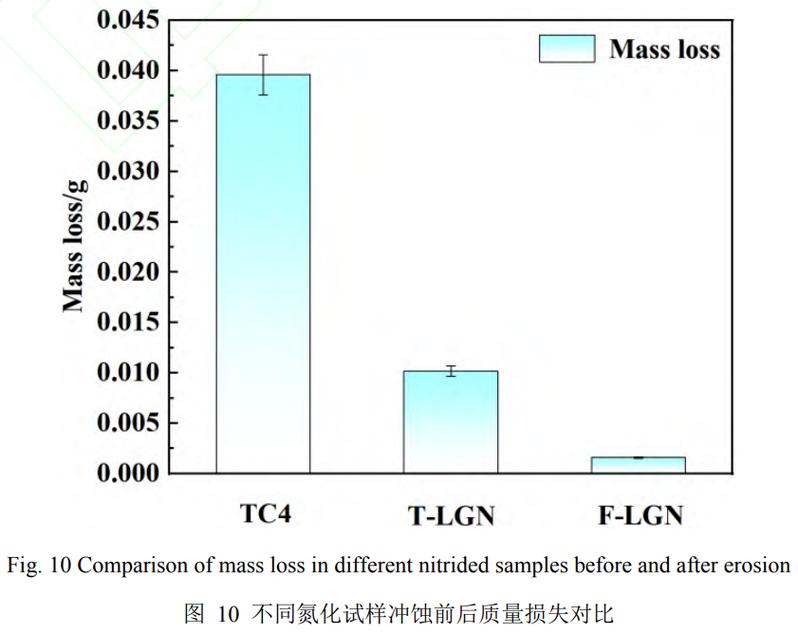
很多做机械设计的中级工程师,对氮化的印象还停留在「就是个普通表面硬化工艺」,能用就行,很少深究这里面的门道。我前两年刚处理完一批氮化报废的液压阀芯,损失小二十万,今天把这些压箱底的经验掏出来。 不同氮化工艺的适用边界,别选错 现在工厂里常用...
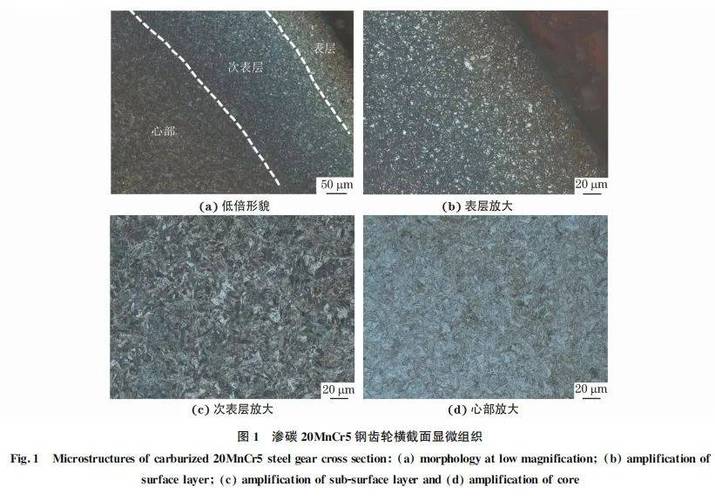
上周课程设计答辩,连续三个学生画重载齿轮,全都只标了“表面渗碳淬火”四个字,啥参数都没有。我问渗碳层要做多深,三个里两个说“越硬越深越好”,一个说从参考图上抄的,没多想。 第一次发现认知偏差是在三年前的毕设 那届有个学生做矿山刮板输送机的传...
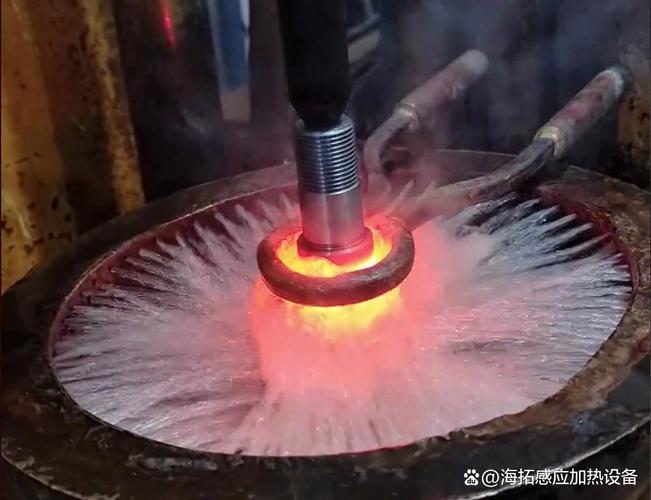
上周审传动轴的设计图,看到新来的小伙子直接把轴颈表面淬火硬度标成HRC60,全淬透要求0mm公差,差点笑喷。 这种事太常见了对吧?很多人学表面淬火,只记住了“表面硬芯部韧”这句话,实际落地的时候错得离谱。 摘要:本文结合我十多年机械加工现场...
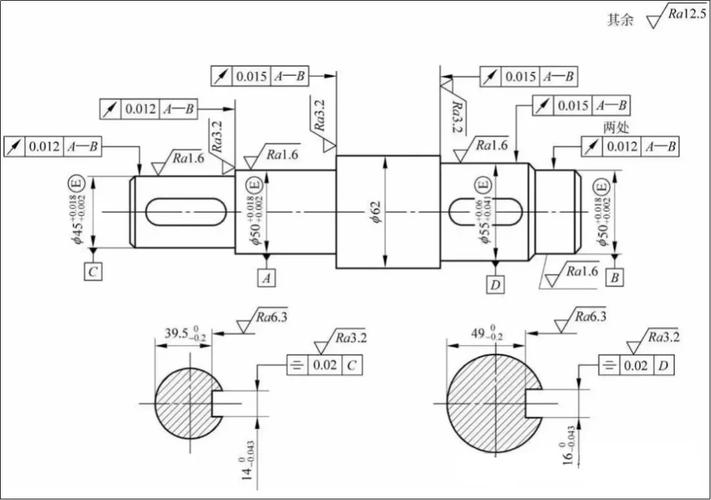
上周三下午,刚上完课,一个学生抱着一摞图纸堵在办公室门口。皱着眉说,他的毕设轴设计,被企业导师打回来了,标注改了两回还是不对。我拿过来一看,嚯,尺寸公差配合都没问题,就热处理那栏,清清楚楚写着:调质220-250HB。问题就出在这。 哪有这...
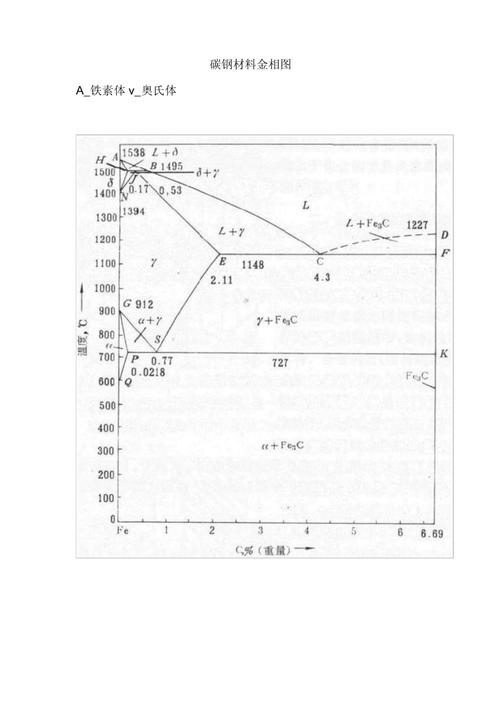
给设计院和加工厂的中级工程师们,聊点书本没说透的东西。多数人只把回火当淬火后的调硬度工序,实际上90%的零件早期失效,问题都出在回火这一步。都是我十几年跑现场攒下来的干货,没有空话套话。 你真的搞懂回火到底在做什么吗? 书本说的很简单:淬火...
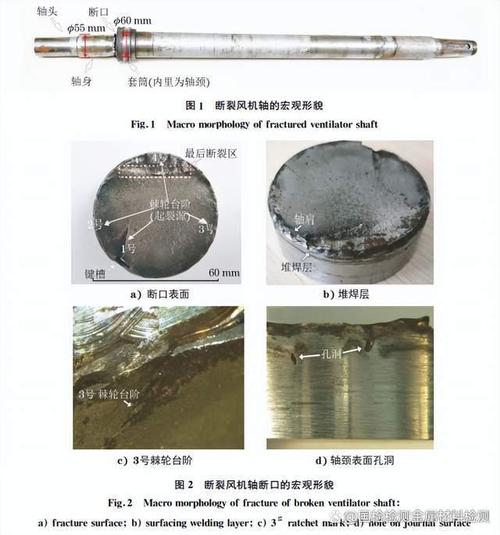
上周结的机械综合设计课,答辩前三天,一个男生抱着两截断轴闯到办公室,头发上还沾着车间的铁屑,脸垮得能滴出水。 课堂上永远讲不透的冷却速度 课本上写得明明白白,淬火就是把钢加热到相变温度以上,保温后快速冷却,获得马氏体组织,提高硬度强度。我每...
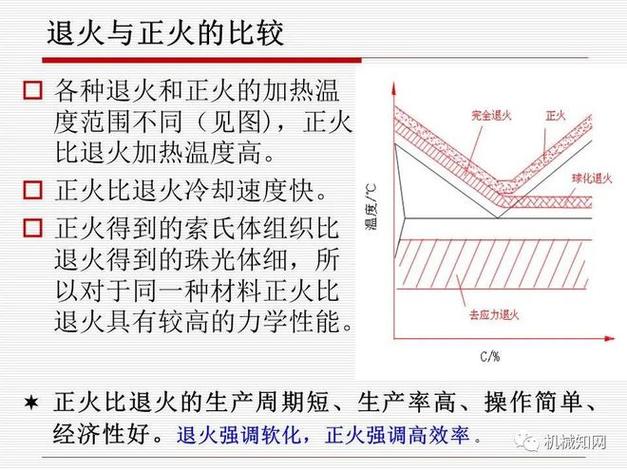
不少做机械加工的工程师,都把正火当成一道可有可无的「预热工序」,要么省掉,要么随便做做。可实际生产里,多少批次的报废、后续加工的一堆问题,根子都出在正火没做好。我干了快二十年热处理相关的结构设计,踩过的坑比很多人见过的零件都多,今天就掏点干...
上周整理毕设档案,翻出去年那个学生的冲压模设计报告,封面上还留着他挠头蹭的铅笔印。那孩子当初卡了整整一个月,刃口崩了三块料,差点毕不了业。 课堂之外撞出来的真问题 一开始所有人都往硬度上找原因。淬到HRC62,比要求还高两个度,切普通冷轧板...