上周审传动轴的设计图,看到新来的小伙子直接把轴颈表面淬火硬度标成HRC60,全淬透要求0mm公差,差点笑喷。
这种事太常见了对吧?很多人学表面淬火,只记住了“表面硬芯部韧”这句话,实际落地的时候错得离谱。
摘要:本文结合我十多年机械加工现场的经验,梳理表面淬火工艺选型、设计标注、失效分析里的常见问题,拎出容易忽略的核心控制要点,都是现场踩过坑攒出来的干货。
你真的搞懂表面淬火到底解决什么问题了吗?
很多人开口就是“提高耐磨性”,对,但不全对。
表面淬火的本质,是只把零件表层通过快速加热淬火获得马氏体组织,芯部仍然保持原来的退火、调质组织,说白了就是用最低的成本,兼顾两个冲突的性能要求:表层要耐磨抗接触疲劳,芯部要有足够的塑韧性扛冲击载荷。
汽车半轴就是最典型的例子。要是全淬硬,走烂路颠两下直接断成两截。要是不做表面淬火,开两万公里花键就磨得挂不上挡。
不同零件的需求差得远,比如机床导轨,要的是长期耐磨不变形,你选感应淬火还是火焰淬火?结果差很多。
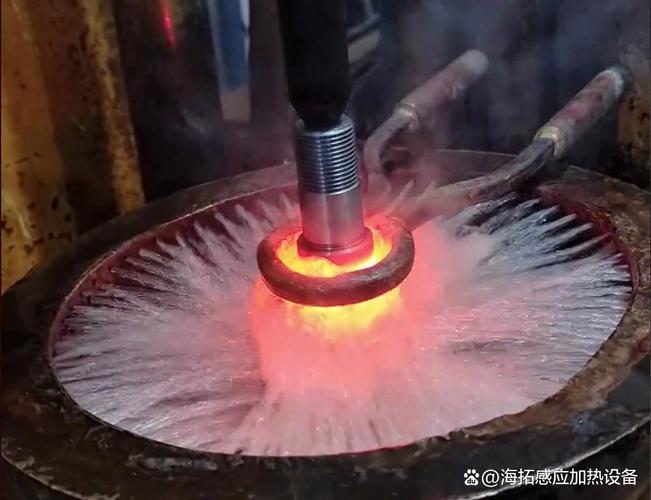
我早年在重机厂做冷轧工作辊,那时候年轻,总觉得硬化层深一点更耐用,拍脑袋把层深要求加深0.5mm,结果废品率直接从3%涨到27%,亏了快一百万。
为啥?层深越大,淬火残余应力就越大,磨完加工完,放两天自己就裂了。说实话,层深只要够满足设计寿命要求就够了,多一丝都是浪费,还添乱。
设计标注里的隐形坑,多数人都栽过
我见过太多图纸,就只标一句“表面淬火HRC55-60”,啥工艺参数都不给,加工厂随便做,出了问题反过来骂工艺不行。其实错在设计。
第一个坑,硬化层深度不给公差。按照我国现行的GB/T 5617-2005《钢的感应淬火或火焰淬火后有效硬化层深度的测定》,有效硬化层深度是从零件表面到硬度比芯部基体高50HV的位置计算,不是你想当然的全马氏体层深。你得给范围,比如1.5~2.0mm,别直接标死2mm。我之前就遇到过设计标2mm,加工厂做到1.2mm就交货,扯皮扯了整整三个月,最后只能让步接收,用了一年就磨坏了。
第二个坑,硬度标注选错方法。很多人不管层深多少都标洛氏HRC,要是你的硬化层深度不到1mm,HRC压痕已经打到芯部的软组织了,测出来的硬度根本不准,这时候必须标维氏硬度或者表面洛氏硬度,对吧?
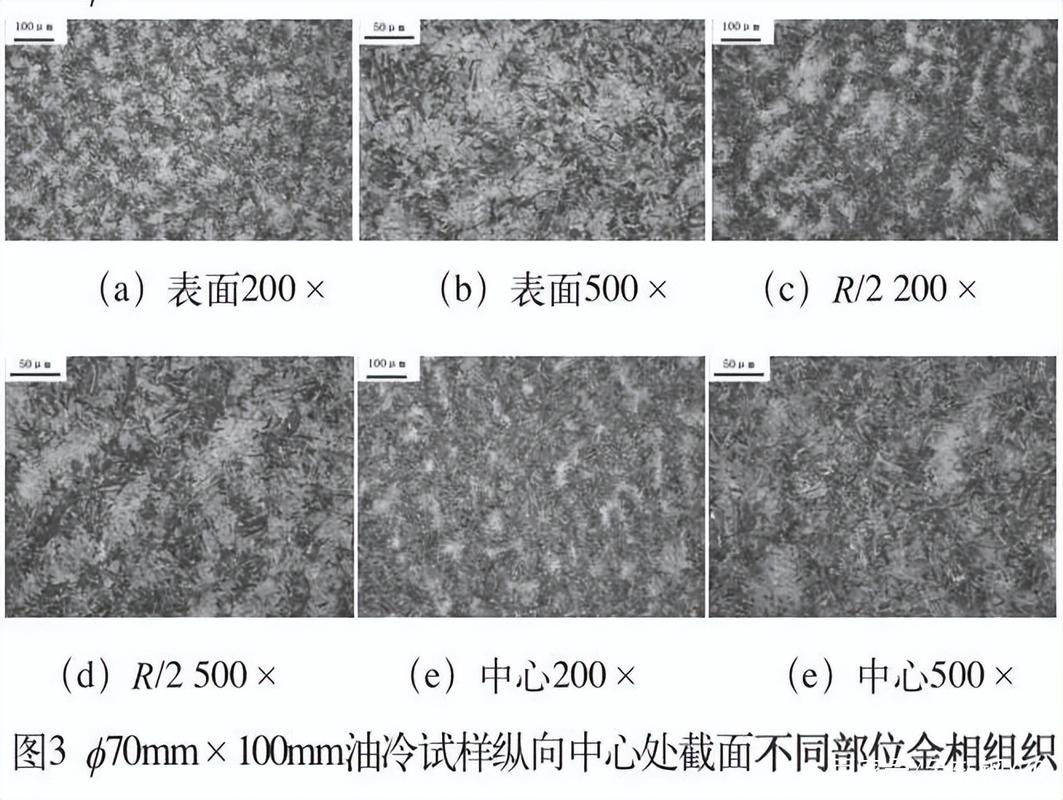
第三个坑,忘了标变形要求。太重要了。哪怕经验再丰富的加工厂,也不可能做到零变形,感应淬火后轴弯曲个零点几毫米太正常了。你设计的时候不留够磨量,也不标允许变形量,最后淬火完弯了0.3mm,磨量只有0.2mm,直接整根报废。对于精度IT7的传动轴,一般要求允许淬火弯曲变形≤0.15倍的磨量,这是行业多年攒出来的规矩。
还有,一定要标注清楚哪些部位禁止淬火。比如轴的退刀槽、焊接热影响区、已经加工好的螺纹孔,这些地方如果不小心淬上,应力集中翻几倍,用不了三个月就断了。这个坑我早年踩过,说出来都是泪。
工艺选型怎么权衡?给你摸出来的经验
现在主流的表面淬火就三种:感应淬火、火焰淬火、激光淬火。别跟风选所谓的高级工艺,适合的才对。
激光淬火看着高级,变形极小,但是成本是感应淬火的五六倍,而且最大硬化层也就1~2mm,大载荷的零件根本扛不住,只适合精密模具刃口、细小零件局部淬火这种场景。去年我有个客户做精密包装机的凸轮,本来选感应淬火,变形一直超差,换激光淬火之后变形只有0.03mm,完美解决问题,但成本确实上去了,一分钱一分货。
感应淬火适合绝大多数大批量生产的轴类、齿轮、花键,精度稳定,成本低,现在中频感应淬火的层深可以做到10mm以上,足够覆盖大多数重载荷零件的需求,只要装夹到位,变形完全可以控制,是目前行业用得最多的工艺。
火焰淬火呢?别觉得它老就没用,对于大型机床床身导轨、直径两米以上的大齿轮,没办法放进感应设备,用火焰淬火灵活成本低,只是硬度均匀性差一点,对工人手艺要求高,目前大尺寸零件还是离不开它。
不过话说回来,工艺选对了,材料不对也白搭。表面淬火最合适的就是含碳量0.35%~0.5%的中碳钢、中碳合金钢,比如最常用的45钢、40Cr,淬出来硬度刚好,开裂风险也低。要是含碳量太低,淬完根本达不到硬度要求,含碳量太高,比如T8钢,做表面淬火十有八九会开裂,芯部也太脆,完全没必要。
表面淬火就是个热处理工艺,但牵一发动全身,设计的时候多问一句加工厂能做到什么程度,多留一分余量,现场就能少踩十个坑。别光盯着教科书上的参数硬套,多去加工现场转两圈,比啃多少论文都有用。
