哪有这么简单。
学生最容易踩的坑:把调质当万能背锅项
说实话,我教了快十年,十个学生交的设计图,八个标的调质。剩下两个,要么忘了标热处理,要么错标成了淬火。
大家对调质的印象,基本都来自课本那行黑体字:淬火加高温回火,获得良好的综合力学性能,适用于重要的结构零件。于是只要沾了“重要”两个字,上来就先给你整个调质再说。
反正错了也有话说,我按课本标的啊。
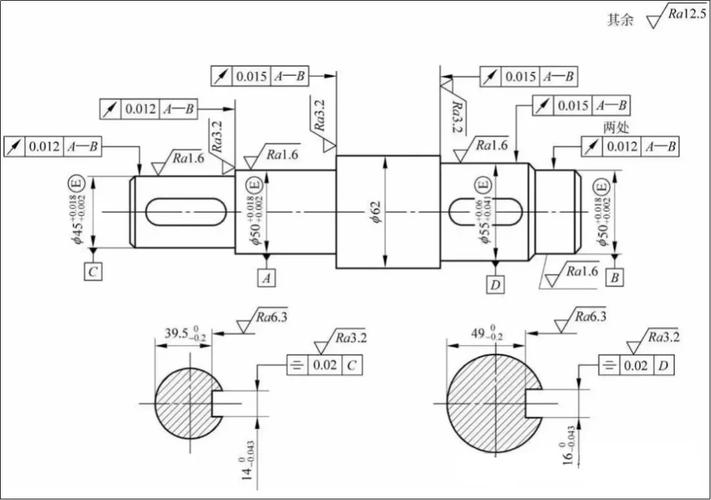
我问那个学生,你这根轴是卷扬机的传动轴,要焊在法兰盘上对不对?他说对。那我再问,你先调质再焊接,焊缝旁边的热影响区,原本调好的性能全被焊接热毁了,硬度掉了三分之一,残余应力还没地方消,你这根轴用一年肯定裂,你知道不?
他愣了。说课本没讲顺序啊。
对哦,课本只讲是什么,没讲什么时候用,什么时候不能用,顺序错了会怎么样。这就是课堂和工厂的落差。
改了三次标注才想通:调质是取舍,不是标准
那个学生回去改标注,第一次改成了正火。还是被打回来。哦,原来他这根轴要承受持续交变载荷,正火的韧性根本不够,断了就是大事故。
第二次改成了下料→锻造→焊接→去应力→粗加工→调质。哦,这下企业导师点头了。
很多人对调质的误解,就是把它当成一个固定的性能标签,贴上去就行。实际上调质从加工顺序到硬度范围,全是取舍。
比如大家都知道,要表面耐磨心部韧的零件,选调质加表面淬火,这个组合是对的。但如果零件尺寸小,精度要求IT6以上呢?调质之后变形量你留不留?留多少?留多了磨床磨半天费工,留少了变形没消掉,直接废品。
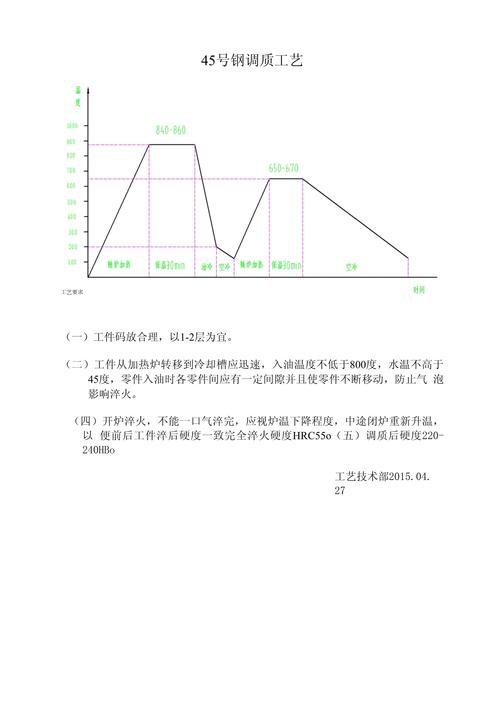
调质的本质,就是用成本换性能。没有必要的地方用,就是徒增成本;该用的地方不用,就是埋隐患。
我前些年带学生去工厂参观,车间角落堆了一筐报废的连杆,全是小厂为了省成本,把原本要求的调质改成正火,硬度不够,用了不到三千小时就断了,整批退货,亏得比省的多得多。
不过话说回来,我也见过批量生产的小销轴,原本设计标了调质,工艺改成正火加发黑,用了十几年也没坏,为什么?因为那根销轴本来就只受静载荷,不怎么动,调质确实多余。
对不对?全看场景。
改了四版教案才悟出来:别教定义,教选择
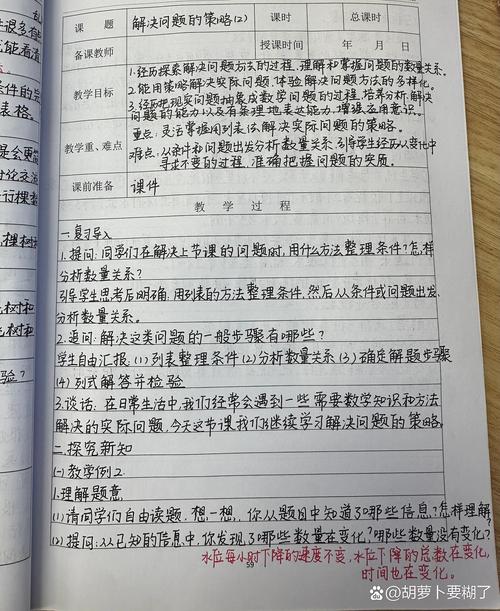
我最早教热处理,上课开篇先写板书:调质,淬火+高温回火(500-650℃),组织为回火索氏体,综合力学性能良好。然后划重点,要求背,考试要考。结果呢?考完试,做课程设计的时候,该标错还是标错。
后来我把这一套全扔了。现在上课,开篇直接投影两张图,一张是过审的合格标注,一张是被打回的错误标注,让学生自己找差别,自己说为什么错。
说实话,气氛一下子就活了,比我讲半小时管用。
现在我上课,只给学生掰碎了讲三个核心问题,不背定义:
第一个,只有需要承受交变动载荷的零件,才用得上调质。静载荷的固定件,正火完全能满足要求,省下来的钱买原材料不好吗?工厂做批量,一分钱都要抠,你上来不管不顾标调质,不是给工艺添堵吗?
第二个,硬度范围绝对不能全抄220-250HB。重载轴要调到280-320HB,轻载传动轴170-210HB就够。硬度越高,机加工难度越大,刀具磨损越快,全是成本。你给一根轻载把手标300HB,车床师傅骂的就是你。
第三个,顺序错了,性能全废。要焊接的零件,一定要焊完再调质。大尺寸零件,调质粗加工之后,一定要再做一次去应力退火,不然放三个月轴弯了,哭都没地方哭。
其实不止调质,机械设计里哪有什么放之四海而皆准的标准答案?所有的工艺选择,都是性能、成本、加工难度之间的平衡。你把它当定义背,永远学不会。你把它当成一个要解决的问题,选对了,就是好设计。
最近改毕设,还有学生问我,老师我这个到底能不能标调质?我都让他回去想三个问题:你的零件受什么力?加工顺序是什么?成本要求是什么?想清楚了,答案自己就出来了。
