2026-09-15 21:34:44 分类:材料工艺
去年给长三角一家新能源Tier1做底盘控制臂,2000件锻铝工件,全在终检工位卡壳。92%的产品同轴度超差,整批差点回炉。损失小两百万。
谁的锅?设计拍脑袋标公差,把形位公差当“越严越安全”的保险栓,根本不管车间里机床能不能做、检具能不能测。
你标出来的,从来不是你能拿到的
当时我去现场看图纸,控制臂衬套孔的圆度标了0.005mm。什么概念?我们用的德国进口卧加,主轴跳动都有0.003mm,刀具刀尖磨损切三刀就能差0.002mm,加上铝合金切削后应力释放,放置24小时变形都能到0.008mm。
说白了,这个公差从标上去的那一刻,就注定全废。
很多设计师画图只看GB查表,根本不知道车间里的误差来源有多少头。刀尖圆弧、主轴跳动、夹具夹紧变形、材料应力、环境温度……我实测过,恒温车间2小时内温度飘1度,100mm长的铝件尺寸就能飘0.0012mm,形位误差飘得更多。
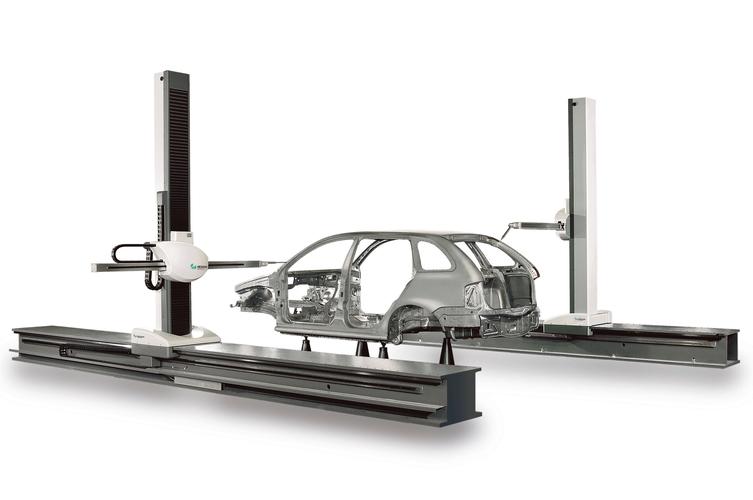 三坐标测量汽车控制臂形位公差现场
更坑的是检测误差。你拿三坐标测,测5个点和测50个点,结果能差一倍。新探头和用了半个月的旧探头,也能差2微米。很多工厂把形位公差标到微米级别,说出来我都笑——你连测都测不准,谈什么做不做得出来?
说实话,我干了15年工艺,见过九成的过严标注,都是设计师甩锅,反正我标严了,你做不出来是你工艺不行,锅我不背。
基准错了,所有公差都是废纸
上个月还有个做工程机械液压杆的老板找我,说同轴度一直超差,报废率20%降不下来。我去看他的图纸,设计把液压杆杆身的外圆当基准,测内孔的同轴度。
问题是,杆身已经磨过了,外圆本身还有0.03mm的圆柱度误差,你拿一个本身就不平的面当基准,测出来的结果能准?
更离谱的是之前做变速箱输入轴的案例,设计要求以两端中心孔为基准测同轴度,听起来没问题吧?但是轴淬火之后,两端中心孔已经被热处理变形拉歪了,变形量最大能到0.02mm,你拿变形的基准去测合格的轴,当然全是超差。后来我们改了工艺,增加一道研中心孔的工序,把基准偏差降到0.003mm以内,报废率直接从18%降到1%。
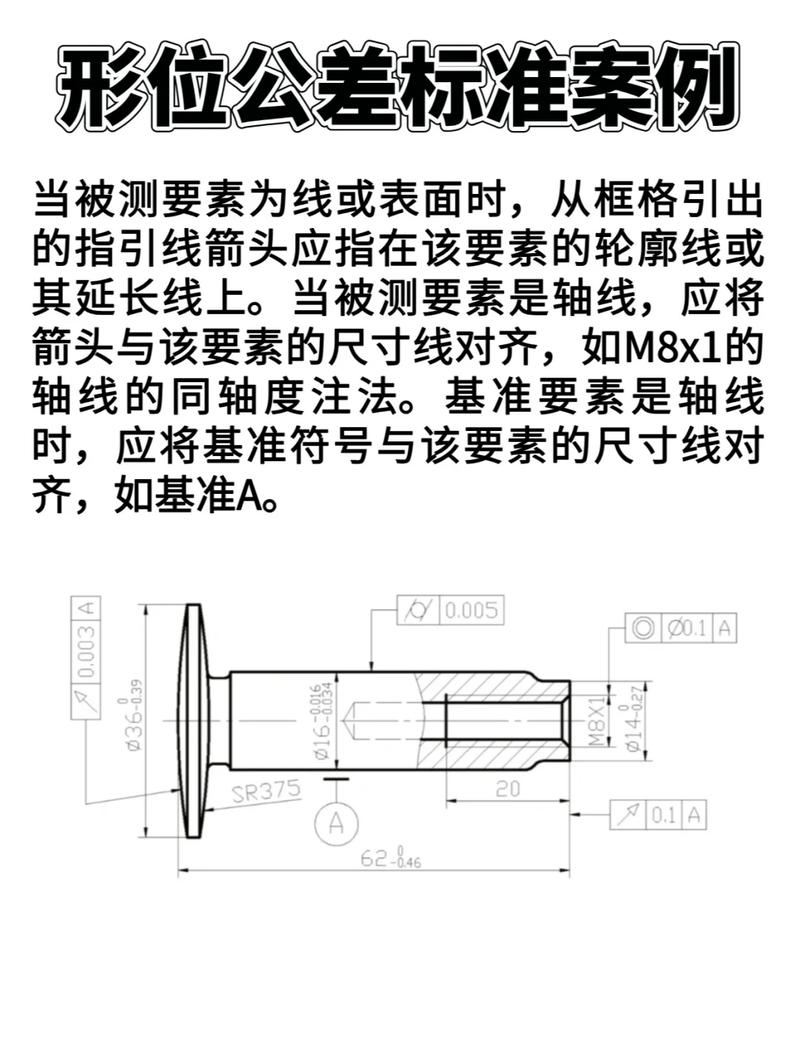 变速箱输入轴形位公差基准标注示意图
说白了,很多标注的基准,根本就是设计图上的理想点,实际加工、检测根本找不着这个基准。还有更绝的,我见过一个小零件,标了三个基准ABC,位置公差要求比零件本身的公差还严,做检具的厂家说,我做这个检具的成本都能买十个零件了,做出来还不一定准。这不是扯么。
没人愿意说破的产业化硬伤
 没人愿意说破的产业化硬伤
很多人学形位公差都是从教科书来的,核心前提是什么?是零件是理想刚体。说白了就是,零件不会变形,怎么放都是那个形状。
但是实际产业化里,哪有什么理想刚体?
就拿薄臂轴承圈来说,夹紧在三坐标测量台上,夹紧力大一点,圆度直接变0.01mm,松开夹紧,零件回弹,圆度又合格了。你测出来的超差,根本不是零件本身的形状,是你夹紧给压变形了。那装机的时候呢?装机拧紧螺栓,零件一样会变形啊!你图纸上标了再准的形位公差,装机一拧螺丝,全变了。
这就是现在形位公差体系最大的盲区——它从根上就不考虑弹性变形的影响,所有的标注、检测都是基于自由态理想刚体,实际生产和装机全是受力态,偏差能差出好几倍。
还有,现在很多复合公差,比如位置度带最大实体要求,说起来能放宽公差省成本,实际加工的时候,一线工人根本搞不懂怎么算,检具厂做出来的检具本来就有偏差,测出来的结果模棱两可,全靠品检凭经验卡,扯皮的事每天都有。
不过话说回来,你说现在能改吗?改不了。整个行业的标准就是这么定的,所有的检测设备都是按这个逻辑做的,设计师只会按这个标准画图,没人愿意碰这个禁区,说白了就是大家都揣着明白装糊涂,只要零件能装机过测试,就没人管你标的公差对不对。真出了问题,就甩锅给工艺不行,反正错的永远不是画图纸的人。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:形位公差:被过度神化的尺寸陷阱
文章链接:https://www.yqhljx.com/list_11/2882.html
