2026-09-16 00:04:48 分类:材料工艺
上个月跟头部动力电池厂对接极片涂布优化项目,他们刚踩了响应曲面法的大坑。按响应曲面跑出来的最优参数做中试,良率直接比小试掉了12个百分点,项目进度卡了两个月,老板脸都绿了。
别迷信拟合出来的“最优解”
很多人做工艺优化,单因素试完就把数据扔给响应曲面,拟合出一张光滑曲面,找到最高点就当完事了。干工艺这行15年,我见过不下十个项目栽在这上面。
那次的动力电池项目,小试用100mm窄涂布头,涂布面密度偏差控制在0.3%以内,响应曲面跑出来的最优参数是:涂布速度12m/min,浆料粘度3200mPa·s,烘箱分段温度105/125/110℃。小试做了五批,平均良率96%,全项目都在庆功。
结果放大到1200mm宽的量产级中试线,连跑三批,平均良率才84%。差了12个点。
为什么?
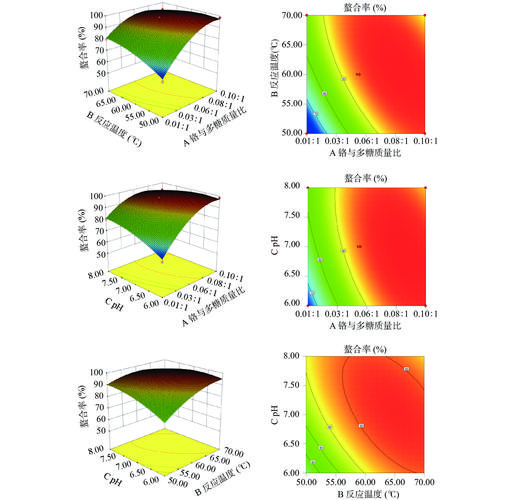 响应曲面法动力电池涂布工艺因素拟合结果图
响应曲面默认所有因素和输出结果是二次相关关系,说白了就是给你现有的试验点拉一张平滑的曲面,它连外推都不敢随便做,内插也只认你提前选进去的影响因子。
你猜这次漏了什么?浆料剪切速率对实际粘度的影响啊!小试窄涂布头,浆料在管路里的剪切速率只有中试线的七分之一。实测发现,同样标注3200mPa·s的浆料,走完中试管路一圈,实际粘度直接降到2800mPa·s。
你说这个影响,响应曲面能给你算出来吗?
它算不出来。因为你根本没把剪切速率放进因子表,它巧妇也做不出无米之炊。
因子交互的陷阱,没人提前告诉你
不少教程说响应曲面法适合3-5个因子,太多才会出问题。我告诉你,哪怕只有三个因子,只要碰上交互作用超过二阶的工艺,直接翻车。
之前碰过一个氧化铝陶瓷基板的项目,影响因子只选了烧结温度、保温时间、粉体中位粒径三个,不多吧?响应曲面只会计算温度乘保温时间这种一阶交互,但是实际呢?温度超过1450℃之后,粒径对烧结收缩率的影响系数直接翻三倍,这种非线性阶跃变化,二次模型根本拟合不出来。最后预测收缩率误差超过8%,做出来的基板尺寸全部不合格,全部返工。
实话讲,现在工业圈为什么还抱着响应曲面法不放?因为简单啊,随便一个工科毕业生学半天,就能用Minitab跑出漂漂亮亮的结果,曲面顺滑,曲线完美,写报告给老板看,漂亮极了。
 Minitab软件响应曲面法二阶三阶拟合误差对比图
我见过最离谱的,一个光伏焊带项目,硬生生放了七个因子进去,想当然觉得中心复合设计能兜住所有情况,最后预测误差超过21%,这结果拿来指导量产,那不纯纯找死吗?
产业化根本绕不开的硬伤
 产业化根本绕不开的硬伤
我今天把话说透,响应曲面法从根上,就不适合直接拿来做产业化工艺的最终定版,有三个硬伤是理论框架自带的,怎么调参数都绕不开。
第一个,默认因子独立,完全忽略工艺系统的动态漂移。你做试验那天,环境湿度30%,原料是同一批次的,设备是校准过的。量产的时候呢?今天湿度45%,明天原料换批次纯度掉了0.2%,后天设备喷嘴磨了0.1mm,这些漂移是生产常态。响应曲面给你的最优解,是绑定你试验那个特定条件的,换个条件就不对了。
第二个,对生产里的噪声因子完全不兼容。什么是噪声?就是你控不住的波动啊,电网电压波动,原料含水率波动,甚至车间温度波动,你不可能把每个噪声都放进试验设计里。响应曲面法不会帮你考虑鲁棒性,它给你的最优解,往往刚好就在噪声敏感区,稍微波动一点,结果就飞天。我之前做改性塑料项目,响应曲面给的增韧剂最优添加量,刚好就是冲击强度的突变点,添加量差0.1%,冲击强度直接掉30%。实验室小试能控0.05%的精度,量产哪能做到?这不坑人吗。
第三个,试验量的隐形陷阱。三个因子做中心复合设计,至少要做17批试验,五个因子就是32批以上。很多特种材料,一吨几十万,30批试验做下来,几百万直接砸进去,项目预算直接干没一半,中小厂根本耗不起。
不过话说回来,我也不是一棒子打死。小试阶段快速筛因素,摸一个大致的范围,响应曲面确实好用,能帮你少做几十次无用试验。但是你千万别把它拟合出来的最优解当圣旨,那玩意就是个参考,不是最终答案。
很多人搞反了位置,拿软件跑个结果就敢开中试,那不亏才怪。现在行业里把它吹得神乎其神,说白了就是它够简单,出活快,能糊弄不懂工艺的老板。真到要落地量产的时候,这些自带的硬伤,你一个都绕不开。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:响应曲面法:工艺优化圈被神化的工具,藏着产业化的隐形大坑
文章链接:https://www.yqhljx.com/list_11/2887.html
