2026-10-04 23:23:43 分类:材料工艺
上个月在珠三角一家做消费电子装饰件的工厂蹲了三周,帮忙调物理气相沉积的产线,一批活附着力合格率一直卡在六成,怎么都上不去。
进腔前那层看不见的水迹
所有人第一反应都是靶材纯度不够,或者真空度不够。查了三天,靶材是合格的,真空抽到工艺要求的估算值1×10^-3Pa,一点问题都没有。
后来拆了不良件做断面分析,才发现问题出在谁都没注意的地方。
工厂车间夏天开空调,工件抛光打磨完,堆放在中转区两小时才进镀膜腔。珠三角空气湿度能到85%以上,温度比空调风高个三五度,工件表面自然凝了一层看不见的水膜,抛光膏残留顺着水渗进了微缝隙里。
工艺卡上要求的150℃基底除气,为了赶产能,线长把时间从20分钟砍到了8分钟。水没除干净,进了高真空,水变成水汽散在腔里,沉积的时候就跟着靶材原子一起落在工件表面,最终在沉积膜和基底之间形成了一层肉眼看不见的界面疏松层,轻轻一刮就掉。
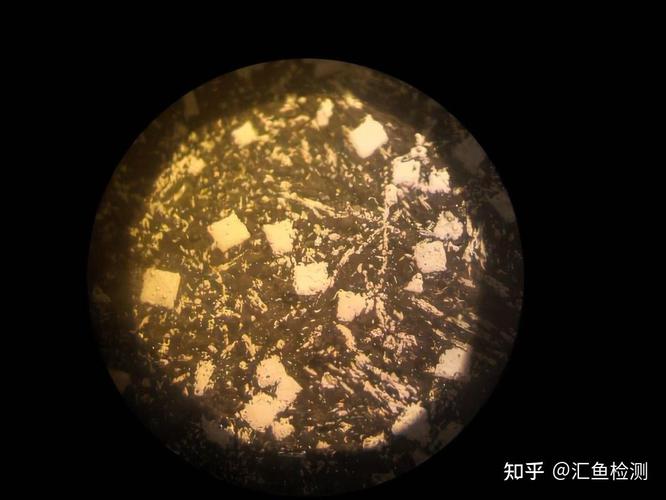 真空镀膜腔室内壁污染物金相显微镜图
说白了,物理气相沉积就是把固态的靶材变成气相原子或者离子,再让这些粒子沉积到工件表面,攒成一层连续的膜。听起来简单,每一步的边界条件差一点,结果天差地别。
后来改了工艺,工件抛光完放进烘干箱存着,中转时间不超过半小时,除气时间拉回15分钟,合格率直接跳到98%。就这么点小事,卡了工厂快一个月。
偏压大小从来不是照搬的参数
说实话,我见过太多工艺员,拿到前人的参数表就直接上机,直流偏压写的100V,就从头到尾加100V,半伏都不改。
偏压的作用,是让腔里的氩离子获得能量,打向沉积中的膜表面,把那些附着力差的松散原子打掉,让剩下的原子排列更紧密,膜的硬度和附着力都会提上去。但是偏压能量,从来都是跟着膜厚、靶材种类走的,哪有什么通用值?
上个月帮客户试做光学镜头的10nm级增透膜,一开始照着之前做1μm硬涂层的参数,加了80V偏压,做完测反射率,同一批工件的膜厚差居然超过5%,根本达不到要求。
降偏压,一点点试。从80V降到50V,再降到20V,膜厚均匀度直接达标了。为什么?偏压太高,刚沉积上去的靶原子还没稳住,就被氩离子打飞了,薄膜本身就只有十几纳米厚,掉一点就能看出差异,自然匀不了。
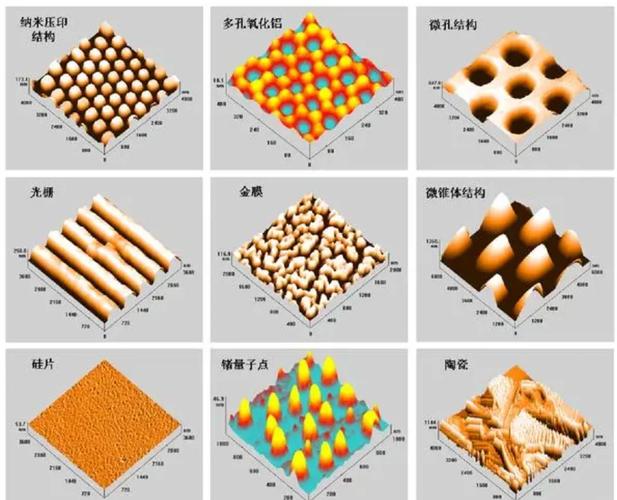 不同偏压下物理气相沉积膜层AFM表面形貌图
哦对了,还有人问我脉冲偏压和直流偏压选哪个。我只能说,做绝缘膜就用脉冲,不容易起弧打坏膜,做导电的金属膜,直流就够用,省成本。哪有什么高低之分,适合你的产品就行。
意想不到的隐藏污染源
 意想不到的隐藏污染源
做物理气相沉积,最烦的就是莫名其妙的麻点、针孔。大部分人第一反应就是靶材不干净,或者腔室没擦干净。其实很多污染源,都藏在你想不到的地方。
我之前遇到过一批持续了半个月的不良,每片工件上都有十几个针尖大的小黑点,找了快十天,最后发现是真空规管的密封圈出问题。
每次开腔换工件,腔室从常温升到一百多摄氏度,密封圈里的增塑剂会一点点析出来,这些东西分子量够大,高真空也抽不走,飘在腔里,沉积的时候就附着在工件表面,变成一个个小黑点。用了一年多的旧密封圈,析出量翻好几倍,自然出问题。换了新密封圈,擦干净腔壁,问题直接解决。
还有装工件的夹具,用个大半年,表面会镀上厚厚的一层沉积膜,这些膜本身附着力就不好,稍微碰一下就掉渣,渣子飘在腔里,就是批不良。我现在给产线定规矩,每开三十次腔,就要把夹具拆下来打磨一遍,酒精擦三遍密封圈,别嫌麻烦,攒出问题再修,损失的产能比这点功夫多得多。
物理气相沉积做了快二十年,最大的感受就是,这活从来不是靠什么惊天动地的新技术,就是靠攒细节。实验室里做样品,环境干净,次数少,什么问题都出不来,一到量产线,各种细碎的问题全冒出来,你一个个解决,合格率就上去了。
碰过的坑多了,就会发现,真正有用的工艺经验,从来都不在教科书里,都在一次次调机的试错里。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:物理气相沉积:教科书没讲的产线工艺细节
文章链接:https://www.yqhljx.com/list_11/3829.html
