2026-10-05 01:49:52 分类:材料工艺
去年给某新势力做轻量化铝活塞的表面处理,客户点名要微弧氧化,说网上吹得神,耐磨耐蚀还环保,结果做完盐雾试验,1187小时就出红锈了。当初报的3000小时合格,脸都打肿了。
别被「原位生长陶瓷层」忽悠,它本质就是烧出来的
说白了微弧氧化就是把铝镁钛这些活性金属工件泡在电解液里,堆上去几千伏高压,直接把表面击穿,打出局部等离子弧,烧熔融了再跟电解液反应冷却,原位长成氧化铝陶瓷层。
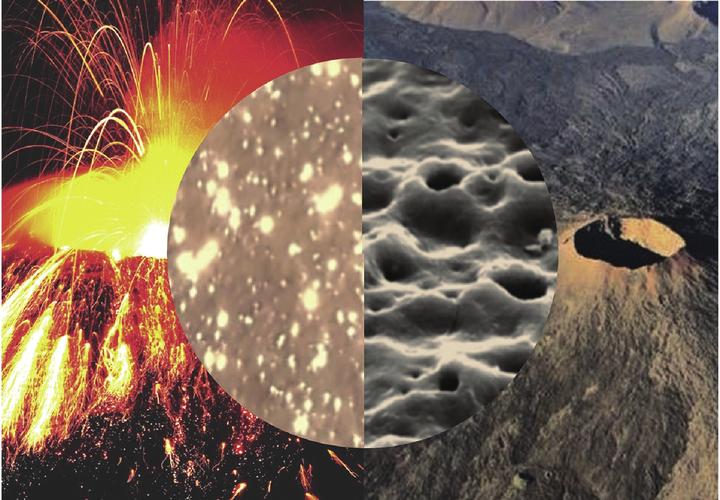 微弧氧化工业生产槽体实拍图
实测发现,哪怕你参数调得再精细,反复磨配方,陶瓷层里一定有孔隙。大的孔隙能到10微米级,小的也有几百纳米,这些孔隙就是埋在膜层里的漏水孔,但凡要过长期盐雾或者酸碱腐蚀,介质顺着孔就往基体钻,鼓泡脱落是早晚的事。
现在很多厂家吹牛说自己做出来的是致密无孔膜,我拿场发射扫描电镜扫过,10000倍放大一看,全是坑。谁吹谁心里有鬼。
做过的都知道,要想孔隙少,就得加厚膜,膜厚上去,电耗直接翻着倍涨,成本根本扛不住。大部分市售的微弧氧化产品,膜层也就十几二十微米,孔隙率能到5%以上,糊弄一下普通民用小产品还行,用到工业核心件上,出事是必然的。
藏在加工费背后的隐形成本,能把厂子拖垮
很多人找加工,只看明面上的报价,说微弧氧化一平米才收千八百,比陶瓷喷涂便宜多了,性价比拉满。你算过电耗这本账吗?我给你报个真实数字,加工1平米100微米厚的膜层,耗电量最少30度,膜厚要加到500微米,直接干到200度电出去。现在工业电一块钱一度,光电费就200了,再加上电解液损耗、工装夹具损耗、大电源的设备折旧,根本赚不到钱。
除非你偷工减料,把膜做薄一半,电耗砍半,当然就能报低价,那性能能好吗?
 微弧氧化大功率脉冲控制柜实拍图
还有个大坑,就是工件越大越难做。超过1.5米的铝构件,要做整面均匀微弧氧化,你得配多大的电源?市面上能稳定输出3万伏1000安的脉冲电源,一台就要八十万,折旧摊到每件货里,不是万件级的批量订单,根本扛不住。
实话实说,我见过三个搞微弧氧化创业的小厂子,都是接了一批大单,垫钱买了设备,结果电耗超了预期,不到两年就关门了,老板连设备都卖了抵工资。
原理自带的硬伤,改一百年都绕不开
 原理自带的硬伤,改一百年都绕不开
第一个,色差控制不了。哪怕同一炉出来的两个工件,挂的位置稍微偏一点,电压差个几十伏,出来的陶瓷层颜色就能差出两个色号,做装饰件根本别想,批量做外观件,100件能出10件一致的都算烧高香。
第二个,对基体材质太挑。铝里面只要铜含量超过0.5%,微弧氧化就做不出来均匀的膜,铜会优先击穿,局部烧蚀,直接把工件烧废了。现在很多高强度铝合金都加铜,这不就卡死了?钛合金更夸张,成分稍微不对,整个膜层都是裂纹,根本用不了。
第三个,别信什么环保工艺的鬼话。电解液里不加铬,但是要加磷酸盐、氟化物吧?这些东西排放要求比传统阳极氧化还严,偷排迟早被抓,达标处理一吨废液就要两百多,又是一笔没人愿意提的隐形成本。
不过话说回来,微弧氧化不是一无是处。做一些小尺寸、要求不高的耐磨件,比如自行车的铝手柄、山地车的脚踏,或者一些室内用的装饰铝件,确实好用,性价比也够。
但要是有人吹它能替代电镀、喷涂,做航天、汽车的核心承力耐蚀件,那就是纯纯的忽悠。
我干了15年材料工艺,见过太多炒概念吹上天的项目,微弧氧化的硬伤是原理自带的,不是改改参数换个电解液就能解决的,要投钱要上车的,先拿自己的工件做满三个月盐雾试验,算完电耗成本再说话,别交智商税。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:微弧氧化:被神化的表面处理工艺,藏着产业化绕不开的死穴
文章链接:https://www.yqhljx.com/list_11/3834.html
