上个月在华东一家汽车零部件厂调产线,跟着收了一周渗氮零件的变形数据,脚都站肿了,最后蹲在炉边抽烟的时候,突然想明白很多新手工艺员都会犯的错——都盯着渗氮层硬度和深度,没人提前给变形留位置。
渗氮不是只渗进去就完了
很多人学渗氮,第一句话记的就是“渗氮是给钢表面渗入氮原子,形成硬化层,提高耐磨和疲劳性能”。这话没错,但只说了一半。
渗氮温度低啊,大多在520℃到580℃之间,比淬火低了两三百度,很多人想当然觉得变形肯定小,做不做应力处理无所谓。真到出活的时候,能给你吓出一身冷汗。
前年我们接的一批重载主轴,材料就是最常见的42CrMo,要求层深0.3-0.5mm,表面硬度HV600以上,同轴度要求0.05mm以内。客户原来自己做,交过来第一批,三分之一超差,废了十几根,堆在车间角落落灰。
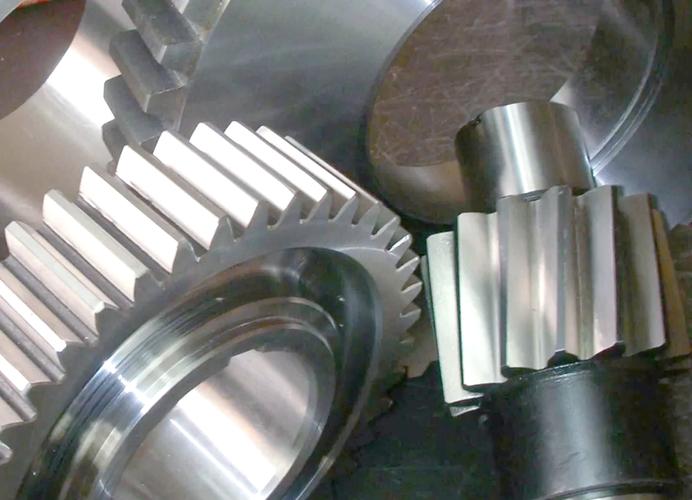
我拆开看了下,工艺路线写的清清楚楚:下料→锻造→粗加工→600℃去应力回火→精加工→渗氮。看起来没毛病对不对?
问题出在哪?精加工的时候,切削量不小,进给又快,新的残余应力已经埋进去了,你前面的去应力早就不算数了。渗氮要保温十几个小时,温度不高但时间长,埋在里面的应力慢慢释放,可不就扭歪了嘛。
试错出来的几个边界条件
对着那批废轴,我们前后改了三次工艺,每一次都摸出一点边界。
第一次改,粗加工去应力之后,精加工留0.1mm的磨量,做完精加工再加一次低温去应力,300度保温六小时,随炉慢冷。再磨到成品尺寸进炉渗氮。
变形量直接降了一半,合格率到了6成,还是不行。
问题又出在升温速度。原来车间为了省时间,开炉两小时就升到渗氮温度,零件表里温差大,热应力本身就会带来变形。说实话,那点省电省出来的钱,不够赔废零件的。
第二次改,把升温斜率压下来,估算每小时升温不超过80℃,到温之后再分段调氨气分解率。初期分解率控制在25%到35%,保证氮原子能渗进去,后期升到50%到60%,加快渗速还能减少表层疏松。
这次出来一测,合格率到了85%,还有少数几根细长的超差。哦对,长度直径比超过25的轴,哪怕做了两次去应力,变形量还是会比短轴大一点,这个是材料本身的特性,我们至今也没找到零成本解决的办法,只能最后多留0.03mm的研磨余量,渗完再精磨修正。
讲个反常识的,并不是渗氮温度越高渗速越快,超过580℃之后,渗层里的氮化物会长大粗化,硬度反而掉,变形还会猛增,这个红线千万别碰。
不同路线的取舍,没有最优只有最合适
现在圈里动不动就说离子渗氮比气体渗氮好,软氮化比硬氮化好,我听了就摇头。
离子渗氮的变形确实小,因为离子轰击加热,零件温度均匀,保温时间也短,但是设备投入大,批量生产的话,单位零件的加工成本比气体渗氮高出去快一半,小批量精密零件能用,一天出几吨货的量产件,客户根本接受不起这个价。
软氮化速度快,三四个小时就能出活,但是层深最多也就0.2mm,表层是化合物层,受不住重载的交变载荷,用在塑料模具、轻载齿轮上还行,重载传动轴、接触应力几千兆帕的齿轮,用不了两年就磨穿了。
传统气体渗氮看着老,只要把前面的应力处理做对,升温渗氮降温每一步的边界控住,合格率完全能上去,成本还低,我们那批主轴最后就是用的气体渗氮,合格率稳定在98%以上,客户到现在还在按这个工艺做。
干材料工艺这行,从来没有什么完美工艺,都是在成本、性能、合格率之间找平衡。渗氮看着入门简单,就那几个参数,真要做好,每一步都藏着之前踩过的坑。谁也别吹自己能搞定所有情况,能把客户给定的要求,在预算内稳定做出来,就已经够了。
