2026-10-05 12:11:13 分类:材料工艺
上个月帮客户调一款高压模块的环氧灌封料,栽了个不大不小的跟头。
按原配方做出来的样品,常温下硬度、粘结力全达标,一做水煮老化实验,不到100小时表面就冒细泡,撕开封边,内部已经和芯片脱粘了。
交联不是“变硬”那么简单
很多刚接触材料工艺的新手,都会把交联固化等同于“树脂从液态变固态”。
不对。
交联的本质,是线性的高分子链,靠固化剂搭桥,互相连在一起,织成一张三维连续网络。你摸得到的硬度,只是这个网络形成后附带的结果。
网络连得匀不匀,有没有孔洞,小分子残留多不多,才决定了最终产品的寿命。
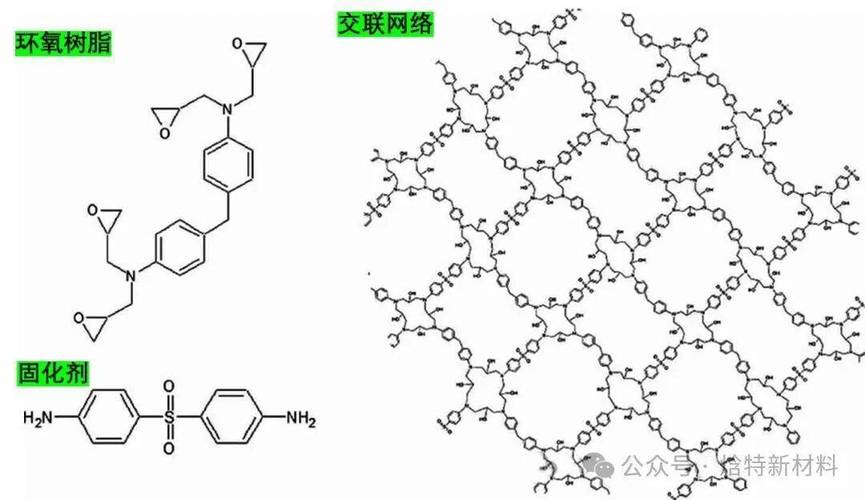 环氧树脂交联固化三维网络微观结构图
这次出问题,一开始我也以为是固化剂加少了。加了5%固化剂再试,硬度更高,水煮还是坏。后来烧残渣测固化度,才发现问题出在网络分布——表面的交联已经完成了,内部还有15%左右的单体没反应,残留的小分子一遇热水就析出来,推着封层鼓起泡。
温度曲线才是交联的核心密码
说实话,我见过太多技术人员,把精力全放在调整配方配比上,对升温固化的节奏随便写个“80℃两小时”就完事。
这就是大多数不合格品的来源。
交联反应是放热的。你一开始温度升得太快,表层的分子活性一下子拉满,反应速度远快于内部,表层先交联成致密的硬壳,内部未反应的小分子和稀释剂散不出去,就窝在里面成了隐患。哪怕最后再高温保温,小分子也出不来了。
我们改了三次曲线。第一次直接把初始温度降到45℃,估算一下,这个温度下反应速度只有80℃的五分之一,足够让小分子慢慢挥发,也不会提前交联。保温6小时之后,再升到80℃固化2小时,最后120℃后处理2小时。
改完之后再测,内部固化度从原来的82%升到96%。
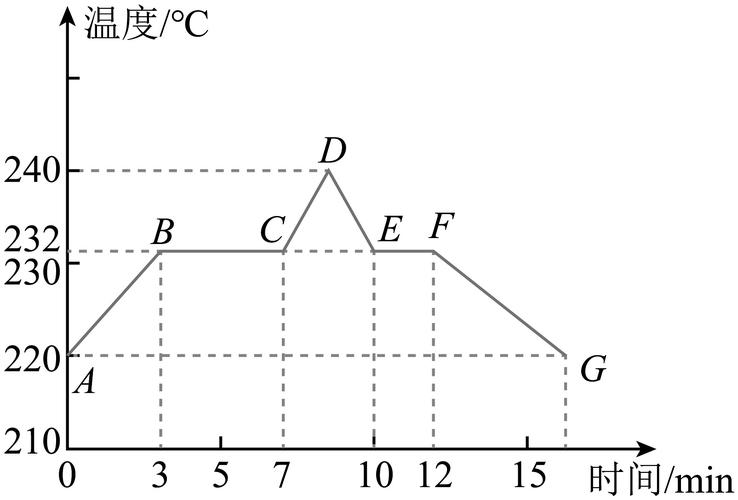 工业环氧灌封交联固化升温记录曲线图
改完曲线之后,合格率从原来的58%直接跳到93%。没有改配方,只是调了升温的节奏。很多时候就是这么神奇。
写不进规范的工艺边界
 写不进规范的工艺边界
干了十几年,我最大的感触就是,交联固化的教科书,永远只讲理想状态下的原理,实际生产里那些边界条件,从来不会写进去。
说几个我记到现在的教训。
南方梅雨季,车间湿度超过80%,用胺类固化剂的时候,一定要提前开除湿。胺会先和空气中的水反应,哪怕你配方算得丝毫不差,最终的交联度也会掉10%以上。
预混好的树脂料,放冰箱冷藏不能超过72小时。哪怕看起来流动性没变化,其实已经有部分分子发生了预交联,你注模的时候,就会出现局部凝胶,成品注定报废。我刚入行的时候赶样品,把剩了三天的料和新料混着用,结果料注到一半就凝在模腔里,整整挖了一下午,满手的粘胶洗不掉,现在想起来都懊恼。
还有,加了纳米填料的体系,交联启动速度比纯树脂快两成左右。因为填料表面的羟基会诱导游离基,提前触发反应,你的注模时间必须跟着调,不然就是一堆废件。
甚至交联度也不是越高越好。做耐低温的产品,交联度太高,网络太密,玻璃化转变温度太高,零下四十度一摔就碎。反而要故意留一点未交联的柔性链,让网络有点“弹性”,才能扛住低温冲击。
不过话说回来,交联固化这个事,本来就是为产品性能服务的。没有最好的工艺,只有最合适的。
前几天还有个学生问我,有没有最快学会交联固化的方法。
我没给什么公式。我就说,多蹲车间,多记每次做实验的温湿度,多拆几个坏件看内部的交联状态,坑踩多了,自然就懂了。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:交联固化:车间里看不见的网络,卡脖子的细节
文章链接:https://www.yqhljx.com/list_11/3857.html
