2026-10-05 12:37:47 分类:材料工艺
去年我在苏州太仓那家做新能源汽车门板的厂蹲点,刚进门就看到堆得半车间的报废件。一批次1200件改性PP发泡门板,刚出模就裂,472件直接回炉。老板蹲在车间门口抽烟,抽得嘴都黑了。说实验室打样全合格,参数一丝不差照搬上线,一跑就崩。这不稀奇。
实验室数据全对,量产为什么就崩
很多外行觉得,发泡成型不就是混发泡剂,升温降压冒泡泡嘛,说白了就是入门工艺。真干过才知道,差之毫厘谬以千里。
实测发现,哪怕你发泡剂含量、螺杆温度、模腔压力全和实验室小试一模一样,只要换了1000吨以上的大机台量产,同一批件的泡孔直径差就能拉到30%-50%。问题出在成核那一步。实验室小试混10公斤料,混合均匀度偏差不到2%,怎么测怎么对。量产线每小时十几吨料走,搅龙里的料流速差能扯出多大的坑?料筒边料和中心料的剪切温度差,能到8度。8度是什么概念?偶氮二甲酰胺发泡剂的分解速率,差一倍都不止。
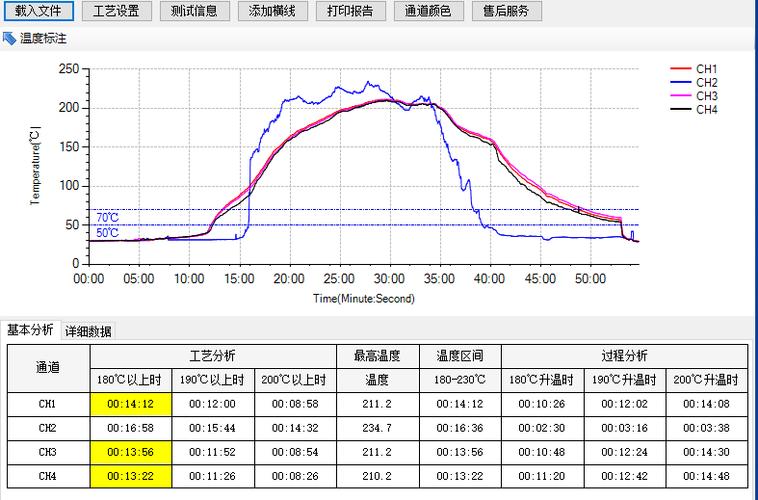 发泡成型量产线料筒温度分布测试图
中心位置发泡剂分解快,小泡直接合并成拳头大的空泡,边上分解慢,泡孔密得像硬塑料,抗弯强度差一倍,受力能不开裂吗?现在很多高校发的论文,全是实验室小试的漂亮数据,你让他开个10吨每小时的量产线跑一周,他敢吗?不敢。
说实话,我见过太多项目,结题的时候全是优,一落地就死,全是这个毛病。
高发泡倍率是全行业心照不宣的谎言
现在不管是聚氨酯保温板还是汽车用PP发泡,都往高倍率吹,什么减重50%强度不变,听着就诱人。我掰开过不下一百块不同厂家的高倍率发泡板,说出来吓你一跳。号称3倍发泡的板材,同一整板上,最厚的位置倍率3.2,最薄的位置只有1.7,差快一倍。
为什么?合模发泡的时候,模腔里的原有气体排不出去。哪怕你开了排气槽,发泡的时候泡孔胀得太快,熔融料直接把槽堵死。气体憋在局部,泡孔根本胀不开,密度直接上去,强度自然不够。你拿到检测机构的样,都是从整板中间裁出来的标准样,当然全合格。谁会测整板的密度梯度?没人。
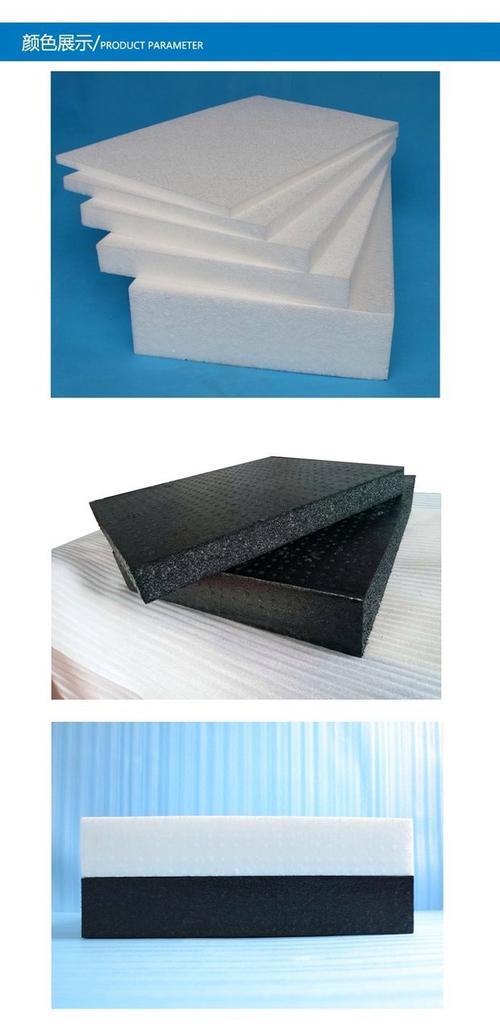 3倍发泡PP板材截面密度梯度实拍图
前几年有家新势力造车,为了凑续航减重,选了超高倍率发泡的座椅靠背,台架测试全过了,量产交付三个月,南方露天停车场放着,一成车主说靠背塌了。拆开来一看,局部泡孔壁本来就薄,长期高温下融胀松弛,直接塌成饼。厂家赔了多少召回费,就不细说了,反正是被高倍率的噱头坑惨了。
不过话说回来,高倍率除了好看,能骗项目补贴,真的实用场景有多少?也就大家都不说破罢了。
成本和合格率,永远做不出双赢
 成本和合格率,永远做不出双赢
现在行业都在喊物理发泡替代化学发泡,说环保又降本,我就问一句,谁量产用过稳定了?
物理发泡用CO2或者丁烷,要高压注入熔融料里,要出合格件,模腔压力得稳定在±0.2bar以内,哪家量产线能做到?车间里一开其他大功率设备,电网晃一下,压力直接飘出范围,分分钟出一筐废品。你要加高精度闭环压力控制系统?一套设备加进去几十万,本来发泡就是为了降本,现在成本直接涨了15%,你说图什么?
化学发泡呢,分解残渣留在料里,循环回料做个两三次,残渣积累够了,泡孔成核直接乱掉,根本不能用。环保处理一吨发泡残渣大几千块,算下来,成本比不发泡还高。现在制造行业毛利才几个点,耗得起吗?
别扯什么新技术,什么纳米成核剂,加进去一斤料成本涨两块钱,你卖得起价吗?客户要吗?
绕来绕去,发泡成型到今天,最核心的问题根本不是什么开发更高倍率,什么更环保的材料,就是所有人都在回避量产均匀性的硬骨头。都拿实验室的漂亮数据讲故事,落地的时候全是坑。你能不用加钱,把10吨量产料的泡孔偏差控在10%以内,那才叫真本事。不然吹得再凶,都是虚的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:发泡成型:量产路上躲不开的核心硬伤
文章链接:https://www.yqhljx.com/list_11/3858.html
