你看到的致密度99.9%,都是筛出来的
现在行业里吹得最多的,就是选区激光熔化能做到99.9%甚至更高的致密度,赶上锻件了。说白了都是拿最优参数试了几十件,挑最完美的那个测出来的数,你拿去批量生产试试。
我在车间盯了大半年批量生产,同一台EOS M290,同一批TC4粉,铺粉厚度固定30μm,换一把刚磨好的新刮刀和用了500小时的旧刮刀,同一位置打出来的试块,致密度能差1.8个百分点。
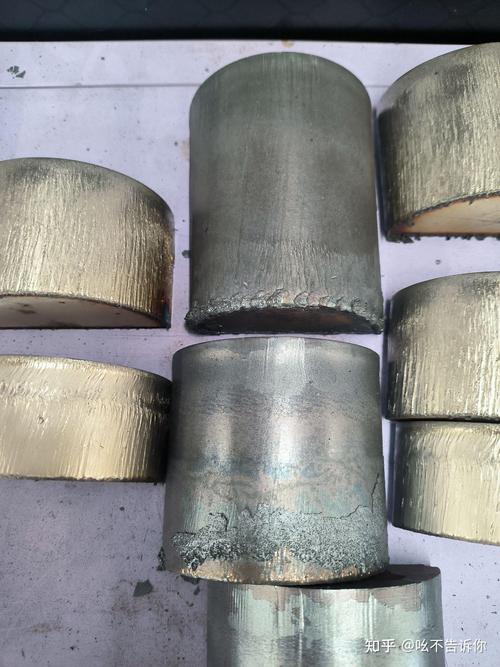
就说最常见的气孔,激光功率飘个50W,扫描速度快个100mm/s,熔池直接塌,就出个直径四五十微米的气孔。现在批量检测用的工业CT,很多分辨率刚好扫不到这么小的气孔。你以为没问题,放到受力环境里,不出几年,裂纹就从这长出来。很多论文里的数据好看,那是人家专门挑无缺陷的试块做测试,能不好看吗?
残余应力是胎里带的,调参数救不了
我见过太多工艺工程师,天天在那调扫描路径,改基底预热温度,说能把残余应力消得七七八八。我就拿实测数据说话,去年我们和高校合作测打印后的TC4钛合金零件,打印完已经做了600度去应力退火,基板切除位置的残余拉应力仍然有276MPa,哪怕送去做了热等静压,还是能剩下120MPa以上的拉应力。
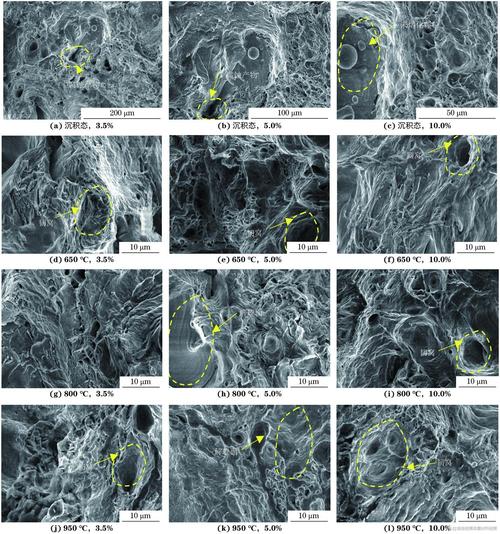
TC4的屈服强度也就800多MPa,相当于十分之一到三分之一的许用应力,直接被残余应力吃掉了。热等静压确实能把内部气孔焊合,但是你知道做完热等静压变形多大吗?我们做过一个150mm直径的涡轮盘,打印完尺寸公差要求0.1mm,做完热等静压,外径涨了0.28mm,直接超差报废。你说拿去机加工切掉?超薄叶片的壁厚才1mm,切完就穿了。
前两年有个做骨科植入物的客户,找我们批量做钛合金髋臼杯,200件做完热等静压,117件尺寸超差,全扔了,损失小一百万,这个账谁来买?不过话说回来,现在卖设备的都不会跟你说这些,只会吹我们的动态扫描控应力技术多牛,真到量产,那百分之十几的报废率,只能客户自己扛。
产业化的死结,从根上就解不开
现在很多人吹选区激光熔化要替代传统铸造锻造,要大规模产业化,说白了就是蹭热点骗资本。你从原理上就绕不开两个硬伤,第一个是成本下不来,第二个是一致性做不到。
先说成本,现在哪怕是最快的四激光设备,铺一层粉也要小20秒,一个10厘米高的零件,三百多层,小一天才能出一件。再说粉材损耗,你做一公斤的成品零件,铺粉就要用到五公斤粉,剩下四公斤是缸里的余粉,用一次氧含量就涨0.04%到0.06%,航空用钛合金对氧含量要求严格,涨0.05%就不符合航标,只能当废粉卖,这个损耗谁扛得住?
再说一致性,同一台设备,今天环境湿度30%,明天湿度45%,粉的含氧量就差0.02%,打出来的拉伸强度就能差40到60MPa,航空航天要求每一件的性能波动不能超过10%,你这个波动怎么过审?我见过太多创业公司,拿个三五台设备,接小批量定制赚点小钱,就吹能扩大量产,拿融资扩产能,最后产能起来了,没有能消化的批量订单,不到三年就倒闭了。
选区激光熔化天生就是做小批量高值定制的活,你非要让它干批量生产的活,就好比让千里马去拉磨,出多少力都白搭。那些藏在光鲜论文和宣传册背后的暗坑,从原理上就长在这,你绕不开,也填不平。
