别扯理论致密度,现实良率卡得死死的
说白了,电子束选区熔化就是真空环境下用高能电子束扫描金属粉末,逐层熔化堆积出零件。比起激光选区熔化,能量密度更高,能搞定钨、钼这类高熔点难熔金属,残余应力也更小,这点我承认。
但是实测发现,铺一层粉200微米,电子束扫描的时候,周围未熔化的粉末都被提前预热到800度以上,做钛合金还好,做高温合金呢?上个月车间生产12件GH4169的小型涡轮叶片,最终只有3件能过探伤,剩下的要么是粉床整体翘曲粘在工作台拿不下来,要么就是内部藏着肉眼看不见的微裂纹。
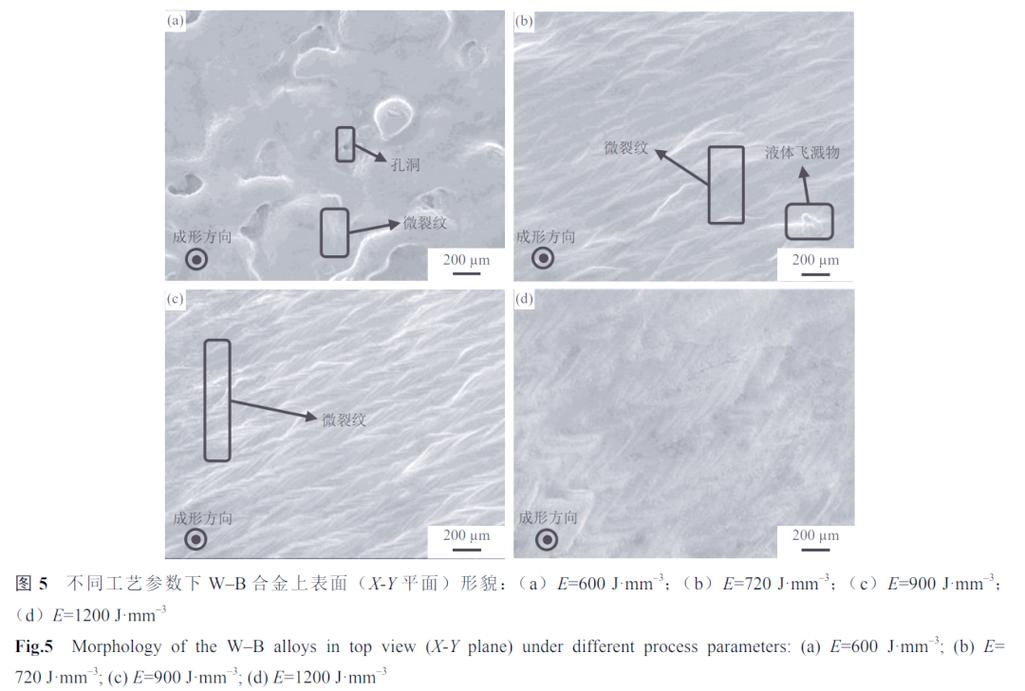
很多核心期刊论文写着能做到99.5%以上的致密度,我就问一句,那都是拿指甲盖大的小试样磨出来测的吧?你做个500毫米长度的整体结构件试试?工作台热变形能让粉床平整度差半毫米,扫描到边缘位置能量发散,致密度直接掉到97%以下,直接不合格。
“性能优于锻造”是营销话术,不是实测结果
现在卖设备的厂家,十个有九个会说电子束选区熔化做出来的零件性能优于锻件。我听了就想乐。去年我们拉了两组一模一样的TC4钛合金对比样,一组电子束成型,一组模锻,做全性能检测,结果很有意思。
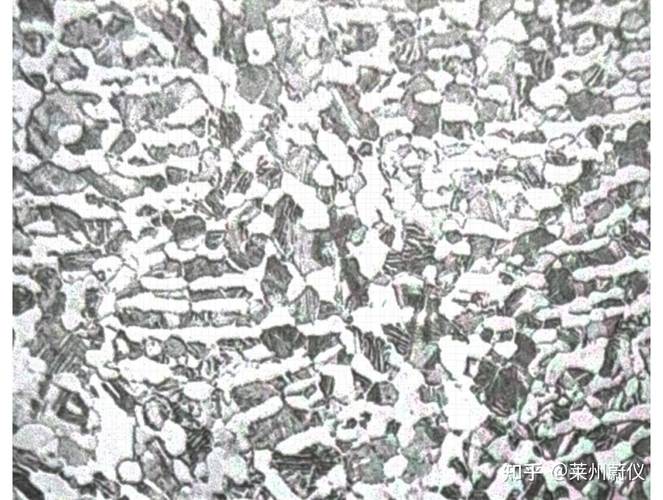
室温抗拉强度,电子束确实比锻件高了大概50MPa,这点没假。但是延伸率呢?直接掉了4个百分点。轴向疲劳强度,差了整整120MPa。为什么?说白了就是预热温度太高,冷却速度慢,晶粒长太大啊。随手腐蚀个金相看看,晶粒能长到毫米级,锻件晶粒才是微米级,你做承力件要抗疲劳,大晶粒就是天生的弱点。
实话实说,做个非承力的多孔轻量化结构,做个个性化的骨科植入物,电子束确实好用,孔隙率好控制,强度也够。但是你要做航空发动机的核心承力转动件,现在谁敢批量用?出了问题谁兜得住?
产业化绕不开的死结,至今没人能解
我干材料工艺快十五年,见过太多被资本吹上天然后死在产业化门口的技术,电子束选区熔化现在有两个绕不开的硬伤,一个是工程问题,一个是理论盲区,全都是卡脖子的。
工程上的死结就是真空腔尺寸和生产效率的死锁。你要做大构件,就得做大真空腔,抽一次高真空要四个小时,换粉换零件必须拆腔,清一次粉要大半天,一天下来做不了几公斤零件,一台进口设备卖一千两百万,国产的也要四五百万,就这产能,十年都回不了本。小零件呢?你又比不过激光选区熔化,成本高精度差,根本没竞争力。
还有理论盲区,现在所有的熔池温度场模拟,全都是拿激光熔池的模型改的,根本不对。电子束的能量分布发散,比激光宽得多,熔池能宽到3毫米,深宽比和激光完全不一样,我们拿热电偶实际测出来的熔池边缘温度,比模拟结果差了快200度,你说怎么调参数?全靠老师傅一遍一遍试错,一批粉末几十万进去,打出来全是废件,哪个中小企业受得了?
不过话说回来,我不是否定这个技术的价值,它在细分领域确实好用,只是没必要吹得那么神。现在一堆人喊着要取代锻造,要全面工业化,说白了就是收了资本的钱吹泡泡。这些硬伤明明白白摆在这,不解决,说啥都没用。吹得越狠,将来摔得越重。
