上个月客户送修的20件齿科导板,放了14天,17件精度超差,最大飘了0.23mm,直接报废。所有人都喊立体光固化精度天下第一,谁能想到,放着不动都会变尺寸?
你以为的精度优势,其实只存在于刚打印完的那半小时
很多人买SLA设备,厂家标称公差±0.1mm,那是刚打完立刻放在恒温恒湿箱里测出来的数字。实测发现,普通工业光敏树脂,打印完放在25℃、湿度60%的普通车间,10天之内收缩最少0.15%,150mm的零件,直接飘了0.225mm,刚好卡着标称公差超出去。
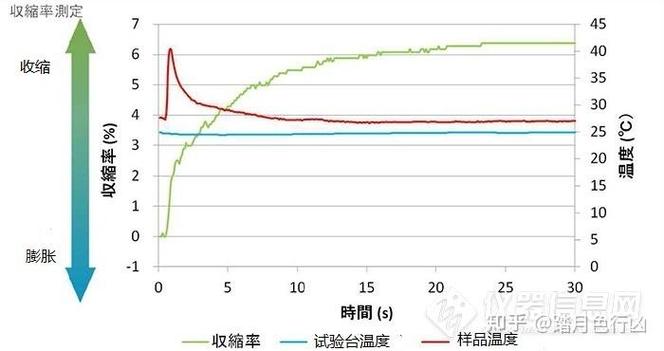
做手板的老炮大多遇过这种事,刚打印完自己测合格,打包寄给客户,客户拿到手一量,超差了。来回扯皮。说白了就是,树脂的交联反应,根本没在打印那点UV能量下完全结束。后续慢慢反应,慢慢收缩。你说后固化能解决?后固化高温烤完,照样缩。我做过三次对照试验,后固化完放7天,还是缩了0.08%,只是少点而已,该超差还是超差。
宣传的高光洁度,几乎都是人工抛出来的
网上那些晒出来的立体光固化零件,亮得能当镜子,那都是人工抛了两三个小时的成果。实际打印出来的东西,层纹真的一点都不少。哪怕你用25微米层厚打印,侧面摸起来还是有细微的竖纹,放大看全是台阶。
有人说我用的是百万级的工业机,光斑直径只有几十纳米,能解决层纹。光斑再小,层厚再薄,只要是分层堆积,就有台阶差。卖设备的从来不会告诉你,要达到宣传的Ra0.8以下的光洁度,要花多少手工成本。我上个月帮客户算过,一个巴掌大的曲面零件,抛到Ra0.8,手工费要120块,都快赶上树脂本身的成本了。
说实话,做一两个手板看外观,抛一下无所谓,要是你想用来做小批量生产零件,这个手工成本直接把利润啃得一干二净。对吧。还有支撑印,去掉支撑之后,必然留凹坑或者凸起,还得补,还得磨,又是额外工时。很多刚入行的老板,算成本只算了树脂钱和电费,把抛光补修的钱忘了,最后一算账,亏得底掉。
产业化绕不开的硬伤,没人愿意公开捅破
第一个,材料成本根本下不来。现在能用在工业上的耐候光敏树脂,一公斤要180块以上,普通CNC用的ABS原料,一公斤才15块,差了十倍还多。哪怕你做镂空轻量化,材料省一半,价格还是比注塑、CNC贵一大截,最多做个位数的手板,批量根本玩不起。
第二个,尺寸稳定性太差。我同一桶树脂,分三批打,一模一样的参数,最后出来的零件公差能差0.1mm。为什么?树脂放久了粘度会变,哪怕你冷藏保存,也架不住它慢慢自交联。而且每批树脂的纯度,总有零点几的偏差,UV能量吸收率不一样,收缩率就不一样。做工业功能零件,公差要求卡0.05mm的,根本没法稳定出活。
第三个,大尺寸零件做不了。市面上确实有一米行程的大尺寸SLA机器,打印一个一米的零件要四十多个小时,做出来翘曲能到2mm,根本校不回来。而且越大的零件,后续收缩量越大,放一个月,尺寸飘快1mm,直接废了。还有UV穿透的问题,深色树脂做厚壁零件,内层根本固化不完全,掏出来粘糊糊的,得挖掉多余树脂,再补,再固化,太折腾,没几个工厂愿意干这个活。
现在到处都在吹立体光固化要取代传统加工,我干了15年工艺,就说一句实在话。大部分吹出来的应用,都是赚设备钱的噱头。收缩率下不来,成本下不来,稳定性上不去,这些硬伤就是摆在台面上的坎,绕不开,也骗不了人。
