冷喷涂到底是个什么工艺
很多人听过名字,没见过实际干活。简单说,和你知道的所有热喷涂、熔覆都不一样。它全程不熔化粉末。靠高压氦气或者氮气,把十几微米的金属粉末加速到每秒几百米,狠狠撞在基体表面。粉末撞变形,挤嵌在一起,靠机械咬合和局部的冶金结合粘住。
整个过程基体温度一般不超过150℃,很多时候连把手放上去都不烫。哦对,所以才叫“冷”。
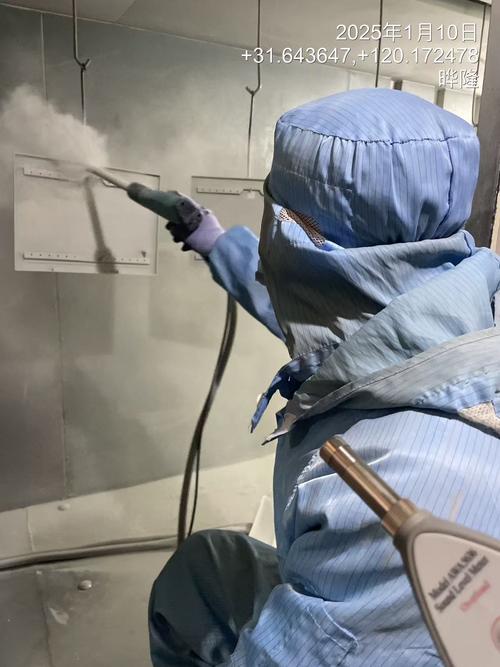
临界速度:差100m/s就是完全不同的结果
教科书上只会说每种粉末有个临界速度,低于这个速度粉末弹开,结合不上。我第一次踩坑就是这里。
那次客户的工件大,用的是大口径喷枪,我直接照搬了实验室小枪的压力参数。估算下来,原来小枪1.8MPa能跑到520m/s,大枪同压力下只有410m/s。刚好低于铝粉的临界速度。喷完用划格刀一划,成片掉。
我当时站在产线边吹了半小时冷风才反应过来。原来喷嘴口径差一毫米,相同压力下的速度差出一百多。后来把压力提到2.5MPa,速度回到510m/s,再测结合强度,直接达标。
也不是速度越高越好。我试过把压力拉到3MPa,速度到600,结果高速粉末直接把已经沉积的涂层冲起来,沉积率反而掉了一半。哪有什么标准答案,全得靠自己试。
基体预处理:不是越粗糙越好
第二个坑在预处理。做喷涂的都知道喷前要喷砂粗化,我以前做热喷涂,习惯粗糙度越大越好,结合牢。结果冷喷涂这里翻了车。
那次做钛防护涂层,我用了24目棕刚玉喷砂,Ra做到16μm。喷完切样看金相,孔隙率比预期高了三倍。啥原因?凹坑太深,粉末填不满,留下一个个小空洞,而且凸起的尖峰,粉末撞上去直接弹走,根本沉不下来。
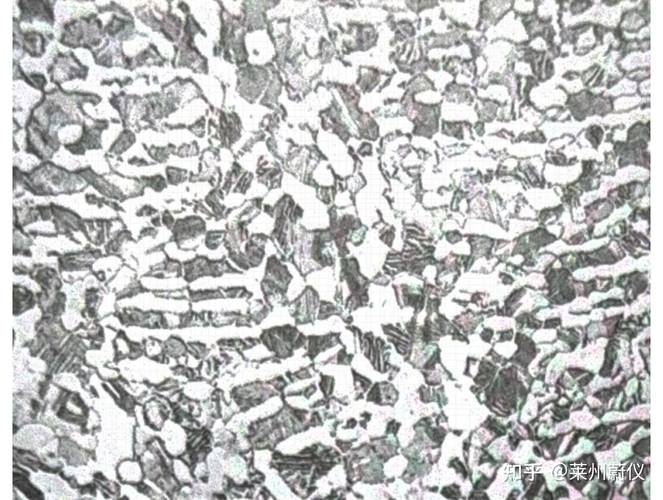
后来换了80目刚玉,把Ra控制在5到8μm之间,孔隙率直接降到合格范围。
还有个隐形的坑,喷砂后不能放太久。我那次赶单,喷砂完的工件放了一天一夜才排上喷,结果出来的涂层结合强度掉了快三成。后来查原因,就是粗化后的表面活性太高,放久了吸附水汽和杂质,粉末撞上去嵌不牢。这批工件全部返工,亏了小一万的材料钱,肉疼到现在。
说实话,冷喷涂优势确实明显。不会烧基体,不会改变材料的热处理性能,不会氧化,哪怕活性很高的铝钛镁都能喷。但是很多资料只会说它的好,不说它的臭脾气。它对参数的敏感度比热喷涂高多了,差一点就是天差地别。
还有薄工件,喷久了动能转热能,温度慢慢堆上去,哪怕只有一百多度,一毫米厚的铝片也会翘曲。我后来改成喷十厘米停半分钟,让热量散出去,才把变形控制在公差范围内。
工程上哪有什么完美工艺。你摸清楚它不能做什么,比知道它能做什么重要多了。对吧?
