2026-10-06 05:56:48 分类:材料工艺
去年帮南方一家氮化硅陶瓷厂解决轴承球成型问题,1200个冷等静压压好的坯体,烧结完合格率才37%。老板蹲在车间门口抽烟,说之前听设备厂商吹等静压怎么怎么完美,投了两百万进去,现在连批量都开不起来。
你以为的均匀压力,其实全是隐形漏点
很多刚摸工艺的小孩,张口就说等静压各个方向压力一致,坯体密度绝对均匀。那是教科书上骗学生的理想状态。实际干过的都懂。
说白了,等静压的压力全靠橡胶模具传,你套袋的时候褶皱捋得平吗?装料的时候角落的空气排得干净吗?我们常用的φ300规格冷等静压模具,装料完成后底部总有1-2mm的残留空气排不出去,压力上来之后,那块的实际压力比设计值低20%都不止,烧结完直接出空心断层。
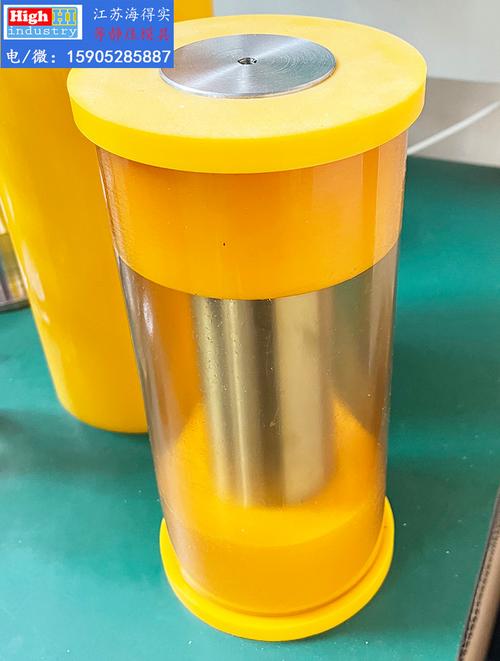 冷等静压成型橡胶模具褶皱实拍
更坑的是同腔放多块坯体一起压的情况,两块坯体贴紧的位置,橡胶皮完全贴合,传压的时候会互相顶,实测那块的密度差能到0.8g/cm³,出窑就是裂,你找原因都得拆三五炉才能摸到问题在哪。
我见过太多工厂,为了提产量,拼命往一个腔里塞坯体,最后废坯比好坯还多,省了时间赔了料。
论文里的参数,到现场全不对
现在搞模拟的那帮人,把等静压的传压过程算得花里胡哨,什么有限元分析,什么压力分布云图,说升压速率保压时间一算一个准。我刚入行那会也信这个。
早年做氧化铝陶瓷管,照着顶刊论文给的参数,10MPa/min升压,30分钟保压,结果压出来的管,一头粗一头细,椭圆度差了0.6mm,整整一炉直接报废。
 等静压成型密度不均氧化铝坯体剖面实拍
说实话,粉体的松装密度、流动性,甚至你车间当天的空气湿度,都能改变最终的成型结果。上个月有个客户找我,同一批粉体分两次装模,第一次车间湿度18%,合格率82%,第二天下雨湿度涨到32%,合格率直接掉到41%。你说找谁说理去?
所有能用的参数全都是试出来的,没有任何一个公式能直接给你准数。你要是敢照着论文参数直接开批量,保准赔得底掉。
不过话说回来,也不能全怪写论文的,谁会把自己踩坑试错的过程写进去?发论文不都挑好的结果放吗?
产业化根本绕不开的死结
 产业化根本绕不开的死结
现在行业里都吹等静压是高端陶瓷、特种粉末冶金的万能成型法,我承认,它能解决很多其他成型方法解决不了的问题。但没人说它的硬伤。
第一个硬伤就是贵。热等静压就不说了,一个φ500mm的腔体,运行一小时,电费加高纯氩气就得小两千,做个航空用的大尺寸叶片,一炉下来十几万,小厂根本玩不起。就算是冷等静压,大尺寸模具的橡胶套,一个就得大几千,压个十几次就漏液报废,耗材成本都算在隐形成本里,没人愿意提前说。
第二个,也是最要命的——大尺寸异形坯体的不均匀回弹规律,至今都是理论盲区。我去年做一个1.2米长的碳化硅防弹板,设计尺寸公差要求控制在±1mm以内,压完脱模,长度方向回弹了4.2mm,宽度只回弹了1.8mm,完全不均匀。
我们前前后后改了八次模具,才勉强把公差卡进合格范围,光开模费就花了十几万。你去翻所有公开的文献资料,全都是小尺寸圆棒、方块的实验数据,谁给你放1米以上异形件的回弹数据?
说白了,现在等静压的所有理论,都是针对小尺寸简单形状坯体总结的,放到大尺寸异形件的批量产业化上,全是空白。没人愿意捅破这层窗户纸,说了断了多少卖设备、做培训的财路?
别迷信什么万能成型工艺。等静压就是个解决特殊问题的手段,不是什么点石成金的魔法。想上这个工艺做批量,先拿几十万出来踩坑,别等设备进厂了,才发现根本不是那么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:等静压成型:被吹成神的均匀成型,其实藏着没人敢说的坑
文章链接:https://www.yqhljx.com/list_11/3898.html
