2026-10-06 06:45:59 分类:材料工艺
去年给江浙一家新能源车企做挤压电池托架型材,整批次27吨6061料,全废了。断口全是沿晶开裂,肉眼就能看到。没人想得到,就是模子打磨的时候多抛了0.1毫米的入口角。
你以为的挤压成型,其实是撞大运
很多刚入行的小孩觉得,挤压不就是把铝锭加热了,柱塞一推,从模子挤出来切头切尾完事?门槛低得很。
实测发现,同一炉熔出来的铝锭,切到同一个规格,两端的合金偏析差就能到0.3%。就差这0.3%,挤压出口温度直接差18度。出来的型材,抗拉强度差两个兆帕,主机厂就是不接,你说理去?
更别说铝锭里面的微小气泡、夹渣,就算探伤过了,挤压的时候那点变形应力一扯,直接裂给你看。
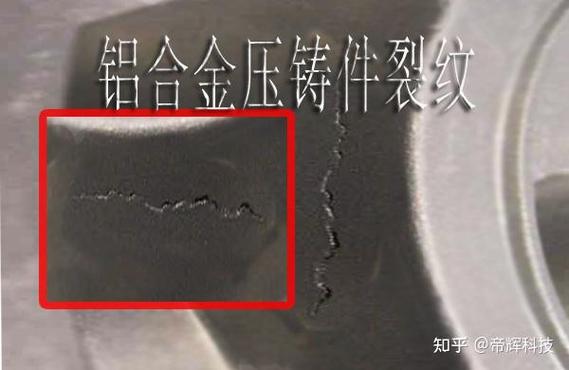 铝合金挤压锭偏析开裂截面图
我见过最离谱的是,同一根铝棒,前三分之一挤出来合格,后三分之一就不合格。翻炉批号查,铝锭铸造的时候,流槽末端沉了点渣,刚好在后半段。说出去有人信?
说白了,挤压这活,从原料开始就没法做到完全均匀。你所有的参数都是按平均料调的,出问题全靠运气。
参数调一万次,还是躲不开隐性缺陷
干这行久了,谁没调过参数?我最多一天调过17次模,挤出来还是不合格。
很多PPT上写,挤压比选对,温度速度对好,就能出好料。扯蛋。挤压比那是给学校上课编的,实际生产里,模具入口圆角差0.2mm,摩擦系数差0.1,剪切变形的均匀性直接掉15%。你怎么控?模具生产不可能每个圆角都做到丝毫不差,打磨工人手一抖就是0.1的差,你防得住?
还有温度,所有工厂的温度传感器都装在模座上,你测得到料芯的温度吗?料芯温度比表层高40度是常事,挤出来的时候表层已经冷却了,料芯还在变形,放个三五天,内应力释放,直接弯到你不敢认。
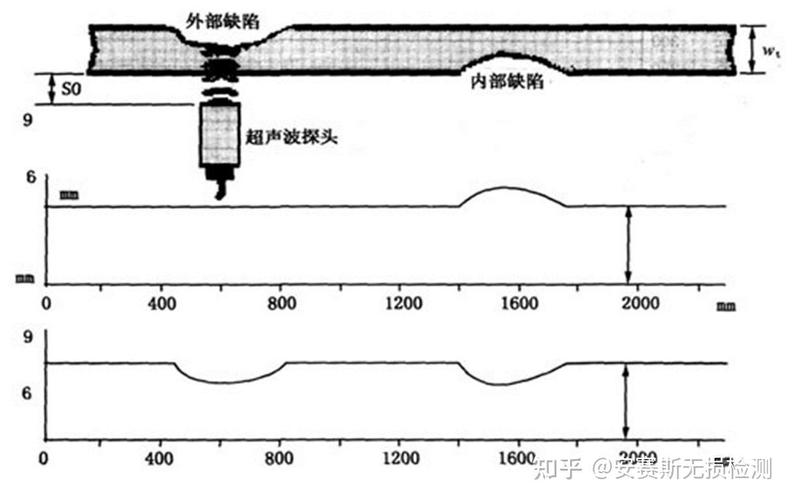 铝合金挤压型材中心分层超声波探伤图
去年那个废单,就是因为新打磨的模具,入口圆角比设计值小了0.1,剪切变形太猛,晶界都扯开了,低温拉伸直接断。我翻了半个月记录才找出来原因,欲哭无泪。
产业化绕不开的死结,没人愿意捅破
 产业化绕不开的死结,没人愿意捅破
现在全行业都在吹大截面一体化挤压,说比焊接好,降本减重,全是噱头。
挤压本身从根上就是个不均匀变形工艺。不管你怎么调温调压调速,从料芯到表层的变形能永远差一截。尤其是宽度超过1米的大截面型材,两端和中间的出模速度差最大能到12mm/s。什么概念?挤出来刚切完,你放那量,弯曲度就超差0.8mm,根本达不到主机厂的要求。
你说校直?校直滚压一下,直接把内应力压进去了,动力电池托架要抗冲击,撞到就是断,谁敢用?现在都是靠后续探伤筛废品,良率能做到85%就敢吹行业第一,剩下15%全回炉,算下来成本比两块型材焊接还高,哪里降本了?
不过话说回来,反向挤压都说变形均匀,解决不均匀的问题,你知道反向挤压的挤压筒磨损速度比正向快三倍吗?换一根挤压筒三十多万,三个月就得换,摊到每根型材的成本,直接涨两块多,车企不肯加钱,谁做谁亏。
现在那帮搞仿真的,说什么有限元能算准变形,我试过,按仿真给的参数调,出来的变形和实际差20%。软件用的全是平均摩擦系数,实际模具挤八个小时就磨出沟槽了,摩擦系数早就变了,它能实时更吗?
说白了,挤压这个工艺,从一百多年前发明到现在,核心的不均匀变形问题,根本没解决。现在全行业炒大挤压概念,都是拿着小截面的成功经验往大了套,踩坑是必然,筛废品是常态。就是没人愿意把这个窗户纸捅破罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:挤压:被行业吹爆的成熟工艺,藏着没人敢说的暗坑
文章链接:https://www.yqhljx.com/list_11/3900.html
