上个月帮长三角一个汽配厂调新线,刚试产就出问题。1000件样品,拉拔测试下来80件脱焊。探伤切开看,熔深差0.2mm。
就差0.2mm。
谁都没想到。
从批量失效聊起
一开始所有人都指向设备,说功率虚标了。找设备厂商过来测,输出功率差不到50W,根本不是事儿。调焊接速度,从1m/min降到0.8m/min,熔深只涨了0.1mm,还是不够。调高功率到1800W,工件背面烧穿了,熔深还是没达标。
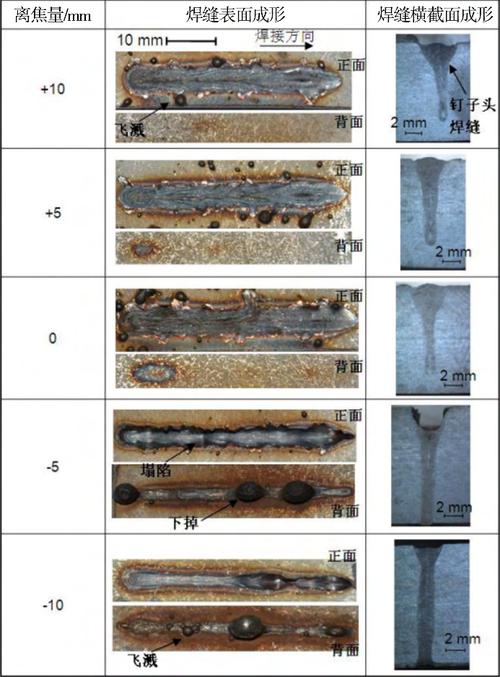
这就怪了。折腾了大半天,才想到抽十件脱焊件量贴合间隙,一量全明白:脱焊的零件,贴合间隙最小都有0.18mm,合格的零件间隙都在0.05mm以内。
原来问题不在设备,在来料。
被忽略的间隙敏感性
多数人对激光焊的认知,停留在能量集中、熔深大、变形小,很少有人提它对间隙的苛刻要求。
激光自熔焊,能量全集中在直径不到1mm的小光斑里,两块板如果贴不紧,中间的空气层相当于隔热层,大部分能量都耗在上层板,根本传不到下层结合面。我见过最夸张的,0.3mm间隙,功率翻一倍都焊不透。
我们当时拉了五组试样测,结果很直观:固定功率1500W(示例),焊接速度1m/min(示例),焊两块0.8mm厚低碳钢,间隙为0时,熔深1.8mm,刚好焊透两层;间隙0.1mm时,熔深直接掉到1.1mm,只焊了一层半;间隙0.2mm时,熔深只剩0.6mm,根本没和下层板粘牢。
说实话,很多画图的朋友没概念,未注公差标个IT14,落到钣金折弯上,就是0.2到0.3mm的间隙差,到焊接工序直接炸锅。工艺手册只会抄参数,从来不会告诉你,激光焊对间隙的容忍度,比传统焊接低一半还多。
现场能落地的调整思路
碰到间隙超差导致的熔深不够,不用急着换设备改设计,几个方向都能试,每个都有明确的适用边界。
第一是加预压。焊前用夹紧缸把工件压死,挤掉间隙,只要零件刚度够,不会压变形,这招最管用,成本几乎为零。但如果是1mm以下的薄壁构件,预压稍大一点,零件尺寸就歪了,没法用。
第二是加填充焊丝。送焊丝把间隙填上,热量就能顺利传到下层,0.3mm间隙都能搞定。但加送丝就得改设备结构,焊丝本身也增加单件成本,批量生产一年下来,多出来的成本不是小数,很多中小工厂不愿意接受。
第三是调整光斑直径。把小光斑换成大光斑,能量铺宽一点,哪怕有间隙,也能同时熔化两块板的对接面。但光斑放大,能量密度就下降,熔深自然上不去,超过3mm的厚板根本没法用。
不过话说回来,我们当时给那个汽配客户的方案,其实是两个小调整的结合,没动大设备。客户产品是0.8mm低碳钢转向支架,我们只改了两点:第一,让钣金车间把折弯公差收紧0.1mm,只是换了折弯机的挡块,没加多少成本;第二,改了焊接程序,走整道焊缝之前,先在焊缝两端各点一个1mm的小焊点,把两块板先钉死,夹紧之后间隙自然就挤到0.1mm以内。
就这两招,每个零件只多了两秒工时,再测,熔深全部达标,一千件里只有两件不合格,还是来料公差超了的锅。
做工艺快二十年,最大的体会就是,激光焊本身没问题,但很多人用错了场景。上来就说激光焊好,不管自己来料精度够不够,砸了几百万上设备,最后合格率还不如便宜的电阻焊。
那些印在手册上的优点,谁都能看到。只有踩过坑才知道,那些没写进去的限制条件,才真的值钱。
