2026-10-07 00:53:55 分类:材料工艺
上次给一家工具厂处理客诉,拉回来三箱镀完不到一周就掉涂层的立铣刀。整箱拆开,刃口的涂层一块一块翘起来,像脱皮的脚后跟。
粘不牢,说什么都白搭
很多人聊类金刚石,第一反应就是高硬度、低摩擦,说得神乎其神,可90%的现场问题,都出在界面结合力上。
类金刚石本身内应力就大,直接往钢基体上镀,就像把冰往烫玻璃上贴,刚拿出来好好的,一用就裂。必须做过渡层。我刚入行的时候不信邪,为了省时间,跳过钛过渡层直接镀,出炉的时候看着亮堂堂的,拿砂纸蹭了三下,整层全掉了。
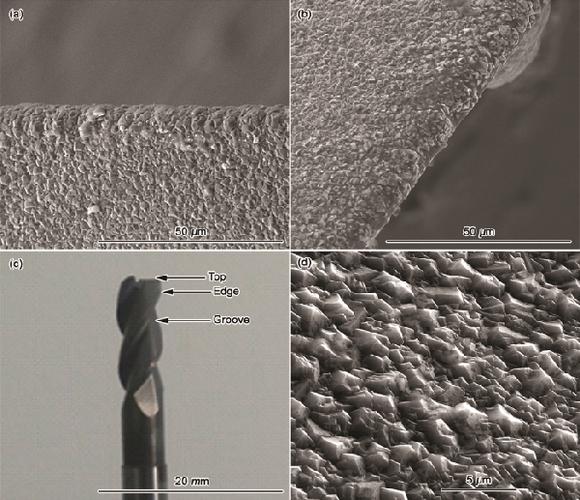 类金刚石涂层刀具界面结合失效扫描电镜图
后来试了大半年,才摸出来一点边界:不锈钢基体,过渡层厚度要控制在估算0.3到0.8微米之间,太薄挡不住碳扩散,太厚过渡层本身先裂。有次赶订单,调参数的时候输错了厚度,做成1.2微米,整炉200多把刀全废。我盯着真空炉的冷却灯看了快一小时,连抽烟都忘了。
不同基体的过渡层还要换,铝基体用硅过渡,硬质合金基体用铬过渡,没有通吃的配方。
氢含量不是玄学,是摸得到的性能边界
现在市场上都在吹无氢类金刚石,好像只要沾了无氢两个字,就是顶好的东西。说实话,都是炒概念。氢在类金刚石涂层里,本来就是调性能用的,不是什么多余的杂质。
无氢类金刚石硬度能到估算80GPa左右,确实高,但内应力也高,脆得像烤干的饼干,稍微受点冲击就崩一块。含氢20%左右的,硬度掉到50GPa,韧性翻了一倍还多,受得了连续冲击。
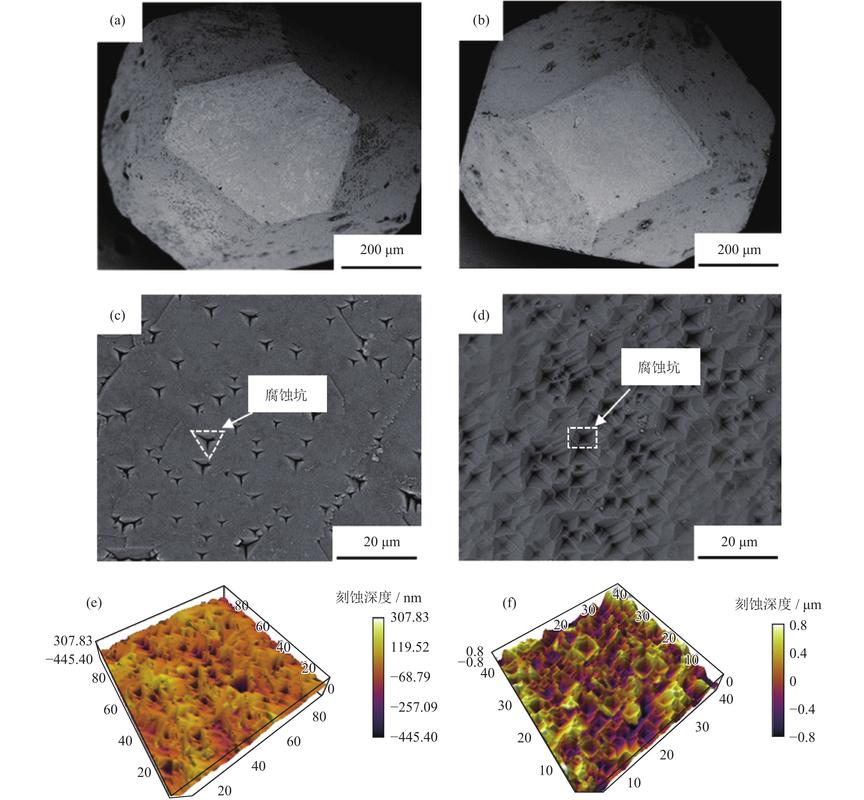 不同氢含量类金刚石涂层硬度压痕对比图
之前给石油钻头做涂层,一开始听了原材料供应商推荐,用了无氢的工艺,井下打了不到一百米,钻头刃口全崩了,客户差点把样件扔我脸上。后来换成含氢15%的工艺,硬生生撑到了三百六十多米,满足了客户的要求。
不过话说回来,也不是氢越多越好。氢含量超过30%,硬度直接掉一半,普通干摩擦工况,三个月就磨穿了,根本没法用。合适的含量,永远要跟着工况走。
失效的锅,涂层不背
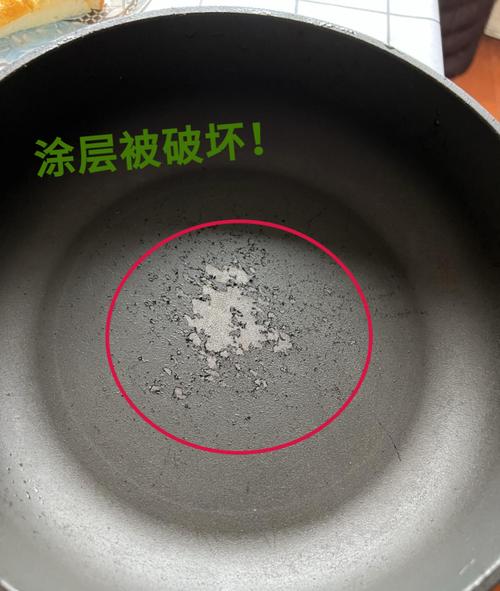 失效的锅,涂层不背
这么多年接失效分析,起码一半的问题,跟镀膜工艺没关系,都是基体预处理没做到位。
很多客户觉得,基体越光滑,涂层附着力越好。不对,太光滑的表面,涂层咬不住,Ra低于0.1微米的时候,结合力能掉三分之一。太粗也不行,Ra超过1微米,峰尖上的涂层厚度不够,一磨就先破。我摸下来最合适的范围,示例,0.2到0.8微米,刚好。
还有锐边,很多客户工件加工完,直接包好送过来镀膜,锐边连个0.1毫米的圆角都不倒。涂层在沉积的时候,锐边位置的原子附着力差,厚度只有平面的一半都不到,一受力直接就裂了,磨不了两次就露基体,回头说涂层质量差,找谁说理去。
还有基体残余应力,之前碰到过一个做液压阀芯的客户,工件精加工完,当天就送过来镀膜,镀完出炉,一半的阀芯表面涂层裂得像龟裂纹,找我改了五次工艺都不对,最后才想到,他加工完的基体残余应力没释放,镀膜加热之后,基体应力收缩,直接把涂层拉裂了。后来让他低温退火放应力,放一周再镀,啥事都没了。
做了快二十年,最大的感受就是,从来没有什么完美的类金刚石涂层。你要耐磨还是要耐冲击?干摩擦还是带油润滑?基体是什么材质?这些边界摸清楚,选对工艺,比吹再多的新概念都有用。哦对了,上次那三箱掉涂层的铣刀,最后就是把过渡层厚度减了0.2微米,重新镀完,用到现在客户都没再来找过。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:类金刚石涂层:耐磨神话背后的试错边界
文章链接:https://www.yqhljx.com/list_11/3941.html
