2026-10-06 22:37:48 分类:材料工艺
去年给长三角一家商用车配件厂解决曲轴批量失效问题,120根氮化后的曲轴,跑了不到12万公里,断了17根。检测报告出来所有人傻脸:表面硬度Hv980,比图纸要求的Hv800-900还高,渗层深度也卡着0.4-0.5mm的合格线,怎么就断了?
撕开断面看,氮化层整块整块掉,裂纹就从渗层和心部的交界处起的。说白了,硬度够不代表性能合格,这个坑,百分之六十做氮化的厂都踩过。
别迷信硬度,气体氮化的坑从来不在硬度不够
现在绝大多数供应商,给客户报参数,张嘴就是硬度能到多少,渗层能做多少。没人提过渡区。说白了,要表面硬度高太简单了,多通几个小时氨气,多保温几个小时,硬度轻松上一千,脆得跟刚从窑里拿出来的瓦罐似的,碰一下就裂。
那次失效的曲轴,我拿着硬度计从表面往心部打,每0.1mm打一个点,表面Hv980,0.1mm处Hv920,0.2mm直接掉到Hv610,降了快三百HV。合格的渗氮层,过渡区硬度降不能超过100HV/0.1mm,这是我做了十几年攒出来的死规矩,放到行业里,没几个厂遵守。
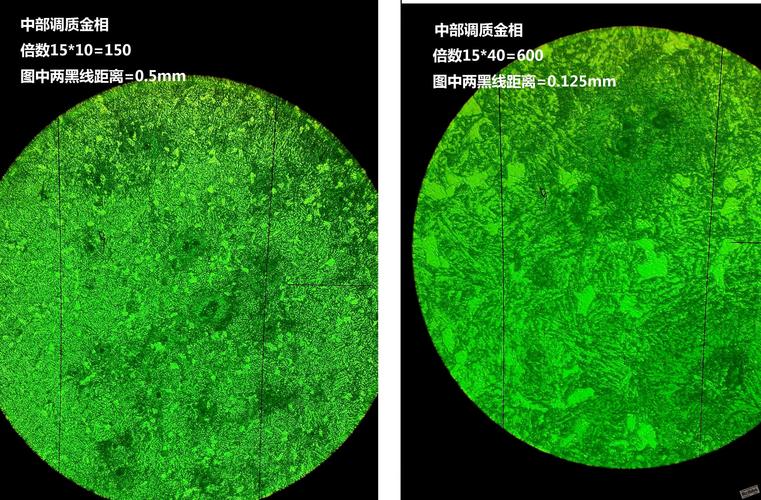 气体氮化曲轴断裂失效截面金相图
为什么?费时间费钱啊。你要平缓的过渡区,就得控氮势,慢慢升温度,氮含量从高往低调,一炉得多烧六个小时,多耗十多公斤液氨,成本上去了,价格卖不上去,谁干?
好多人做了十几年氮化,连过渡区硬度梯度都没测过,你说离谱不离谱。客户也傻,只检表面硬度和渗层深度,给了合格就收,出了问题才哭。
变形量控制,本质就是开盲盒
前年接了个光学仪器厂的活,40Cr做的精密导杆,总长860mm,要求氮化后直线度变形不超过0.02mm。第一炉我调了三次工艺,出来12根,10根合格,最好的变形才0.012mm,客户乐坏了,直接下了第二批次50根。
结果第二炉同料同工艺同炉,出来一测,一半变形超0.05mm,直接全废。查了整整三天,最后发现,夜班装炉的时候,氮化炉的耐火砖掉了一块,师傅补了20公斤新砖,没提前烘,直接进炉开烧。炉腔里的潮气多了,氧含量飘了三个百分点,就这点差别,变形直接翻了三倍。
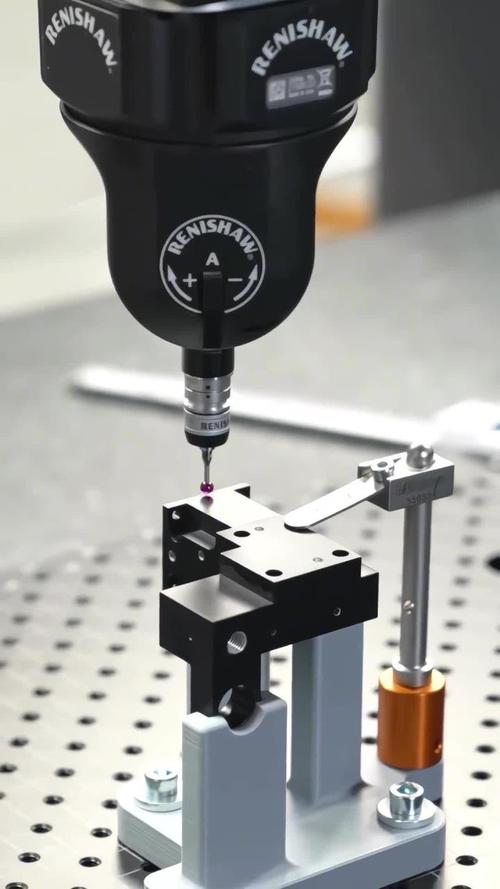 气体氮化精密导杆变形三坐标检测实拍
很多工艺手册说,气体氮化变形量是工件长度的千分之一,扯蛋。我做过1.2米长的液压杆,工艺调对了,变形才0.018mm,工艺错一点,直接弯0.6mm。现在产业化里,连常规量产炉的氮势均匀度都做不到±0.5%的稳定控制,液氨纯度差两个百分点,炉温均匀度差五度,出来的变形天差地别。
说实话,你要做精度要求超过0.03mm的零件,找气体氮化,就是赌运气。再好的师傅,再好的设备,也不敢给你包合格。
根本绕不开的硬伤,说破就是行业潜规则
 根本绕不开的硬伤,说破就是行业潜规则
气体氮化活到现在,靠的就是便宜,设备门槛低,随便一个小厂十几万就能整个炉出来接单。但它的硬伤,是从根上带的,没人改得了。
第一个就是环保。一吨零件做气体氮化,至少排15公斤未分解的氨气,分解出来的废气废水带氨氮,现在环保查得这么严,正经处理的话,一顿的成本得多加两三百,好多小厂都是偷偷排,哪天被封了,客户的货都拿不出来。
第二个,成本涨得根本扛不住。去年液氨价格从两千多涨到五千多,氮化成本直接涨了三成,好多厂为了降本,往氨气里混氮气,氮势不够就靠延长保温时间凑,表面硬度凑够了,过渡区一塌糊涂,零件用到两三年才出问题,到时候你找谁去?
还有一个没人提的理论盲区。现在所有的工艺标准,都是算保温阶段的渗氮,升温和降温这两个阶段的氮渗入量,没人提。我实测过,500度升温的两个小时里,渗进去的氮占总渗氮量的15%,这部分氮大多是不稳定的自由氮,偏聚在晶界,就是天生的裂纹源,现在的工艺规范里,提都没人提这个事。改工艺就要加控氮势的成本,没人愿意做。
说白了,气体氮化就是凑合能用的工艺,适合对精度和寿命要求都不高的零件,真要拿它当高端表层强化工艺,掉坑就是迟早的事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:气体氮化:被神化的表层强化工艺,藏着不少没人说破的坑
文章链接:https://www.yqhljx.com/list_11/3936.html
