2026-10-06 23:58:22 分类:材料工艺
去年深秋的一个夜班,我刚接完岗就被班长拽去了淬火出料区。
地上堆了满满一框传动齿轮,全批变形超差。
之前三个月,一模一样的工艺,从来没出过事。
夜班遇到的反常失效
这批齿轮要求渗碳层深0.8-1.2mm,表面硬度HRC58-62,心部硬度28-32,都是卡得很死的要求。我们查了炉温曲线,偏差不超过5度,氧探头输出稳定,碳势设定0.8%,富化气流量和之前完全一致。
没人想得通问题出在哪。
我挑了三个变形量最大的件,切了样寄去实验室打硬度梯度,第二天一拿结果,发现了不对:离表面0.3mm的亚表层,碳浓度比表面居然还高了0.2个百分点。正常梯度应该是从表面往心部一路降,怎么反过来出了个峰?
 气体渗碳淬火变形超差齿轮实物图
说实话,我干了快十五年渗碳工艺,这种情况还是第一次碰到,不是说完全没见过,但是全批出这个问题,太邪门。后来翻装炉记录才发现,这批为了赶产能,装料密度比之前提了15%,原来零件之间留的间隙,现在挤得只剩原来一半。
打破惯性的工艺调整
很多刚入行的朋友对气体渗碳的理解,就是强渗-扩散两段法:强渗开高碳势让碳往里进,扩散降碳势调整表面浓度,算好时间直接淬火,按部就班就行。我刚入行的时候也是这么学的,从来没多想。
那次之后我才反应过来,我们控的炉腔碳势,永远不等于零件表面的实际碳活度。装料密了,气流穿不过料框,原来的间隙变成了死区,富化气在局部堆积,零件表面很快碳饱和,饱和之后,碳原子没法继续在表面停留,反而随着扩散往内部走,亚表层的碳浓度越堆越高,应力也跟着堆起来,变形可不就超差了。
不是说高碳势强渗不好,是你得看你的装炉情况,看零件的排布。
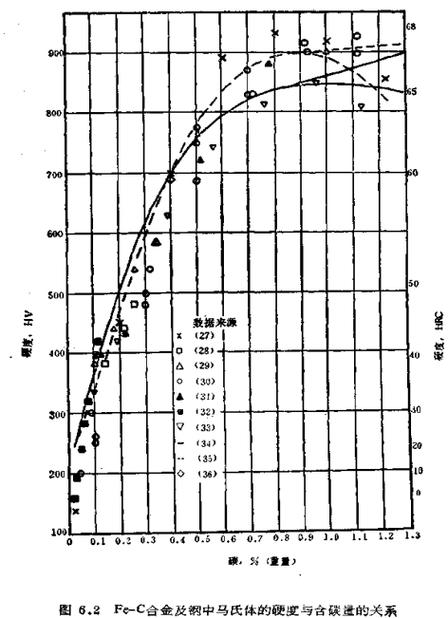 气体渗碳齿轮碳浓度梯度测试曲线
我们没换装炉方式,也没降产能,只是把强渗段的碳势降了0.15%,延长了20分钟保温时间,扩散段参数一点没动,再做出来的批,变形量直接降到了公差范围内,碳浓度梯度也完全正常。
其实核心就是不要让表面提前饱和,给碳原子留够持续渗入的空间,就这么简单。之前就是陷在“高碳势提效率”的惯性里,忘了改边界条件了。
藏在标准里的隐形边界
 藏在标准里的隐形边界
很多人找我要标准的气体渗碳工艺表,我都给不出来。
因为同一套参数,放A炉和B炉做出来结果不一样,同一个炉这个月和上个月换了耐火砖,结果都不一样。这里的隐形边界太多了,教科书不会一条一条给你列出来。
比如你用甲醇+丙烷和用天然气做富化气,同样的碳势,同样的时间,层深能差0.2mm,我自己调工艺测的,估算的数值,差不了太多。因为不同气源的分解速率不一样,相同碳势下,碳原子的供给通量不一样,很多人直接照搬老工艺,不出问题才怪。
再比如碳化物等级,很多要求1级合格,为了控等级一味降强渗碳势,结果层深不够,要延长扩散时间,反而更费产能。其实只要你把碳浓度峰控制在表面,不要往内移,稍微有一点点点状碳化物,不影响疲劳寿命,根本没必要卡得那么死。
不过话说回来,要是做承受接触疲劳的重载件,那另说,碳化物的形态就是卡死你,差一级寿命能差好几倍。
搞工艺哪有什么放之四海而皆准的标准答案?你用的炉子是什么结构,你的装料方式,你的淬火油冷却能力,甚至你车间冬天和夏天的室温,都会影响最后的结果。气体渗碳玩到最后,就是摸清楚你自己这套设备的脾气,仪表显示的数是给你参考的,切开零件磨出来的梯度,打出来的硬度,才是真东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:气体渗碳:我在产线踩过的碳浓度梯度坑
文章链接:https://www.yqhljx.com/list_11/3939.html
