上个月帮南方一家变压器厂做损耗超标排查,同批次线圈,用不同批次的同牌号硅钢,满负载测试效率差了整整0.3个百分点。厂方一开始咬定是线圈绕制出了问题,拆了重绕三次,数据一点没变。最后把目光转到了没人会怀疑的硅钢上,果然找到了问题。
为什么0.3%能让人头大
你别小看这0.3个点。一台500MVA的主变,估算下来一年多耗的电,差不多够一个小型村庄用一整年。全电网现在挂着的变压器几十上百万台,哪怕平均损耗降0.1个点,省出来的电都顶得上一座中型水电站的年发电量。
硅钢的本职工作很简单:给磁感线做通道,同时尽量少发热。它就是往纯铁里加了硅,硅能提高铁的电阻率,减少涡流发热,仅此而已。
听起来简单?做起来全是坑。硅加少了,电阻率不够,损耗降不下来。加多了,钢变脆,轧不动,也冲不成需要的片形。
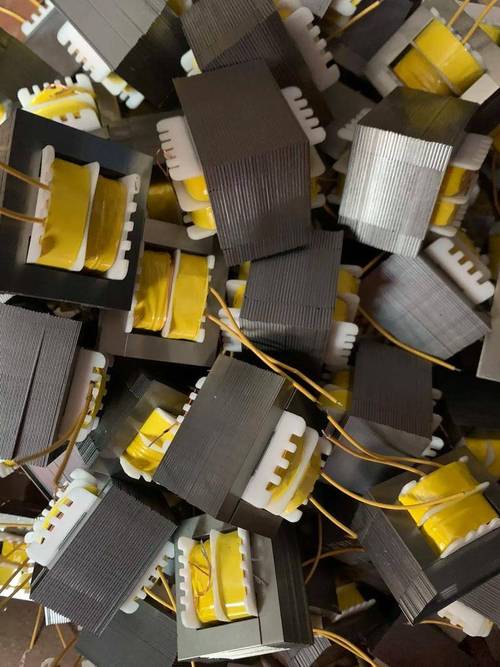
冷轧工艺里那点磨人的细节
我们把两块硅钢切片做金相,一眼就看出差别。合格的那块,晶粒尺寸平均是三倍于不合格的那块。硅钢的损耗,很大一块来自磁畴壁移动的时候的阻力,晶粒越大,晶界越少,阻力就越小,损耗自然就低。
但晶粒长大不是免费的,要高温退火慢慢养。温度低了,长不大。温度高了,晶粒疯长,不仅钢变硬变脆,冲片的时候模具寿命直接掉三分之一,用户根本没法用。
哪怕同一炉出来的硅钢,头部和尾部因为在退火炉里停留时间差了两分钟,最终的损耗曲线都能拉出肉眼可见的差距。我们跟着钢厂的工艺员蹲了三天退火炉,发现问题出在炉膛的气氛分区控制上。那批不合格料出炉的时候,刚好换了一次保护气体的阀门,中段退火区的氢气浓度掉了两个百分点,晶粒长到一半就停住了。
钢厂后来调了阀门的开启时序,再出来的料,损耗直接降到了合格线以内。说实话,干材料这么久,最大的体会就是,高端材料从来不是成分表印对了就行,全是工艺细节堆出来的。
被忽略的层间绝缘膜
问题解决了一半,还有0.05个点的损耗差找不到地方来。最后磨开表层看绝缘膜,哦,原来那批料的绝缘膜厚度比标准厚了三个微米。
三个微米什么概念?一根头发丝直径的三十分之一。很多人觉得硅钢就是钢本身,绝缘膜不就是涂层漆凑数的?不对。硅钢铁芯是一片一片叠起来的,每片之间必须绝缘,不然涡流会顺着叠片跨层走,损耗直接往上飙。
绝缘膜太厚,叠起来之后铁芯的整体空隙率就变大,磁阻跟着涨,效率还是降。太薄了,绝缘不够,层间漏电,涡流损耗升得更快。现在常用的磷酸盐绝缘膜,厚度控制要求在1到5微米之间,差一微米性能就变一个档次。
更坑的是,冲压的时候,冲压应力会把边缘的绝缘膜扯裂,如果膜的附着力不够,裂了之后就是局部短路,发热损耗蹭蹭往上涨。我们最后给的方案是,把绝缘膜的涂覆厚度定在2微米正负0.5微米,轧制的时候把表面粗糙度控制在Ra 0.6到0.9微米之间,既保证附着力,又不会太厚增加磁阻。
到现在一年多,没再出过类似的问题。其实硅钢这个东西,诞生快一百年了,没什么新鲜的原理可挖。难就难在,把每一个工艺参数都卡到那个刚刚好的区间里,没有捷径可走。很多人天天喊新材料替代,真到工业大生产里,靠谱的还是这块磨了一百年的钢。
