2026-10-07 18:30:53 分类:材料工艺
上个月帮朋友调一款非晶合金的压铸订单,翻了三炉,废了两炉。所有人都盯着合金纯度,结果没人注意浇口的死角。
浇口死角的异常结晶
锆基非晶,目标是做2mm厚的卡托,配方是成熟的,按要求需要的冷速阈值估算在10^5 K/s上下,模具用的铍铜,水冷通路开到最大,喷嘴温度也压到了室温以下。料熔化的时候也除气了,真空度没问题。浇完剖开,就在浇口杯连接流道的那个转角,总能看到针尖大的光斑,磨了做金相,全是纳米级的晶点。
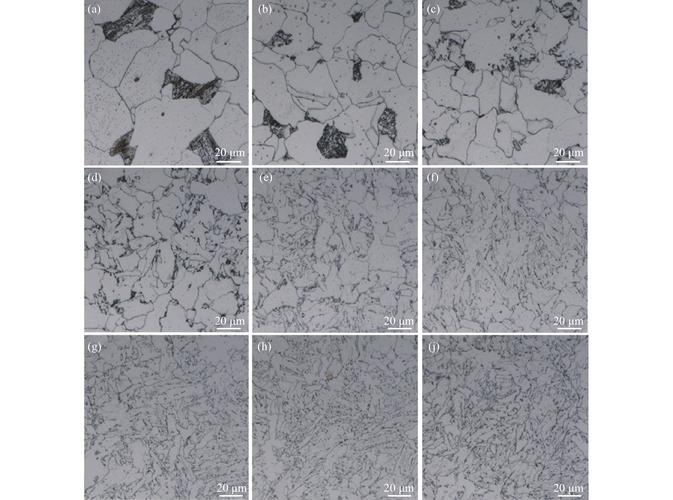 非晶合金浇口剖面结晶斑金相图
一开始怀疑是配料错了,铍含量加少了?重新配了一炉,还是一样。后来把浇口整个切下来,从端面一层层磨,才发现,转角那个位置,熔体早几秒钟就充满了,粘在壁上不动了。模具壁再冷,那层已经充进去的熔体,最先结壳,后面的熔体冲不动,热量散不出去,冷速直接掉了一个数量级。
坑就在这。所有人都算本体冷速,没人算充型顺序带来的局部停留。
粘模层带来的隐性热阻
为了防粘模,行业里习惯在模腔喷一层石墨基脱模剂。那次我们怕粘,特意多喷了一遍,结果就出了问题。拆开模腔清理的时候发现,粘在模壁上的残料,表面有一层发蓝的氧化硬膜,和模腔之间其实有肉眼看不见的空隙。就是这层东西,把界面热阻拉高了快10倍。熔体浇进去,热量传不出去,模具冷得再快,也没用。
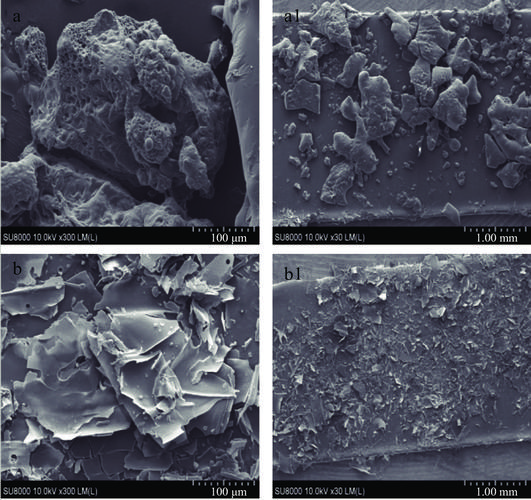 非晶合金模腔粘模层扫描电镜图
我们做了个对比,不喷脱模剂,用抛光后的干模试,模具清得一尘不染,抽真空到位,那次做出来,整个浇口都找不到结晶斑。不过话说回来,不喷脱模剂,成品顶不出来啊,粘得死死的,撬下来就崩缺了。
这就是现实的两难。
量产工艺的模糊边界
 量产工艺的模糊边界
很多做实验室研发的,一次做个指甲盖大的铜模吸铸试样,冷速够,怎么打都是全非晶,一放到量产线上,问题全出来了。你要考虑脱模,要考虑充型,要考虑每模的一致性,这些都是实验室不会碰的细节。
实话讲,现在工业上能稳定量产的非晶合金零件,最大厚度基本都在3mm以内,超过这个数,心部冷速无论如何都达不到阈值,总会出结晶,力学性能直接掉一半。我见过有人非要做1cm厚的非晶配重,折腾了大半年,换了三种成分,最后还是换成了钨基合金,折腾那钱,够开三套新模了。
非晶的硬度高,弹性好,抗磨损,这些优点都对,但前提是你得做得出全非晶的件。要是半结晶了,脆得一摔就碎,还不如用普通碳钢。
很多人说非晶贵,其实不是原料贵,是良率上不去,良率低,成本自然就起来了。你要是卡在工艺边界里做,良率能拉到90%以上,成本其实比精密铸造的不锈钢还低。要是越界做,良率可能连30%都不到,那当然贵。
现在还有很多做3D打印非晶的,打印出来的件,每层冷却,其实层间总有局部的热积累,多多少少都会出点结晶,性能还是差一口气。这个问题到现在也没完全解决,没人敢拿来做批量承力件。
工艺从来不是什么神乎其神的东西,就是在各种限制里找平衡。你接受它能做的,避开它做不了的,它就能给你出好活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:非晶合金:量产工艺里踩过的那些冷速坑
文章链接:https://www.yqhljx.com/list_11/3983.html
