2026-10-08 19:50:57 分类:材料工艺
上次去长三角一家做高温隔热件的工厂跑现场,仓库角落堆了半人高的废预制件,都是烧结完开裂的报废品。看门的大爷说,每个月都得拉走好几车,卖废品都没人要。
为什么一烧就裂
很多人聊起氧化铝纤维,只记得它1600℃的耐高温指标,比玻璃纤维强度高,比碳化硅纤维成本低,是个性价比不错的高温材料。没人提量产路上最坑的那道坎——前驱体。
我刚入行做氧化铝纤维那会,在实验室调了半年的铝醇盐溶胶,踩过的坑能装满一个垃圾桶。
 氧化铝纤维前驱体湿纺开裂坯料
铝盐水解速率,差0.5个pH,纺出来的原丝强度直接掉三分之一。估算一下,pH稳定在4的时候,单丝强度能到1.8GPa,掉到3.5,直接降到1.2GPa,根本达不到后续加工的要求。
更坑的是环境湿度。文献里从来不会写你做实验那天是梅雨季还是大晴天。我第一次放大试验,赶在南方梅雨季做,配好的前驱体放一夜,直接凝成了硬邦邦的果冻,倒都倒不出来,当时砸了烧杯的心都有。
氧化铝纤维的核心矛盾,从来不是氧化铝的纯度,是前驱体的分子量分布均匀度。只要有一小部分分子量不对,纺丝的时候就会断,烧结的时候就会在不均匀的地方产生内应力,裂给你看。
不同工艺的得与失
现在做氧化铝纤维,路线无非就那么几种,没人能说哪条是绝对对的,各有各的边界。
溶胶凝胶法做出来的纤维纯度高,强度好,但是纺丝速率提不上来,一分钟最多走几十米,做小批量科研样没问题,量产上万吨的订单根本接不住。
预氧化粘结法成本低,能上大产线,就是粘结剂脱除太麻烦。我前年帮这家工厂改工艺,他们原来做出来的纤维,做1600℃的工业窑炉隔热衬,用三个月就开始粉化掉渣,客户退了好几批货。
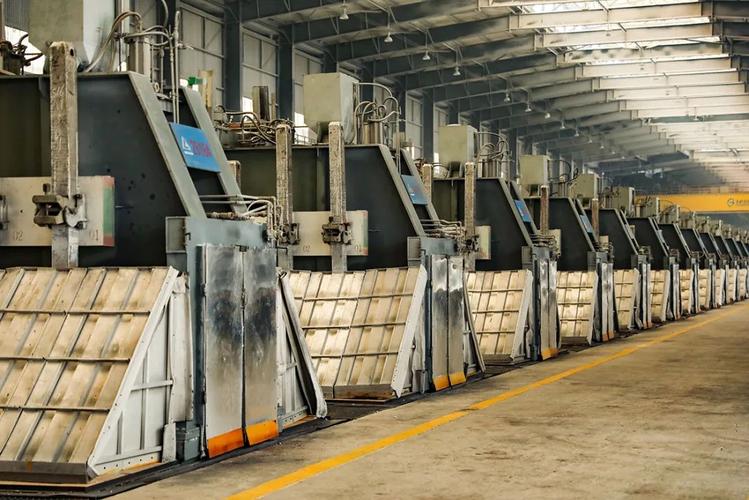 氧化铝纤维连续烧结炉产线现场
拆了旧件做分析,问题出在残碳。原来的脱粘工艺是一步升温到600℃,粘结剂快速分解,内部的碳没来得及完全烧出去,残留在晶界上。高温下残碳和氧化铝反应生成气体,把晶粒慢慢撑开,时间一长就粉化了。
后来改了两步脱粘:先200℃保温8小时把大部分有机小分子排出去,再以每小时50℃的速率慢升到600℃烧残碳,残碳量从估算的0.8%降到0.1%以下,粉化问题直接解决了大半。
不过话说回来,慢脱粘之后,整条线的产能掉了三分之一,电费涨了近两成,老板天天皱着眉头算帐,要性能还是要利润,换谁都纠结。
没打通的那最后一步
 没打通的那最后一步
现在国内能做普通的多晶氧化铝纤维,连续长纤也能稳定出产品,但是细直径单晶氧化铝纤维,还是很难稳定量产。
要做航空发动机热端的隔热垫,纤维直径得降到5微米以下,比头发丝细十几倍,烧结的时候只要挨在一起,就会粘连在一起,分不开。涂了高温脱模剂吧,脱模剂高温下会和氧化铝反应,留下杂质,强度直接掉一半。
去年跟一个做无机材料的教授聊,他们试了电场辅助定向烧结,让每根纤维都在电场里排好队,不相互接触,实验室做出来的小样品性能完全达标。但是一放大到百米级的连续产线,电场均匀度根本控不住,靠近电极的地方烧过了,纤维脆得像干草,中间温区不够,烧不透,强度上不去。
到现在还是停留在小试阶段,没往下推。
其实做材料就是这样,看起来都是公开的配方公开的工艺,差个零点几的参数,差个环境的小变化,结果就天差地别。那天我在废堆里翻出一根完整没裂的预制件,捏了捏,刚烧结完的氧化铝纤维硬邦邦的,稍微用力就碎成小段。
这东西就是这样,看起来粗糙简单,真要做到稳定,每一步都得抠好几年。哪有什么轻轻松松的突破,都是攒着一堆问题慢慢试罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氧化铝纤维:卡脖子的那几微米
文章链接:https://www.yqhljx.com/list_11/4041.html
