2026-10-09 03:48:00 分类:材料工艺
去年深秋接了个失效分析的活,客户寄来三卷刚下线的聚酰亚胺薄膜,配套柔性屏用的,实验室小试弯折寿命能过20万次,量产出来连10万次都稳不住,断口整齐得诡异,找了俩月没找到问题。
小试和量产差的,就是不到1微米的误差
我刚入行的时候也不信,不就是厚度差一点吗?能差到哪去。
这次真的服了。
我们把整卷薄膜从放卷端到收卷端每隔十米取样测厚度,结果出来,放卷端厚度12.3微米,收卷端13.1微米,差了0.8微米。别小看这零点几微米,流延过程中溶剂挥发梯度不对,厚的地方内部致密度差,弯折的时候应力直接堆在致密度突变的位置,断得比纸还快。
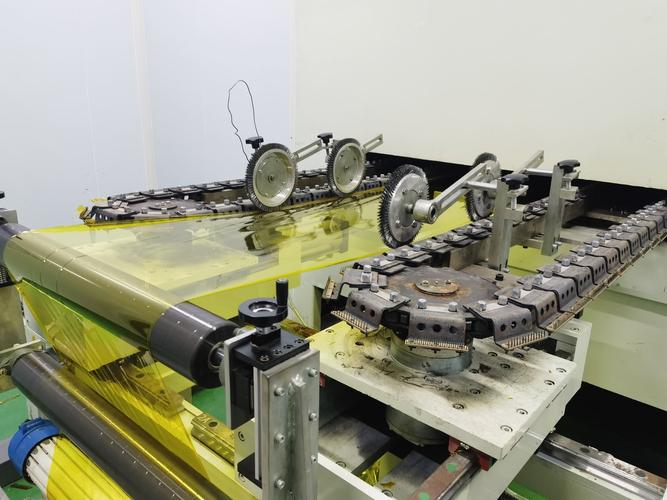 聚酰亚胺薄膜流延生产线张力监测图
说实话,实验室刮涂就那么一小块,张力稳得像天平,哪儿会出这种问题。上了百米级的量产线,牵引用的张力辊哪怕差0.5牛的拉力,溶剂挥发速度就变,走料速度一波动,厚度差直接出来。我们当时调试,线速每提5米每分钟,厚度差就涨0.2微米,估算出来的规律,屡试不爽。
客户为了提产能,把线速从30提到了45,省了电费多产了料,没想到栽在这半微米上。
藏在亚胺化里的内应力暗坑
解决了厚度差,寿命还是不够稳定。又拆了升温段来看。
聚酰亚胺薄膜成膜,最后一步是亚胺化,把聚酰胺酸脱水闭环,这一步是梯度升温来的,从八十多度升到三百多度,慢慢脱除残留溶剂,让分子链慢慢排列规整。
很多厂为了省时间,把中间150到220度这个保温段砍掉了三分之一,直接快升温。做完测红外,亚胺化转化率95%以上,所有常规指标全合格,谁都挑不出错。
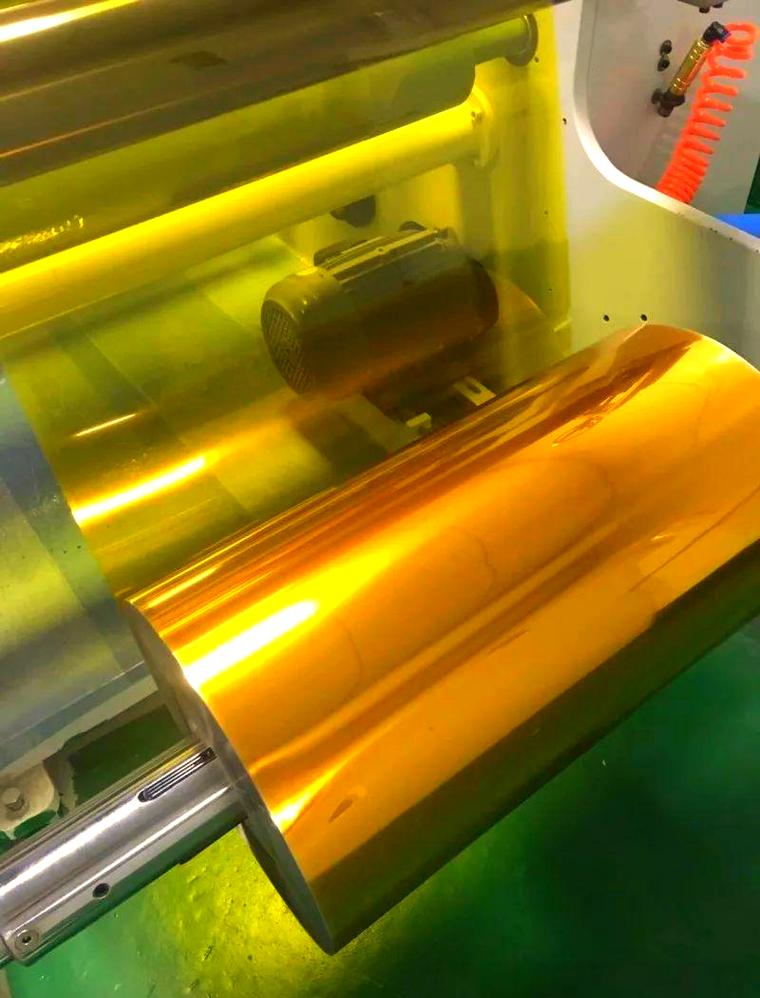 聚酰亚胺薄膜偏光应力测试对比图
我们拿偏光应力仪一照,问题出来了。快升温的薄膜,内部残余应力是正常梯度升温的两倍还多。分子链还没来得及舒展,就被快速升温固定了形态,你常温测不出来,一弯再弯,应力慢慢释放,裂纹直接就出来了。
之前还碰过更离谱的,一家厂做覆铜箔薄膜,成品放三个月,铜箔自动从边缘翘起来,测了附着力,测了厚度,全合格,找了半年才找到原因,就是亚胺化太快,内应力日积月累慢慢释放,一点点把铜箔给掀起来了。
不过话说回来,降本压力摆在那,多保二十分钟温,一条线一天少出几卷料,成本涨好几个点,谁不心疼?这里就是取舍,做什么产品,扛什么成本,没什么标准答案。
表面改性的边界,不是越高越好
 表面改性的边界,不是越高越好
聚酰亚胺薄膜大多还要涂功能层,不管是ITO还是油墨,都要求表面有足够的亲水性,也就是表面能够高,不然涂上去会缩孔,一块有一块没有,废片率能涨到三成。
现在常用的是等离子体改性,改完表面能能从40达因提到70达因,效果立竿见影。那是不是改得越狠越好?
我们之前做过试验,功率拉满,处理时间翻倍,表面能确实高,放了三小时还能维持在60达因,但是薄膜的断裂伸长率直接掉了18%,原来能折15万次,现在折三万次就断了。改性是靠等离子刻蚀表面,刻太深直接伤到本体结构,强度掉得离谱。
我们磨了半个月,最后定的参数(估算):功率1200W,走料速度对应处理时间3秒,刚好能把表面能稳定在55达因72小时,满足ITO涂覆的要求,本体强度掉不到3%,完全在合格范围内。
很多刚做工艺的小朋友,总喜欢追求极值,要最高的表面能,最完美的转化率,其实工程上哪来那么多完美?就是找那个平衡点,刚好满足需求,又不浪费性能,也不增加成本,这就够了。
薄膜这东西,说起来就是一层,薄的几纳米,厚的几十微米,所有的问题全在「均匀」两个字上。差零点几微米,差一度保温温度,差一秒处理时间,结果天差地别。
这么多年做下来最深的感受就是,很多时候不是配方搞不出来,是量产线上那一点点细碎的参数,你没摸透它的边界,就做不出稳定的好货。急不来,得磨。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:聚酰亚胺薄膜:量产线那道看不见的微米级坎
文章链接:https://www.yqhljx.com/list_11/4059.html
