封接开裂的锅,为什么甩给热膨胀系数
两种不同材料接在一起,温度变的时候,一个胀得多一个胀得少,界面就会攒应力。应力超过结合强度,就裂了。说起来简单,真碰到问题,很少有人第一反应查热膨胀。
那次客户查了焊缝、烧结温度、原料纯度,把所有能想到的变量都换了一遍,还是裂。最后我提议把新批次的陶瓷切样送去测膨胀,出来的结果比标称低了0.8×10^-6/℃。就是这不到1个单位的差,刚好跨过了他们封接结构的应力承受边界。
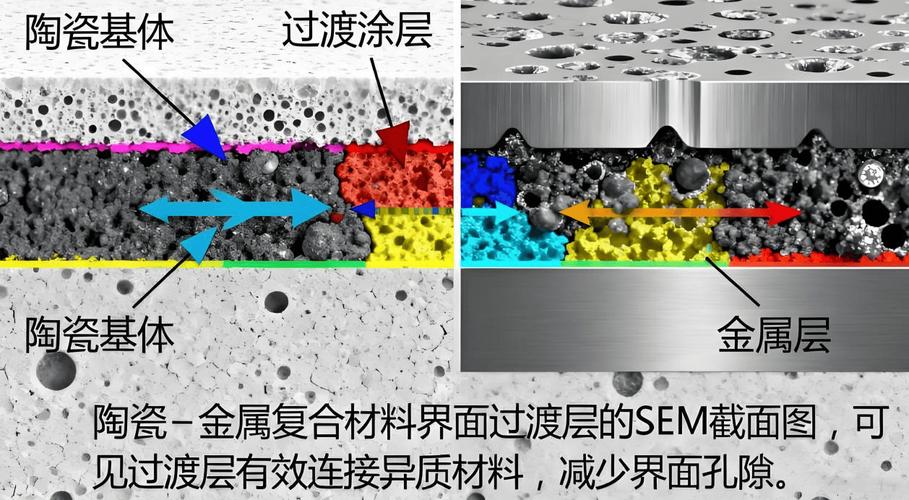
他们原来匹配的金属膨胀是6.8×10^-6,原来的陶瓷是7.2,差0.4,应力刚好够,不会裂。换了料之后差了1.6,低温下来一收缩,直接把界面拉断。
冤吗?一点都不冤。原料厂商换了矿源,烧结温度降了5度,晶粒大小变了,膨胀系数就飘了。
热膨胀系数从来不是一个固定值
很多刚进行业的工程师,拿了材料手册就当圣经,抄上个数字就完事。我见过太多因为这个踩的坑。
你说A材料膨胀是多少,得先讲清楚,什么温度区间测的?用什么工艺做的?哪个方向测的?
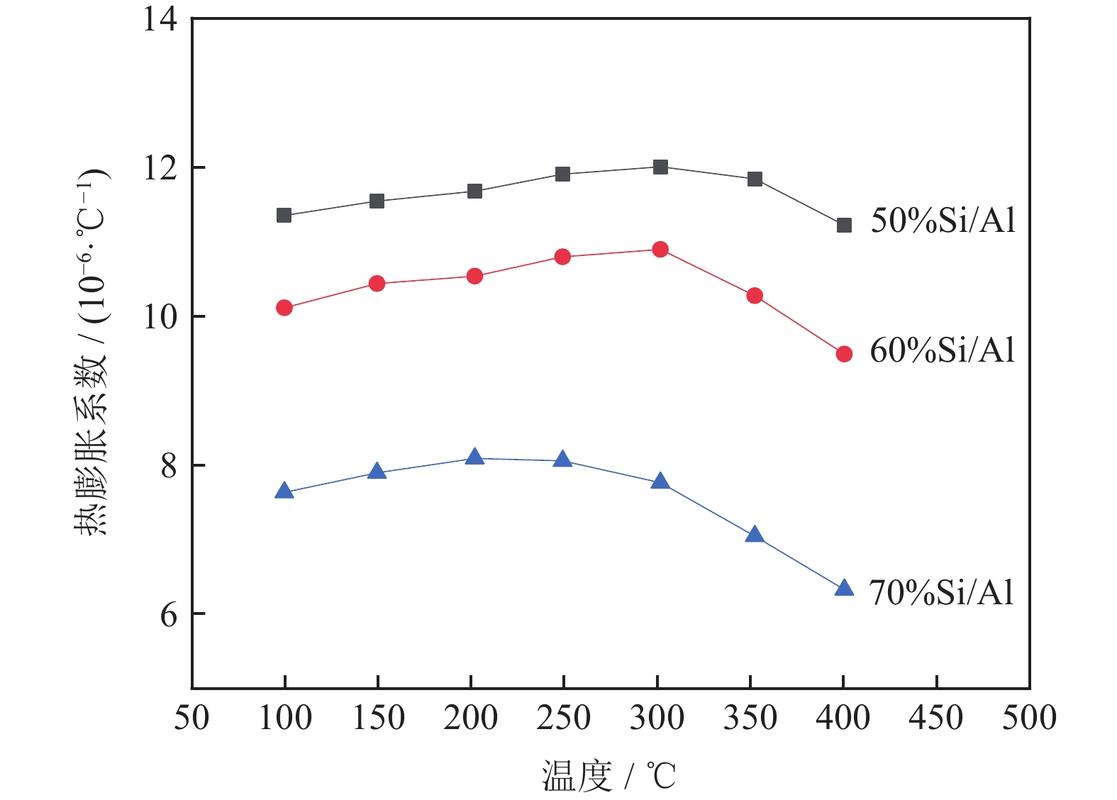
就说常见的纯铝,完全退火的和冷拉变形30%的,估算下来,热膨胀系数能差出8%左右。冷变形扭了晶格,原子间的结合力变了,膨胀自然不一样。有多晶织构的材料更夸张,轧制方向和垂直轧制方向的膨胀,能差出20%,我十几年前测过一块硅钢片,印象太深。
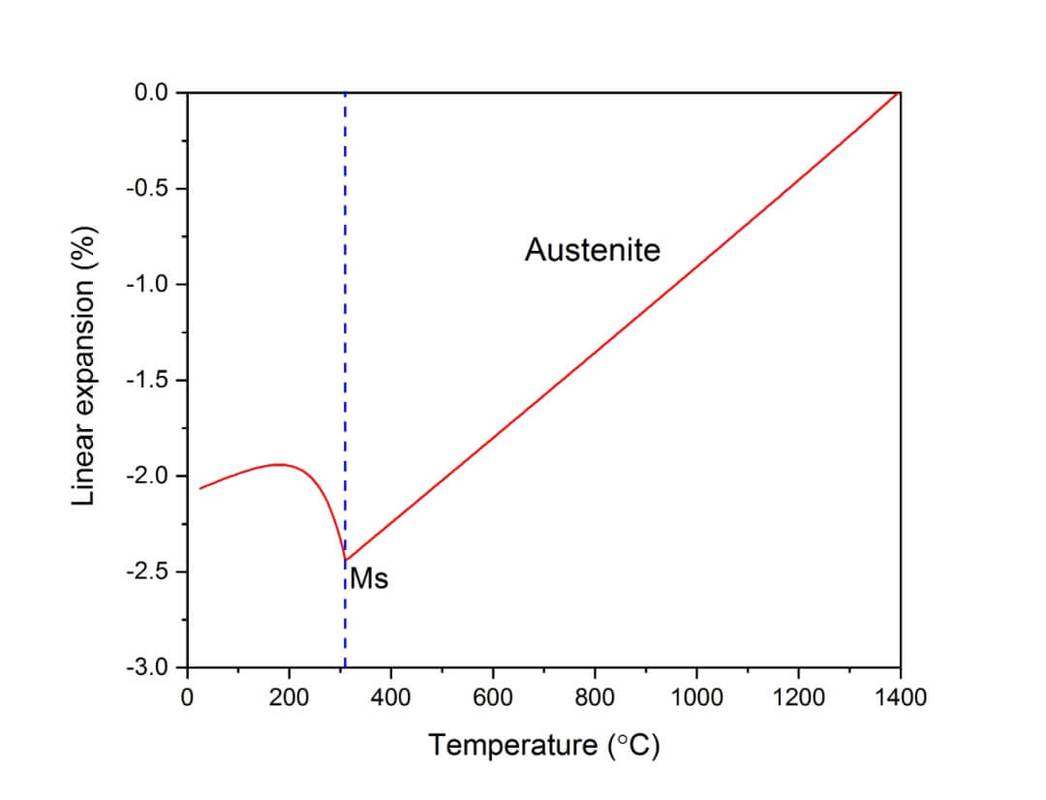
就算是同一块材料,不同温度下的膨胀系数也不是平的。比如石英玻璃,室温附近膨胀不到1×10^-6,到1000℃以上能涨到快5×10^-6,翻了好几倍。你拿室温的数去算高温工况,不出错才怪。
量产端怎么卡热膨胀的边界
说了这么多,不是说这个数没法用,是别迷信标称值,得找自己产品的承受边界。
我见过航天光学领域用的微晶玻璃,和金属镜筒连接,要求热膨胀系数差不超过0.2×10^-6/℃,差一点,温度变了焦点就飘,任务就失败了。换做普通的建筑铝塑板,差个10×10^-6都没人在乎,反正裂了也不影响住。
说实话,量产不可能做到标称值丝毫不差,原料、工艺每天都有波动。你得学会留余量,甚至调整结构去适配波动。之前我们做陶瓷金属封接,一开始定的原料膨胀公差是±1×10^-6,后来发现原料本身的批次波动就能到0.5,加上加工带来的变化,很容易超,良率一直上不去。后来我们在陶瓷和金属之间加了一层0.1mm厚的可伐合金过渡层,软过渡把应力卸掉,公差直接放宽到±1.5×10^-6,良率直接从81%拉到97%,成本只涨了不到2%,太值了。
不过话说回来,还有一个最容易漏的点:你测的是平均线膨胀还是瞬时线膨胀?很多人要原料的时候,只说我要10×10^-6的膨胀,不说我要测的是-40℃到125℃区间的平均线膨胀,供应商拿室温20到30℃的瞬时膨胀给你凑数,你到了工况不对,哭都没地方哭。
还有高分子材料,刚脱模的塑件和放了三个月时效后的塑件,热膨胀系数都不一样。后收缩没做完,内部的结晶还在变,膨胀系数自然飘。之前碰过一个案例,客户做塑料夹铝板的结构件,组装的时候好好的,放了半年开胶了,查来查去就是塑料膨胀变了,环境温度变几次,应力慢慢攒够,把胶水扯断了。提前做一周的高温时效,就能解决九成这种问题,很多人就是嫌费时间不肯做。
热膨胀系数没那么玄乎,就是材料本身原子活动能力的体现,你的工艺改一点,成分变一点,结构歪一点,它就变一点。量产的时候,多抽点样测,别抱着手册的数不放,比啥都强。
