2026-10-09 15:18:52 分类:材料工艺
上个月帮朋友调车载传感器的封装线,卡了整整三天。换了新批次的AB胶,供应商给的检测报告上,黏度和老批次差不到5%,理论上不该出问题。可打出来的胶线歪歪扭扭,还动不动断胶,良率直接掉到八成以下,急得车间主任烟一天抽三包。
证书上的黏度,是死的
很多刚入行的工艺员,拿到材料第一反应就是看报告上的黏度数字,对着卡合格线。我刚入行的时候也这么干,吃了好几次亏才懂。
测黏度的环境,和你用黏度的环境,根本不是一回事。那次我去现场摸,车间空调开着,室温28度,胶水储存桶放在设备角落,外壁温度已经到31度,输胶管线贴烘道走了八米,管壁温度测出来35度。供应商报告上的黏度,是标准25度下测的。光温度差这十度,对于环氧树脂来讲,黏度就能掉一半。
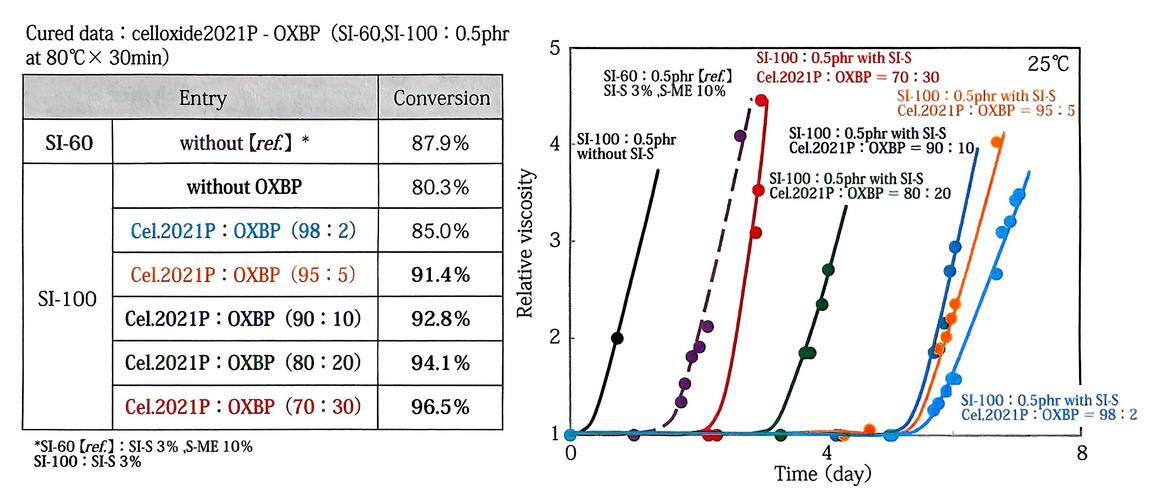 环氧树脂黏度温度变化曲线
更坑的是剪切速率。我们用的螺杆点胶机,胶水从螺杆缝隙挤出来,剪切速率大概是1000每秒。实验室测黏度用的旋转粘度计,慢转速转,剪切速率才不到10每秒。差两个数量级,对于假塑性流体来讲,黏度直接砍半还多。
什么是假塑性?说白了就是越搅越稀,你使劲搅它就越软,停了就变回稠的。绝大部分胶水、涂料、改性塑料熔体都是这个德行。供应商不给你测使用场景下的黏度,只给你一个好看的合格数,出了问题你哭都没地方哭。
黏度波动,藏在看不见的地方
那次我们把能测的都测了,最后找到原因,说出来你可能不信。新批次树脂生产的时候,脱挥工序多抽了十分钟真空,小分子残留比老批次少了两个百分点,分子量分布窄了一点,结果温度敏感性直接上去了。35度下的实际黏度,比老批次低了整整20%,出胶量自然就超了,胶线就歪了。
说实话,谁能想到脱挥时间多十分钟,能影响到成品点胶?工艺调整的时候,所有人都盯着分子量、凝胶时间这些核心指标,谁也没在意黏度的隐性变化。
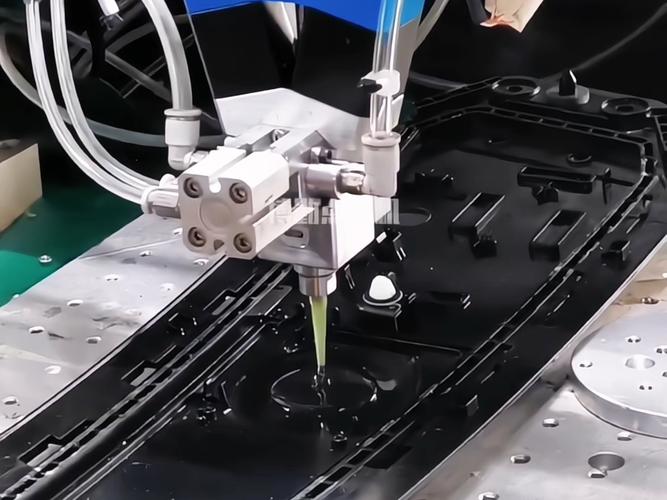 螺杆点胶机胶水实际黏度测试场景
不过话说回来,这种事在工厂里太常见了。入厂检测黏度,拿个粘度计在室温随便测一下,数字对就过。根本不管你实际使用的时候是什么温度,什么剪切速度。出了问题先骂操作工调不好,再骂供应商偷工减料,很少有人想着去测一下实际使用场景下的黏度到底是多少。
给黏度留够工艺余量
 给黏度留够工艺余量
碰到黏度波动,改配方换材料当然能解决,但是大批量生产,换材料成本涨得起?交期等得起?我们那次没换料,花了一下午改了两个小地方,良率直接拉回来。
第一,给储胶桶加了一圈循环水冷管,把胶水温度控在25±1度,不管车间温度怎么变,胶水进泵之前温度先定死,从根源上掐掉大部分温度带来的黏度波动。
第二,在出胶嘴下方加了个光纤检测头,每打十枪测一次胶线直径,自动微调螺杆转速。黏度低了出胶多,就降两转,黏度高了出胶少,就加两转,动态补偏差。
当然这招也有边界。要是黏度波动超过30%,别说微调转速,神仙也救不回来,只能回头改配方换料。工业生产从来不是追求绝对完美的参数,你只要把波动控在工艺能容纳的范围里,够用就行。追求1%以内的黏度波动,原材料成本翻一倍都不止,完全没必要。
我之前碰过更郁闷的事,做灌封的客户,脱泡工序老是溢锅,找过去看,配方改了之后黏度降了30%,抽真空的时候低黏度胶水特别容易起泡沫,一下子就溢出来,清理一次得大半天,那叫一个懊恼!最后加了千分之五的气相二氧化硅,把室温黏度提了10%,问题就解决了。
黏度这东西,从来不是写在报告上的一个死数字。它跟着温度变,跟着搅拌速度变,跟着你生产线的排布变,甚至跟着你生产时的每一步工艺调整偷偷变。你只看报告上的那个数,它迟早给你捅个大篓子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线卡壳三次才摸透:黏度不是那个你以为的参数
文章链接:https://www.yqhljx.com/list_11/4085.html
