2026-10-09 14:27:54 分类:材料工艺
去年帮主机厂查一批次内饰PC饰板的掉漆故障,把我折腾了小半个月。
所有配方都是走了两年验证的老配方,喷涂工艺参数连一丝都没动过。换了一批新基材,直接就出问题,盐雾试验不到48小时,边角的漆成片整块掉。
掉漆拆出来的怪问题
拆了合格件和不合格件挨个测。基材硬度差0.2个邵氏A,在误差范围内。熔融指数差不到1,合格。成分打了光谱,没有杂质。
所有人都挠头。我蹲在实验室抽烟,盯着桌上的去离子水瓶发呆,突然想到,会不会是界面的问题?
拿接触角仪滴一滴水测。
 塑料基材表面润湿角测量实验室实拍
结果出来直接明了。合格基材的润湿角估算值32度,出问题这批,估算值68度。差了一倍还多。
问题出在基材本身的表面能。就是供应商脱模的时候,多喷了一口脱模剂。残留在表面,普通人看不见摸不着,就把润湿角给拉高了。
说实话,很多做成型的工厂,脱模剂喷涂全靠师傅手感,你跟他说要控制残留量,他转头就忘。
别背教科书定义,润湿角就是液体愿不愿意跟你待
别跟我扯什么杨氏方程,我刚入行背的也忘差不多了。用工程的话讲,一滴液滴落在固体表面,收得越圆,角度越大,说明液体越不想跟这个固体沾,润湿越差。摊得越开,角度越小,润湿越好。
就是液体给不给固体面子的事儿。
你刷漆涂胶,本质就是让液体涂料/胶水均匀铺在固体表面,牢牢粘在一起。润湿角太大,液体铺不开,缩孔、掉漆、粘接力不够,全找上门。
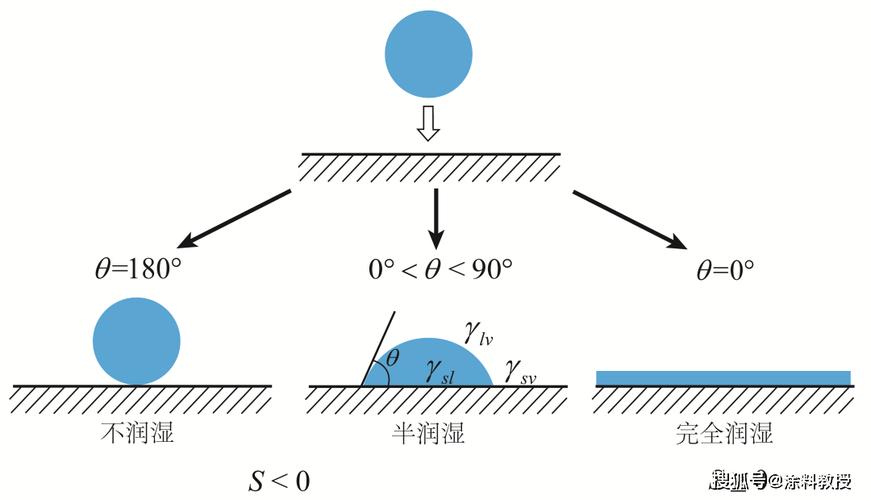 不同润湿角下水滴形态对比示意图
很多人觉得润湿角是材料的固有属性,不对。它是界面的属性。哪怕同一块钢板,你沾了一层油,和你打磨干净,润湿角能差出去上百度。就是这么敏感。
那次的问题,就是那一层看不见的脱模剂残留,把整个界面给改了。
调润湿角的那些真实的坑
 调润湿角的那些真实的坑
找到问题,接下来调工艺。第一个冒出来的方案就是加大电晕功率。很多人都这么干对吧?
我们一开始也试了。原来功率是多少,直接翻一倍,处理时间拉长两倍。测完润湿角,直接降到41度,看着完美。
放三天,再测。又回到61度了。
为什么?电晕过度了。电晕是打在塑料表面,让分子断链生成极性基团,提高表面能。打得太狠,断出来太多低分子的氧化产物,这些东西放几天就慢慢往表面迁移,又把极性基团给盖住了。等于白做。还容易让基材表面变脆,掰两下就裂。
这是第一个坑:追求瞬时低润湿角,忽略了时效性。
后来换方案,试稀碱弱腐蚀。基材过碱槽,泡10秒,纯水冲干净,烘干。测润湿角,稳定在34度左右。放两个星期再测,37度,几乎没变。
成本涨了多少?每件饰板涨了不到5分钱。比换基材便宜多了。
不过话说回来,这个方法也不是万能的。换做玻纤增强PC,弱腐蚀会把表面露出的玻纤腐蚀掉,整个表面发雾,没法用,外观直接不合格。
还有第二个大坑,很多人信润湿角越小越好,我之前也掉过坑。前年做水性胶复合无纺布,为了追求极致粘接,把润湿角调到了10度以内,几乎完全铺展。结果呢?胶水全部渗进无纺布的孔隙里,表面没有余胶,粘接力反而掉了三分之一。最后调到40到50度之间,刚好,一部分胶浸润表面,一部分留在表面粘接,完美。
到现在我们也没摸清楚,同牌号同批次的基材,为什么脱模剂残留量会波动出这么大的差异,供应商给的说法永远是“生产波动”,模棱两可。所以现在我们每批来料都抽测,不赌运气。
做工艺这么多年,越来越觉得,很多看不见的参数,才是真正的门槛。润湿角就是一个,它不会印在材料说明书上,也不会有人天天提,但是出了问题,找不到它,你抓瞎半年都解决不了。找到了,改一点点,就好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从掉漆故障聊润湿角:工艺里看不见的门槛
文章链接:https://www.yqhljx.com/list_11/4083.html
