2026-10-09 13:35:55 分类:材料工艺
去年深秋接了一个小单子,客户要做车载夜视系统的遮光面板,核心要求就一个:红外波段反射率够高,可见光波段压得够低。
车间里的意外偏差
第一批样板出窑的时候,我就在现场盯着。大面测下来,数据全合格,直到摸到角落那一块,分光光度计跳出来的数吓了我一跳。可见光反射率飙到了12%,比要求的8%超出一半,红外反射率也掉了快六个点。
同一块板,差十公分,数据差这么多。
一开始QC说是不是取样的时候沾了灰,擦了三遍重测,还是不对。我绕着挂具走了两圈,没看出什么名堂,把整板所有位置都测了一遍,画出来的梯度图,就是边缘偏,越往中心越稳。
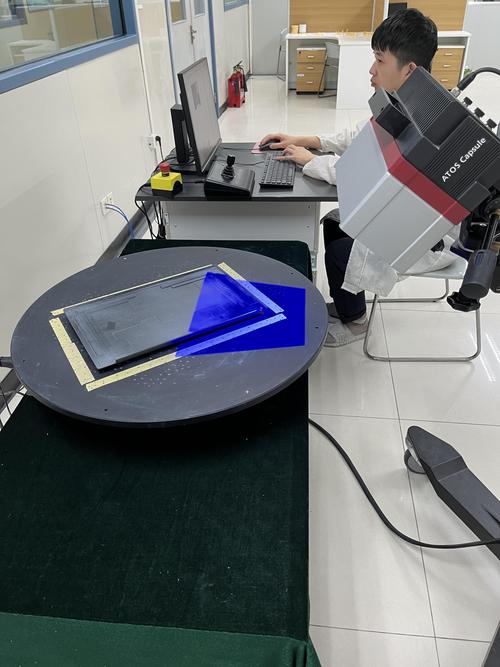 分光光度计测板材反射率车间现场图
那时候离客户交样只剩三天,所有人都盯着,我蹲在角落抽烟,心想不会是配方出问题了吧。
配方没错,问题出在工艺上
说实话,做这种选择性反射涂层,配方其实都摸得差不多了。底层镀定向排列的铝银粉,靠金属反射回红外,表层混炭黑和吸光颜料,把可见光吃掉。原理说穿了谁都懂,真坐到产线就不是那么回事。
我们把同一批原料重新配了一桶,换了个工人挂料,做出来还是一样的问题,边缘不合格。那就是基底的问题了。
我们用的是1mm厚的铝板,阳极氧化做基底。之前一直沿用老工艺:碱蚀5分钟,除掉轧制的氧化皮,再阳极氧化出孔隙,挂涂层。
我切了一块边缘不合格的料,做电镜扫孔隙,你猜怎么着?边缘的孔隙直径比中心大了近一倍,孔隙率也高了三成(估算)。
为什么?碱蚀的时候,铝板边缘的反应活性本来就比内高大,挂具夹持的地方又有应力集中,腐蚀速度更快,蚀出来的坑又大又深。喷涂层的时候,涂料往大坑里流,边缘的涂层就比中心厚出一截。表层吸光颜料堆太厚,表层开裂,铝银层露了,可见光反射率就上去了,红外也因为铝银排列歪了,反射率掉下来。
 阳极氧化铝板不同位置反射率梯度样板
我们试着把碱蚀时间从5分钟降到3分钟,做出来的板,边缘合格了,中心的碱蚀不够,氧化膜孔隙太小,涂层掉漆。又调到4分钟,还是一半好一半坏。温度降了三度,腐蚀速度匀了,还是不行,边缘就是比中心快。
藏在挂具里的边界条件
 藏在挂具里的边界条件
试到第二天晚上,我突然反应过来。我们挂料的时候,为了省料,挂点都夹在成品边缘,夹紧的时候,铝板边缘已经产生塑性变形了。变形的地方,晶界露出来,碱蚀当然更快。
说白了,不是碱蚀时间的问题,是挂点的位置错了。
我们把挂点改到了成品尺寸之外的余料区,每个板多留一公分的边,做完之后切掉余料。碱蚀还是用回原来的4分40秒,温度跟原来一样,只改了挂点位置。
出来的板,全幅面测一遍,最大反射率偏差不到0.9%,全符合要求。
说实话,那天我盯着测出来的数据,半天没说话。做了十几年材料工艺,还是会犯这种错:只盯着配方和参数,忘了工艺里的边界条件。
很多人聊反射率控制,开口就是涂层厚度,颜料粒径,填料比例,这些当然重要。但你去产线走一圈就知道,真正出问题的地方,永远是这些没人提的细节:挂具的位置,开料的应力,甚至槽液里沉淀的杂质,哪一个都能把你的反射率带偏。
这个单子最后顺利交了,现在还有个没解决的小问题:做1.8米以上的大尺寸面板,中间的反射率还是会比边缘低0.7个百分点左右(估算),估计是喷粉的时候线速度不均匀的问题,还没腾出时间改。
工程上的事,哪有那么多完美的标准答案。你把反射率这个数,拆到每一步工艺里,就会发现,它从来不是一个静态的指标,是整个流程共同做出来的结果。差一点,就是差一点。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:控制反射率:一块遮光面板的三次试错
文章链接:https://www.yqhljx.com/list_11/4081.html
