2026-10-10 06:30:50 分类:材料工艺
上次在长三角的一家压铸厂蹲了三周,全耗在一批电机壳上了。
十个成品剖开来,三个能在厚壁中心摸到不规则的空洞。就是缩孔。
客户机加工到一半,整批退回来,厂长脸都绿了。
一开始找错了方向
最先想到的就是铝液补缩不够,按照经验调参数。
浇口截面放大15%,铝液温度提30度,保压压力加两兆帕。折腾一周,废件率没降,反而涨了十个点。
那阵子天天跟着产线熬夜,出一件剖一件,手上蹭的铝粉洗三天都洗不掉。
直到某天蹲在出料口摸刚出模的工件,才发现不对。
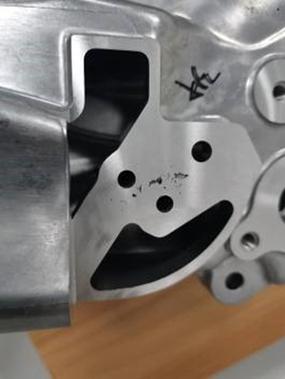 铸铝电机壳剖面缩孔实拍
薄壁位置出模十秒就凉得摸不住,厚壁中心还烫得能烫掉一层皮。估算一下,两者凝固时间差了快八秒。
原来我们把补缩通道开在薄壁侧,通道先凝了,厚壁还在收缩,哪来的铝液补?
之前所有调整都做在了错误的地方。白忙活。
缩孔的坑从来不在书上
很多新手刚接触会把缩孔和气孔搞混,其实很好分。
气孔是卷进去的气体撑出来的,外形圆,内壁光滑,哪里都可能长。
缩孔呢,是液态金属凝固收缩,后凝的部分得不到铝液补充,空出来的坑。外形歪歪扭扭,大多藏在厚壁中心、热节位置,表面根本看不出来,机加工一刀下去才露出来,能把人气死。
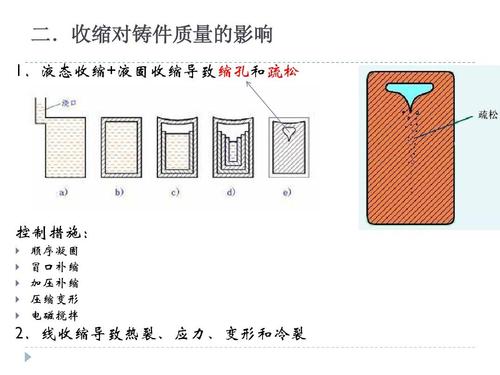 压铸补缩通道凝固顺序对比图
不过话说回来,资料上都写着加溢流槽解决缩孔,我们一开始也加了,没用。
为什么?溢流槽开在分型面边角,离热节还有十毫米,补缩通道早就凝了,溢流槽根本接不到收缩抽走的铝液。
纸上画的都是完美热节位置,产线开模要考虑顶出、分型、浇道布局,哪能次次都把溢流槽开在正地方?
全是取舍。
试出来的可行边界
 试出来的可行边界
最后我们没改模,只是动了三个小地方。
把浇口位置从侧面移到热节正下方,浇口根部增厚0.8毫米,保证浇口最后凝。
保压时间从8秒改成12秒,给收缩留够补料的时间。
模温从180度升到195度,减慢外围冷却速度。
就这三刀,废件率直接掉到3%以内。
说实话,我做了十几年工艺,从来没见过万能的缩孔解决方案。
今天这套方法好用,换一个产品,热节厚度超过薄壁三倍,就不好使了。这时候得加冷铁,让外围先凝,逼着补缩往热节走,但加冷铁又容易留表面痕迹,还要抛光,额外加成本。
要是缩孔出在产品内腔,没法开浇口也没法加冷铁,只能调低铸造速度,慢点浇,那产能又降了。
哪有完美的方案,都是在废品率、成本、产能之间找平衡。
上周那个厂长还打电话来,说换了一批新铝锭,杂质含量高了一点,最近又出了两个缩孔。
我买了明天的票过去,还得接着试。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铸铝件缩孔:产线调试攒下的实用细节
文章链接:https://www.yqhljx.com/list_11/4119.html
