上个月整理旧笔记本,翻出去年在挤压产线蹲点的记录,第一页就是用红笔圈的三个小字:夹杂。那阵子全组人都被这东西熬得掉头发。
一开始全组一致认定,是供应商的坯料除渣不干净,骂了采购部好几天。直到我们切了二十多块同批次未加工的坯料做磨样,才发现不对。
不是所有夹杂,都是来料带的
二十块坯料,从边缘到中心全部磨抛腐蚀,显微镜扫了一遍,干干净净,连五个微米以上的异质颗粒都找不到。问题肯定出在我们自己的加工环节。
我跟着装料工搬了三天坯料,蹲在加热炉门口盯着每一步操作。终于发现了猫腻。
我们用的老式箱式加热炉,炉顶的耐火衬用了快八年,每次停炉降温,都会掉黄豆粒大的碎屑下来,刚好落在底层的料筐缝隙里。装坯料的时候,碎屑刚好卡在两块坯料的接触面,加热软化后,就跟着坯料一起进了挤压筒,最后整整齐齐藏在了型材壁厚中间。
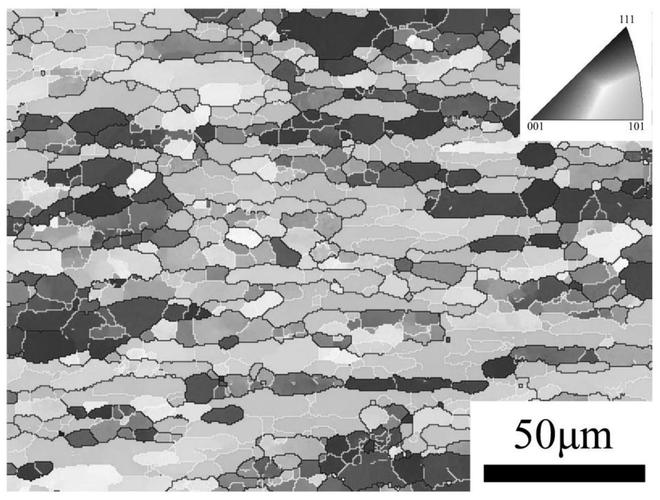
这事说出来不起眼。谁会天天盯着炉子里掉不掉渣呢?对吧。所有人想到夹杂,第一反应就是源头熔炼的问题,从来没想过,加热这一步就能混进去。
夹杂到底能捅多大娄子
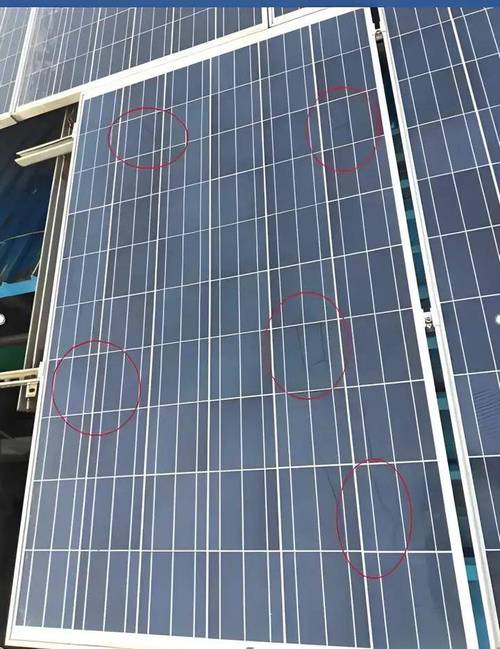
那次出问题的产品是光伏用铝边框,客户在工地安装的时候,拧螺栓的位置一用力就裂,前前后后退回来十好几箱货,赔了不少钱。
我蹲在工地捡了一天断口,每个开裂的断面上,中心位置都有一个针尖大的灰黑色小点。没错,就是掉进去的耐火材料碎屑。
氧化铝颗粒比纯铝硬三倍,刚好卡在拧螺栓的应力集中区,稍微一受力,裂纹直接从颗粒边缘往外扩。估算下来,一颗不到100微米的颗粒,就能把抗拉强度拉低15%以上,刚好卡到合格线以下。
不是说所有夹杂都会让产品报废。要是藏在不受力的位置,颗粒又小,其实不影响使用。但只要撞在枪口上,就是批量报废的大问题,一点商量余地都没有。
降夹杂,从来没有通用药方
很多人一提到降夹杂,第一反应就是上陶瓷过滤板,改熔炼除渣工艺,要不就是上在线探伤设备,几百万砸下去。其实根本不是这么回事。
你的夹杂都不是熔炼带来的,改熔炼有什么用?我们那次没上新设备,就改了三个小操作:
第一,每次装料前,必须用高压风把料筐吹一遍,把缝隙里的碎屑吹干净。第二,每年炉修的时候,把松动的旧耐火砖全部敲掉重砌,别舍不得那几万块材料费。第三,挤压压多留两个毫米的压余,表面带碎屑的那部分,全留在压余里切掉。
就这三步。没花多少钱,夹杂不良率直接从7%掉到了0.2%以下。
不过话说回来,换个产品就不一定适用了。做半导体芯片用的单晶硅,夹杂要求是纳米级,那该上超高纯原料还是得上,该上高精度分选还是得上。
我最近碰金属3D打印的项目,夹杂大多来自粉末存储运输过程中氧化形成的氧化物颗粒,试了惰性气体全程保护封粉,还是有漏网之鱼,千分之几的概率出问题,到现在还没完全捋顺。
做工艺快十五年,最大的感受就是,夹杂从来不是书本上写的“冶金缺陷”四个字那么简单。它就是藏在工艺各个环节的小老鼠,你得顺着脚印找它从哪进来的,不能上来就瞎撒老鼠药。
有时候你花大价钱把所有夹杂全清干净了,成本涨一倍,客户的产品根本不需要这么高的性能,纯属浪费。找到你自己生产里的那个平衡点,能满足要求就算赢。
毕竟,做工艺哪有那么多完美的结果。不就是跟这些看不见的小问题,一天天较劲么。
