上个月苏州一家做汽车压力传感器的代工厂,120万的货整批退回来——所有元件的浸渍涂覆层一蹭就掉粉,盐雾测试24小时就出红锈。不是配方错了,是他们嫌原来的2mm/s提拉速度太慢,偷偷改成8mm/s抢产能,觉得反正都是泡进去,提快点能多跑30%的量。我当时拿到退货的样件,第一反应就是提拉速度超了。
参数手册上的数,半毛钱都不能直接套
我在产线上摸了15年这个工艺,见过太多把手册当圣经的新人。之前在东莞松山湖的PCB厂做绝缘涂覆,用的是双酚A型环氧树脂加2%的气相二氧化硅触变剂,手册明明白白写着:槽液固含量22%,提拉速度1.5mm/s,80度固化20分钟,涂覆厚度能稳定在20±3微米。
结果呢?
春天车间回南天,空气湿度75%以上,槽液表面结了一层薄的凝胶皮,新人没捞,直接把PCB板泡进去提出来,板边的涂覆层厚得能流成滴,板中心却薄得能看见下面的铜箔。夏天车间没装恒温系统,室温36度,槽液里的二氧化硅沉降速度是冬天的3.2倍,你按1.5mm/s的速度提,测出来的厚度差能到12微米。
最绝的是有次客户来审厂,我们临时把车间的排风开小了两档,怕风把涂覆层吹花,结果因为空气流速从0.5m/s降到0.1m/s,液膜的挥发速度慢了一半,提出来的板上全是针孔。
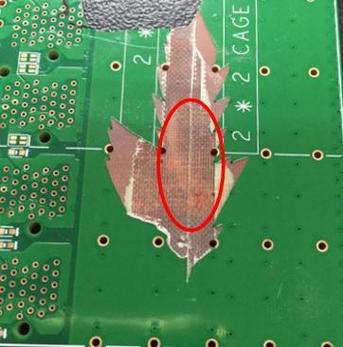
说白了,浸渍涂覆的所有参数,全是绑定特定环境、特定设备、特定槽液状态的死数,你换个车间,换个季节,甚至换个早班晚班,槽液放的时间不一样,参数全得重调。没人敢说自己能拿一套参数打天下。
所谓的”均匀涂覆”,本质是靠重力碰运气
很多销售吹浸渍涂覆,说什么”全包裹无死角,比喷涂的覆盖性好太多”。是好。但你要问他涂覆厚度能控到多少,他立马跟你打太极。
实测过的数。
同一块1.2mm厚的铝基散热片,表面粗糙度Ra1.6,用同批次的硅橡胶涂覆液,固含量18%,提拉速度固定在2mm/s,只把提拉角度从完全垂直改成倾斜15度,散热片中心位置的涂覆厚度差能到18微米。如果是带镂空结构的传感器支架,镂空位置的液膜厚度比实体壁位置薄40%——因为镂空的地方没有固体壁面拖拽液膜,重力直接把液滴扯下去了。
之前有个做户外安防摄像头的客户,要求镜头座的涂覆厚度35±2微米,防紫外线老化。我们折腾了整整三周,换了三种触变剂,调了五次固含量,最后发现问题出在车间头顶的送风口——风正好吹在工件提出来的工位上,风速0.3m/s,把刚形成的液膜局部吹薄了。把风口的挡板转个方向,风速降到0.05m/s,厚度差直接从15微米降到3微米以内。
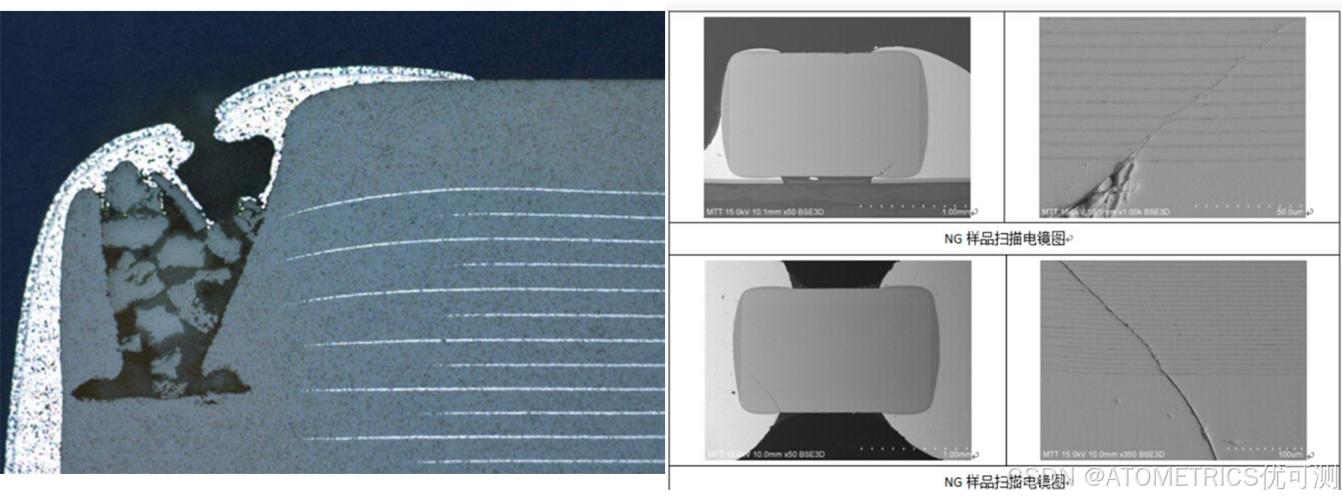
你说这叫精准控制?这叫赶巧了。
到现在也没人能精准预判,一块带复杂结构的工件,浸渍完各个位置的厚度到底是多少。所有的调整,全是靠反复测,反复试。
现在行业绕不开的死结,根本没人敢说破
现在所有能查到的浸渍涂覆厚度计算公式,全是基于牛顿流体的理想场景——就是你用的槽液是完全均一的,没有颗粒沉降,没有挥发,没有气流扰动,重力和液膜的表面张力刚好达到平衡。
但实际量产用的所有涂覆材料,没有一个是纯牛顿流体。
不管是加了触变剂的环氧树脂,还是带PTFE微粉的分散液,全是带剪切变稀特性的非牛顿多相体系。去年我帮一个高校的课题组做横向项目,他们拿自己的理想模型算出来的厚度是22微米,我们在产线上按同参数测,实际只有13微米,差了快一倍。更别说槽液在使用过程中,溶剂不断挥发,固含量每天涨0.5%,颗粒不断沉降,这些变量没有一个能被精准量化进现有公式里。
更有意思的是,没人愿意花精力去建这个符合实际场景的模型。
为什么?
你要建这个模型,至少得测200组变量:不同固含量、不同粘度、不同提拉速度、不同角度、不同气流速度、不同温度湿度、不同工件结构……光测试成本就得大几十万,还得拉着高校的流体力学团队一起算。算出来的结果,可能还不如一个在产线上蹲了十年的老师傅,看一眼提出来的工件表面的液膜状态,就能精准说出下一批该把提拉速度调快还是调慢来得准。
现在很多厂把浸渍涂覆当降本的万能方案,说什么比喷涂省30%的材料,比旋涂的设备便宜一半。是省。但你算过因为涂覆不均整批报废的货值没有?算过为了调参数耗掉的槽液成本没有?算过每次换批次材料就得重新调参数的停机损失没有?
没人算。
大家都在抄别人的参数,抄别人的工艺,碰到问题就换配方,从来没人敢承认——我们现在用的浸渍涂覆工艺,从理论到现场,全是半吊子。靠经验撑着,靠运气凑着,根本没有所谓的”标准化方案”。
