上个月在江苏某煤机厂的现场,我蹲了整整两天。
看着刚完成超音速喷涂的WC-Co耐磨涂层,装到1.2米宽的溜槽底板上,跟着重载皮带拉满负荷跑,72小时后停机检查,靠近落料点的位置,1/3的涂层直接整块崩落,露出底下灰黑色的Q355基体,连一点结合的痕迹都没留。
供应商在旁边脸都绿了,说我们的涂层硬度HRC65,结合力62MPa,完全符合国标啊。
我没接话。
国标是实验室做的。现场的工况,从来没人写进国标里。
别拿洛氏硬度当验收标准
静态硬度根本代表不了实际耐磨寿命。
很多厂做涂层验收,第一要求就是HRC≥62,好像硬度越高越耐磨,吹得天花乱坠。
我实测过同成分的WC-Co涂层,一个用HVOF工艺喷涂,孔隙率0.8%,残留压应力120MPa,厚度0.4mm;另一个用普通大气等离子喷涂,孔隙率4.2%,残留拉应力38MPa,厚度同样0.4mm。
俩货测出来的洛氏硬度,都是HRC63。
差不离吧?
差远了。
把俩试样丢到洗煤厂的旋流器进料端,带矸石淋水的工况,30天之后拿出来,等离子喷的那个,孔隙里已经全是锈水,涂层鼓了3个包,磨掉了0.28mm;HVOF的那个,表面光滑得很,只磨掉了0.03mm。
很多人不知道,硬度测的是你用金刚石压头砸下去的形变深度,但是实际耐磨的时候,磨料是带着速度、带着角度、带着水分砸上去的,孔隙率、残留应力、韧性,哪一样的影响都比那几个硬度数值大。

哦对,还有个更邪门的情况。
干磨工况下,孔隙率高的涂层反而更耐磨——因为孔隙能存下细碎的磨屑,减少磨料的二次切削。但只要现场有一点水,孔隙就是锈穿的通道,半年不到就能把涂层从内部蚀透。
现在90%的验收标准,根本不区分干磨、湿磨、腐蚀磨的工况,上来就卡硬度,最后做出来的涂层,看着漂亮,用起来拉胯。
划格法测的结合力,在动载冲击面前就是个笑话
很多供应商做结合力测试,就拿个划格刀在涂层上划1mm见方的格子,粘个胶带撕一下,不掉就是0级合格。
说白了就是测个静态的附着力。
现场哪有这么温柔的工况?
就拿煤机溜槽来说,落料点的矸石,最大的能到50公斤,从2米高的位置砸下来,瞬时冲击力能到1200N,还有温度交变——夏天井下42度,冬天北方露天的矿场,停机的时候温度能降到零下25度,一冷一热,涂层和基体的热膨胀系数差如果超过1e-6/℃,产生的热应力就能把涂层顶裂。
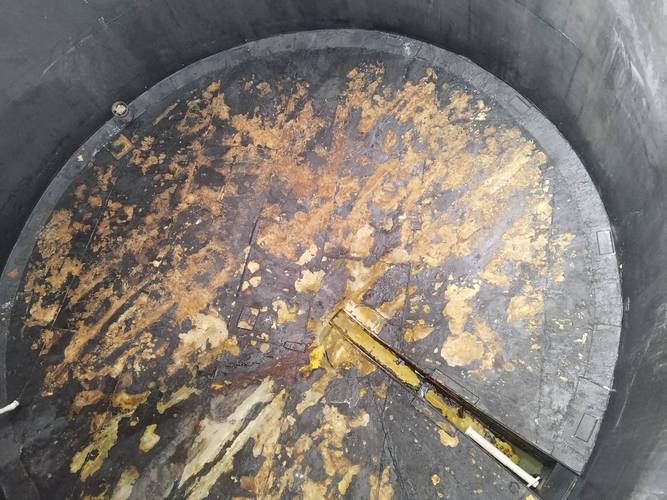
之前接触过一个做破碎机锤头的客户,之前找供应商做的Ni60涂层,检测报告上结合力48MPa,划格法0级合格,装机之后开了72小时,整个锤头表面的涂层整块掉下来,连基体上的氧化皮都带下来一层。
后来我们拆下来测了一下涂层的残留应力,好家伙,42MPa的拉应力。
拉应力啊。
这种状态的涂层,就算你划格不掉,只要受到一点冲击,边缘的应力集中直接就能把涂层掀起来,根本不需要多大的力。
现在很多人测结合力,要么是划格法,要么是把涂层磨平了做拉伸试验,测出来的数值看着漂亮,但是从来没人测过带厚度的涂层,在反复冲击下的疲劳结合强度。
这就是盲区。
你拿静态测出来的数值,去套动态冲击的工况,不掉才怪。
产业化绕不开的硬伤:没有适配现场的配方逻辑
现在整个行业的耐磨涂层,全是实验室里养出来的。
高校发论文,供应商做样本,全是拿标准磨料、标准试样、实验室的恒温环境测出来的磨耗率,数据一个比一个好看。
但是没人愿意蹲在现场3个月,摸清楚到底是什么东西在磨,磨料的硬度是多少,冲击角度是多少,有没有腐蚀,温度波动有多大。
我之前见过最离谱的案例,某高校给某矿山做的Al2O3-TiO2涂层,实验室测的磨耗率是0.12%,是当时测出来最耐磨的配方,结果装机到旋流器上,3个月就磨穿了。
反而是我们当时为了凑对比组,随便调的一个配方——加了15%的Ni包WC,韧性更好,抗冲击,实验室测的磨耗率是0.32%,比那个高校的配方差了快2倍,结果装机之后,用了11个月,才磨掉了一半厚度。
为啥?
因为现场的磨料不是实验室用的刚玉,是带着黄铁矿的矸石,硬度HV800,还有氯离子腐蚀,Al2O3涂层虽然硬,但是脆,一砸就裂,氯离子顺着裂缝进去,直接把基体锈穿。
现在的问题就在这。
大家都在拼实验室的最优参数,没人愿意花时间去适配现场的乱七八糟的工况。你问供应商哪个涂层最耐磨,他肯定给你推WC-Co,说这个是万能的。
万能个屁。
你把WC-Co涂层用到海洋工程的疏浚泵上,3个月就被氯离子腐蚀出密密麻麻的孔隙,磨耗直接翻3倍。你把它用到纺织机械的导丝辊上,硬度过高的表面会把化纤丝直接磨断。
说白了,现在根本没有通用的耐磨涂层。
所有吹自己是”万能耐磨”的,全是没在现场踩过坑的。
我干了15年,见过太多花了几十万做涂层,结果不到半个月就掉的项目。
不是涂层技术不行。
是从根上,大家就没搞清楚,耐磨涂层是拿来解决现场问题的,不是拿来凑实验室数据、拿检测报告的。
现在整个行业的硬伤就在这——所有人都在优化实验室里的参数,没人愿意弯下腰,去看看现场的磨料到底是什么形状,砸下来的力度有多大,有没有水,有没有腐蚀。
吹得越凶的参数,越容易在现场掉链子。
