2026-11-01 09:16:58 分类:材料工艺
上个月在航发叶片喷涂车间驻点,撞见了入行以来最离谱的一批返工件。
产线夜班撞见的掉渣怪事
那天凌晨两点,车间的通风声裹着等离子枪的嗡鸣,本来按流程喷完面层要做表面致密化处理,结果工人拿压缩空气吹叶片表面的浮粉,一吹掉了半层白花花的陶瓷粉。我赶紧拿测厚仪挨着测,原本要求300±30μm的涂层,最薄的地方只剩70μm,厚的地方堆到620μm,完全是没按路径走的乱喷。
 等离子喷涂热障涂层产线吹砂后掉渣现场
一开始值班班长要扣工人的绩效,说他喷涂的时候走神了。我翻了前三天的工艺记录,根本不是操作的问题。那批掉渣的叶片,最后全是人工把残留的陶瓷层磨掉,重新吹砂、重新走喷涂流程,整整耗了三个夜班,算下来光工时就亏了两万多,省那点磨料的钱,连零头都不够。
别光怪操作,看粘结层的抓地力
热障涂层的结构说穿了不复杂。底下是高温合金的叶片基底,往上是一层薄到几乎可以忽略的热扩散阻挡层,再上面是不到100μm厚的金属粘结层,最表面才是那层米白色的氧化锆陶瓷面层。整个涂层体系的抗剥落能力,从来不是靠表层陶瓷的硬度撑着的,全靠粘结层和基底、粘结层和面层之间的机械咬合力。之前查那批返工件的基底吹砂记录,前一天采购换了批次更便宜的棕刚玉,粒度从60#换成了80#,吹完测的表面粗糙度只有Ra1.7,远低于要求的3.2-4.0的区间。太光滑了,粘结层根本咬不住。
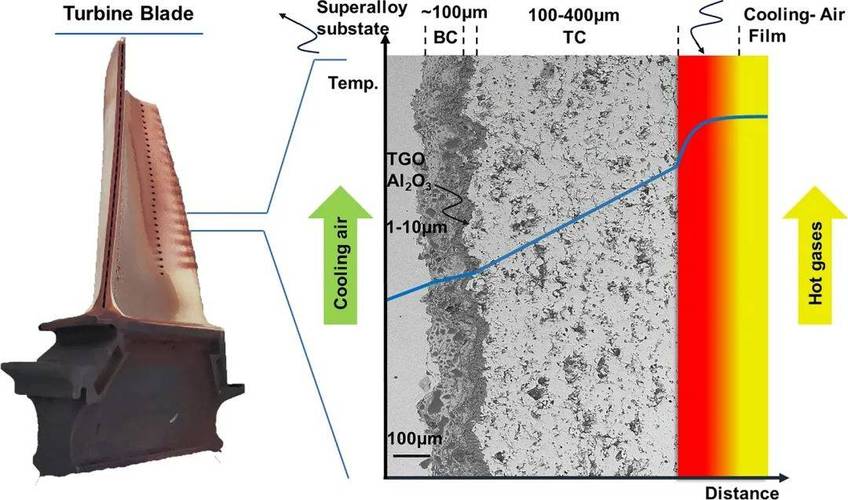 热障涂层截面SEM显微结构分层示意图
说实话,这种坑我踩过不止一次。之前有个客户为了省吹砂的时间,把原来15分钟的吹砂流程缩到5分钟,表面看着是干净了,粗糙度根本没达标,上机跑了不到200小时,整层陶瓷像贴错的瓷砖一样整块往下掉。拆下来看的时候,粘结层还完完整整粘在基底上,和面层之间全是光滑的界面,连点咬合的痕迹都没有。
所有工艺参数的调整,都是算过风险账的
很多外行觉得做工艺就是把参数卡得越严越好,根本不是这么回事。之前我们试过把粘结层里的铝含量提2个百分点,抗高温氧化的寿命确实能涨三分之一,但是喷涂的时候金属粉尘的浓度直接飙了,车间的除尘系统开最大档,工人戴两层KN95下班还能咳出黑灰色的痰,最后还是把铝含量调回了原来的数值。
没有完美的工艺。
比如为了赶交付期,我们会把等离子喷涂的枪速从1200mm/min提到1500mm/min,单班的产能能涨25%。代价是涂层的孔隙率从常规的10%左右掉到7%,短期测结合强度甚至更高,但是上机跑热循环的时候,孔隙少了,热应力散不出去,大概在循环1200次的时候就会出现层状裂纹——这个风险我们是提前算过的,给客户的交付周期压得太紧的时候,就会提前把失效的预期值标在技术协议里,没人会傻到硬扛所有风险。
现在还有个卡了我们小半年的问题。沿海电站的燃气轮机用的热障涂层,总在叶片榫齿的位置提前失效,怀疑是空气中的海盐带着硫,和涂层里的氧化钇稳定剂反应生成了低熔点的玻璃相。但是实验室里模拟出来的失效形貌,和现场拆回来的样品总对不上,有时候裂纹长在粘结层里,有时候直接从氧化锆层中间劈开,到现在也没摸透核心的诱因。
对吧,谁都不是傻子,那些写在工艺文件里的参数,全是之前掉过的坑堆出来的。没有哪个参数是照着教科书抄过来就能用的,每改一个数值,背后都是真金白银的试错成本。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热障涂层:从产线掉渣事故聊起的工艺取舍
文章链接:https://www.yqhljx.com/list_11/5201.html
