本文针对中级机械工程师常陷入的「创新等于堆新技术」误区,结合十多年在非标与冲压生产线的落地经验,讲清楚能批量应用的机械创新到底是怎么来的。没有空泛的大道理,全是踩过坑攒出来的干货。
别从图纸找创新,要从故障堆里挖
大部分人找创新方向的思路就错了。坐在办公室对着已有的图纸改,翻一堆专利改个参数,就敢叫创新。
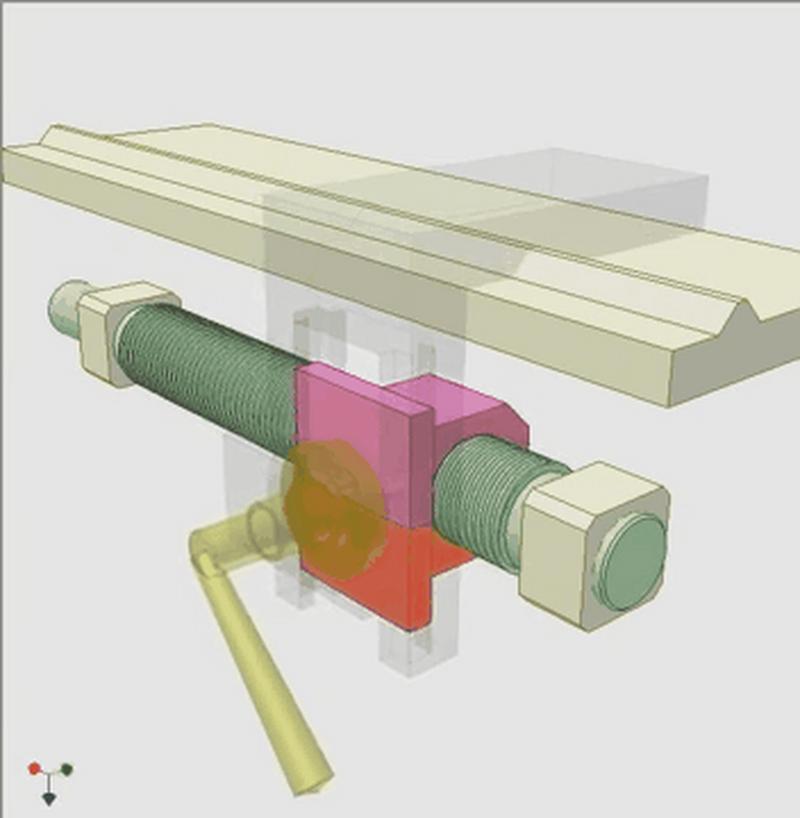
刚工作那年我在国营机床厂大修车间,班长扔给我一堆换下来的旧车床进给螺母,说你想想办法,为什么这些螺母不到半年就磨坏,换进口的也撑不过八个月。车间湿度大,切屑和乳化液天天往螺母缝里钻,原来的结构就是普通梯形螺母,密封装在最外面,进灰进水堵了之后越磨越狠。
后来怎么改的?说出来你可能不信,就是把原来的双螺母结构去掉了一个,把密封环挪到了两个螺纹圈之间,刚好把切屑挡在啮合区外面,成本一分没加,寿命直接翻了三倍。
哪有什么天顶星技术?
都是从堆在墙角的坏零件里磨出来的灵感。
说实话,我现在看很多机械创新比赛的作品,十个有九个是飘着的。为了用上新出的直线电机,把本来简单的连杆机构改得复杂无比,最后算下来成本翻五倍,精度还没提多少。
好的机械创新,大多是给问题降维
很多工程师一碰到多工位、多自由度的需求,第一反应就是加电机、加传感器、加控制模块。好像不用点闭环控制都不好意思说自己是做设计的。
前两年帮一家快递分拣设备厂改摆轮分拣机构,原来的设计是每个摆轮配一个小型伺服电机,要转向的时候每个电机单独动作,控制逻辑复杂不说,流水线潮湿多尘,伺服编码器半年就坏一批,售后成本炸天。
后来他们厂一个年轻工程师改了方案,把所有摆轮的转向驱动改成一根带偏心凸轮的主轴,只要主轴转一个角度,所有摆轮同步完成转向,需要哪个工位分拣,只需要顶升对应工位的摆轮组就行。原来二十多个伺服,直接减成了两个电机,成本砍了六成,故障率降了九成多。
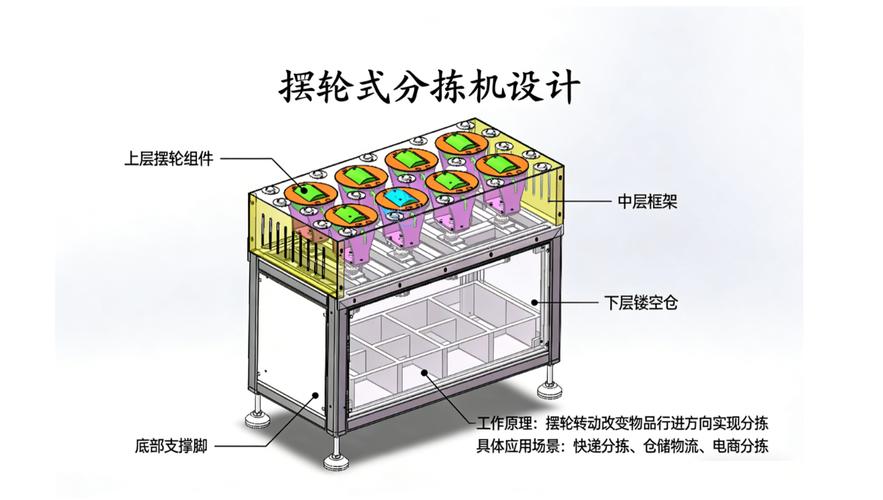
这个本质就是降维创新:原来需要二十多个轴的二维运动控制,直接简化成一根轴的一维运动,把复杂的控制问题变回了机械问题,用机械的可靠性换电控的复杂性,太聪明了。
很多人觉得机械创新就是要越来越复杂,越来越高端,其实刚好反过来。能把复杂问题用简单机械结构解决,才是真本事。符合GB/T 3811-2008起重机设计规范里对机构设计的核心要求:在满足功能的前提下,机构越简单越好。
踩过坑的都懂,多一个零件就多一个失效点。十个零件的机构,寿命肯定比一百个零件的长,哪怕十个零件的精度要求稍高一点,总故障率还是低很多。
落地创新必须迈过的三道坎
想到了巧妙结构,不代表能落地。我见过至少几十个非常巧妙的创新设计,死在了量产前,太可惜。这里说三个绝大多数人都会踩的坑。
第一坎,公差适配。你画的图纸公差,普通加工厂能不能做出来?比如我之前见过一个做凸轮连杆送料机构的设计,为了把送料精度控制在0.05mm以内,设计给凸轮的公差标到了±0.005mm,普通线切割根本做不出来,要磨,成本直接翻四倍,客户根本接受不了。其实只要把连杆的连接孔改成椭圆长孔,留一点调整量,普通公差就能做到精度要求,哪需要把加工成本拉那么高?
第二坎,维护性。你的创新机构,工厂的普通钳工会不会修?去年碰到一个做自动包装机的客户,原来创新设计了一个联动封口机构,用了一个异形滑块槽,换滑块的时候要拆掉整个机架,三个钳工修大半天才能换完。后来改了一下,把滑块槽改成了可抽拉的模块化结构,抽出来换完十分钟搞定,客户当场就下了批量订单。谁买设备都怕修,再好的创新,修起来麻烦就是垃圾。
第三坎,合规性。别为了创新碰安全红线。很多人改起重机构、冲压设备,为了减成本减材料,强度算出来刚好够余量,忘了GB 16855.1-2018里对安全相关机构的强度要求要留至少1.5倍的安全系数,最后出了事故,吃不了兜着走。创新是解决问题,不是制造风险。
机械创新从来都不是少数天才发明人的专利。它就是扎根在车间里,扎根在一堆坏零件里,扎根在客户天天吐槽的痛点里的东西。你不用去追什么热门概念,不用堆一堆先进零件,沉下心,蹲在车间看三天,听听操作工人骂什么,找找现有设计最容易坏的地方,那就是你最好的创新方向。
