很多干机械设计、做设备翻新的,提起卧式车床,第一反应就是不就是车轴车盘的成熟老设备吗?有什么好琢磨的。
前两年帮珠三角一个小厂翻新改造一台4米行程的CA6163,踩了个不小的坑,才更深体会到:越是成熟的设备,设计里藏的经验细节越容易被忽略。本文结合实际工程案例,梳理卧式车床核心结构的设计选型要点,分享一线常见的踩坑经验,给有一定基础的工程师做参考。
床身导轨的选型:不是越宽越硬就越好
很多新手设计非标卧式车床,总觉得导轨选宽一级,刚性肯定更好,卖价也能往上抬,何乐而不为?那次改造的案子,客户要求加工4米长的传动丝杠,工件圆度公差控制在0.02mm以内,负责设计的小伙直接把原机床的导轨加宽了20mm,想着刚性提上去精度肯定没问题。结果试切出来,工件母线直线度超差了快三倍,全车间跟着返工。
问题出在哪?卧式车床的床身导轨是主运动和进给运动的基准,GB/T 23185-2008 卧式车床精度检验标准中,对导轨的精度要求其实隐含了刚性匹配的逻辑,绝不是单边堆参数就能解决问题。
加宽导轨之后,床身的铸造残余应力分布完全改变,原有的时效工艺没做调整,残余应力释放不均匀,用不了半年床身就会出现不均匀弯曲。哪怕刚出厂的时候精度合格,用不了一年就会掉精度。
再讲一个细节,绝大多数卧式车床用V型+平导轨的组合,V型夹角选90度还是110度?很多人直接随便选。重切削工况选110度,接触面大承重性好,对,普通精加工一定要选90度,对中性比110度好出不少,精加工的圆度精度直接受这个影响。
那个案子最后怎么解决的?把加宽的导轨改回原厂宽度,重新做了二次人工时效,把导轨刮研的接触点从每平方英寸10点提高到16点,精度直接达标了。
说实话,堆参数谁不会。难的是匹配。很多小厂为了省成本,铸造之后只做一次半个月的自然时效就开加工,导轨再宽有什么用?这都是钱砸出来的教训。
主轴箱的预紧间隙:藏在箱体里的精度命门
不少人遇到新机床车出来的工件端面跳动越车越大,第一反应就是轴承质量不行,要换进口轴承。其实百分之六十的情况,是设计的时候主轴轴承的预紧间隙留错了。
普通卧式车床主轴,前端基本都是双列短圆柱滚子轴承加双向推力角接触球轴承的搭配,这个结构大家都懂,但是预紧量留多少?很多设计直接抄轴承样本的0.02mm,根本不管自己是什么工况。
我见过刚出厂的新粗加工车床,试切三个小时主轴直接转不动,拉回厂拆检才发现,连续粗切主轴温度升了30度,留的预紧间隙太小,热胀之后直接把轴承抱死了。尴尬不?
反过来,精加工车床如果预紧间隙留大了,切削的时候主轴轴向窜动,端面平面度直接不合格,车出来的端面中凸或者中凹,怎么调都没用。
这么多年攒的经验,参数其实很死:粗加工卧式车床主轴预紧间隙留0.015~0.02mm,精加工留0.005~0.01mm,而且不管什么工况,一定要做连续四小时的温升试验,主轴温度不超过环境温度35度才算合格,差一点都不行。
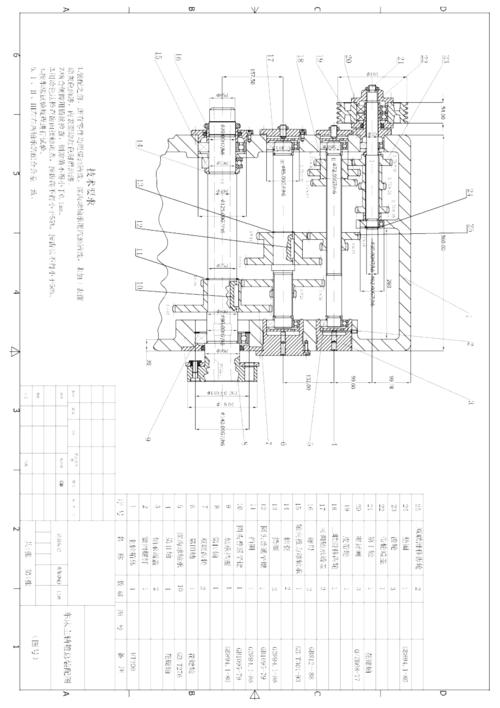
还有一个不起眼的坑,十台有八台错。主轴箱的润滑油路,很多设计把进油口开在轴承的下方,齿轮一转油全甩到箱体底部,根本进不到轴承滚道里,用三个月轴承就磨坏了。改起来也简单,把进油口开在轴承内圈的上方,加一个小型节流孔,就能保证轴承一直有充足的润滑油,花不了几块钱成本,就是设计的时候不走心。
进给与尾座:被忽略的精度最后一公里
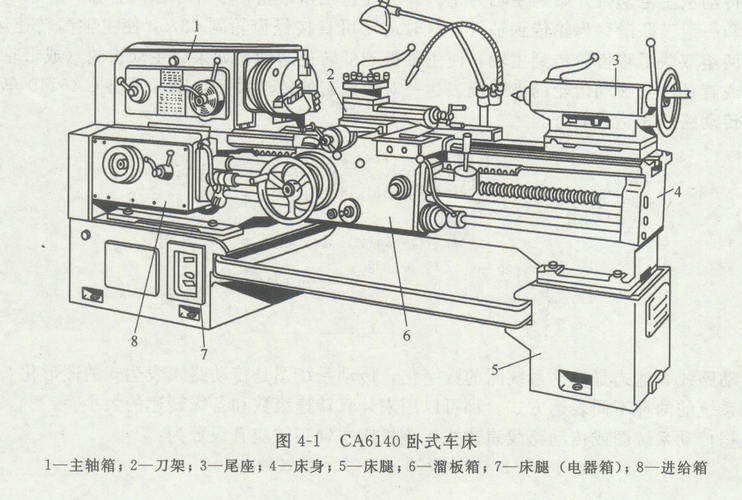
很多设计卧式车床的,把百分之八十的精力都砸在主轴和床身上,进给和尾座随便对付,最后精度差一点,怎么都找不到原因。
就说进给丝杠,车螺纹乱牙、车外圆让刀,十有八九是丝杠的间隙没消对。现在都用滚珠丝杠,双螺母消隙大家都用,但是你知道吗?4米以上的长行程卧式车床,双螺母消隙真不如单螺母变位消隙好用。双螺母安装难度大,长丝杠热胀之后伸长量不小,反而会把螺母顶坏,精度掉的更快。单螺母变位预压,成本低安装方便,只要预压量选对,精度完全能满足要求,长行程工况特别适配。
还有尾座,车长轴的时候都靠尾座顶尖顶着,普通卧式车床的尾座都是底部压板夹紧,重切削的时候横向很容易窜动,车出来的长轴一头大一头小,精度直接废掉。不过话说回来,这个改起来也简单,花几十块钱在尾座侧面加一个楔形夹紧机构,锁紧之后刚性直接翻一倍,很多标准设备为了省成本不做,你自己改设备或者做非标设计的时候,一定要加上这个结构。
卧式车床从诞生到现在一百多年了,结构看着简单,到处都是老一辈工程师攒下来的经验。很多人做设计,动不动就堆高档配置,换进口导轨进口轴承,觉得这样就是好机床。其实把基础细节做对,把匹配关系调好,哪怕用普通配置,精度也能高出一个档次。
那些经过几十年验证的细节,比多少仿真计算都靠谱。对吧。
