摘要:针对机械加工领域质量缺陷识别的常见误区,结合十余年一线项目的实际踩坑经验,讲解从基准定位到方案选型再到现场落地的核心要点,适合有一定机械基础的中级工程师参考。
别迷信完美算法!一线加工的缺陷识别第一步永远是找基准
去年给主机厂配套的汽车转向节批量质检项目,我刚进场就差点掀了桌子。原来的供应商为了赶项目,直接拉了一套AI视觉识别就上线,漏检率一度飙到12%,三批货到了客户那边全退了,光返工费就花了小一百万。
很多人上来就聊模型精度、聊分辨率、聊识别速度,没人提基准对齐的事儿。说实话,基准错了,后面再高端的设备都是白搭。
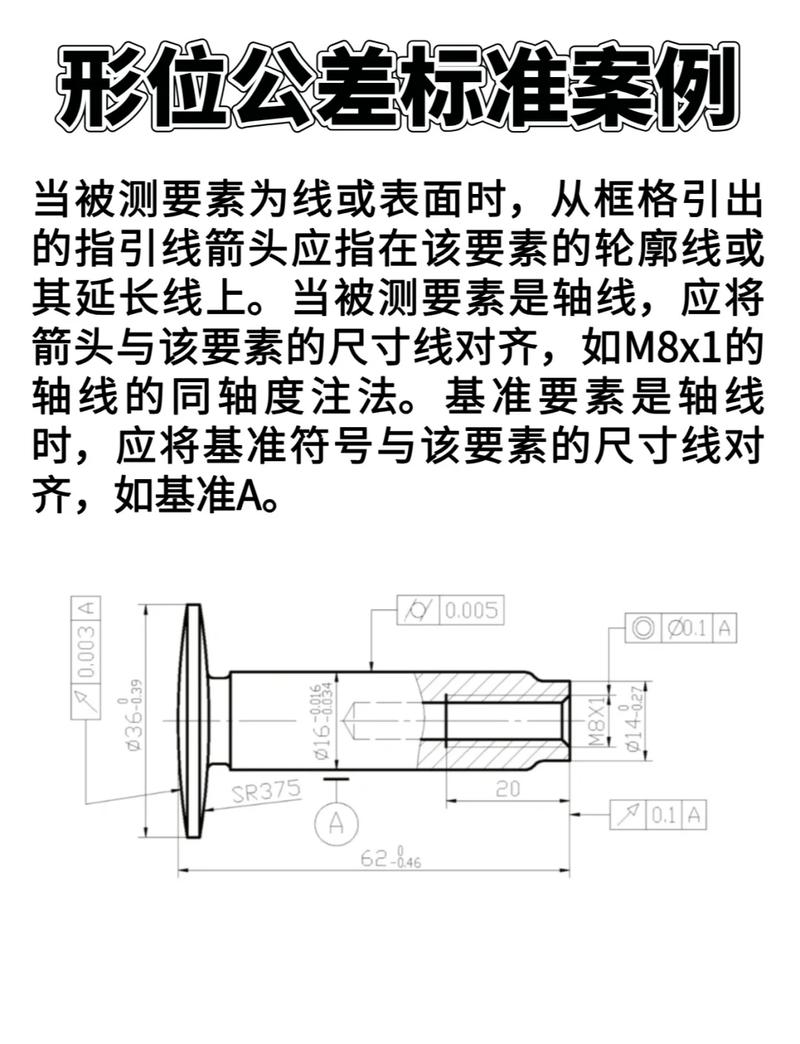
按照GB/T 1182-2018 产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注的要求,缺陷识别的定位基准必须和零件设计基准完全重合。我见过最离谱的案例,有人把锻打毛坯残留的飞边当定位基准,测出来的端面平面度超差0.2mm,废了整整一炉毛坯,最后拆下来重新对齐基准,实际大部分零件的平面度误差只有0.03mm,完全合格。
太亏了。对吧?
尤其是薄壁零件、焊接组合件,加工后应力释放会变形,装夹的时候如果还是用毛坯面定位,基准偏移量能达到0.1mm以上,这个误差比大部分允许的缺陷公差还大。很多中级工程师刚接触缺陷识别项目,满脑子都是高大上的检测方案,把最基础的基准对齐给忘了,这不踩坑才怪。
常见缺陷识别的选型踩坑:选贵的不如选对场景的
现在市面上的缺陷识别技术路线太多了,高清机器视觉、超声探伤、涡流检测、磁粉探伤,还有工业CT,价格从几万到上百万不等。很多人选设备的时候,只看厂家样本上的精度参数,根本不结合自己的场景,钱花了一大把,效果还不行。
前年帮一家做工程机械液压缸筒的厂子改质检方案,他们原来花30多万上了一套全高清内壁视觉检测,就是为了抓内壁的微裂纹,结果用了三个月,漏检率超过20%,还出了两起客户投诉。为什么?液压缸内壁出厂前会涂防锈油,油膜厚薄不均,反光一塌糊涂,小裂纹直接被反光盖住了,相机根本拍不出来。
这钱花得真叫冤枉。
其实针对铁磁性材料的内壁微裂纹,哪怕用最便宜的荧光磁粉配合小直径内窥镜人工复核,漏检率也不到2%,成本才不到3万。不过话说回来,月产上万根的批量,人工太慢效率跟不上,那怎么办?
我们最后定的方案是高频涡流扫查+机器视觉表面复检,涡流先整体扫一遍内壁,把有缺陷嫌疑的零件挑出来,再用视觉扫一遍表面确认,改完之后漏检率稳定在0.3%以下,总成本才12万,比原来的全视觉方案省了六成还多。
这里给大家提个醒,选涡流检测的时候,频率参数一定要对。测10mm厚的筒壁,得选100kHz以下的低频才能穿透抓内部裂纹,要是选了500kHz的高频,只能测表面,浅裂纹根本抓不到。这个坑我刚工作那会也踩过,折腾了一周才找到问题,现在想起来还懊恼。
怎么把缺陷识别的精度落地?别忽略环境变量的影响
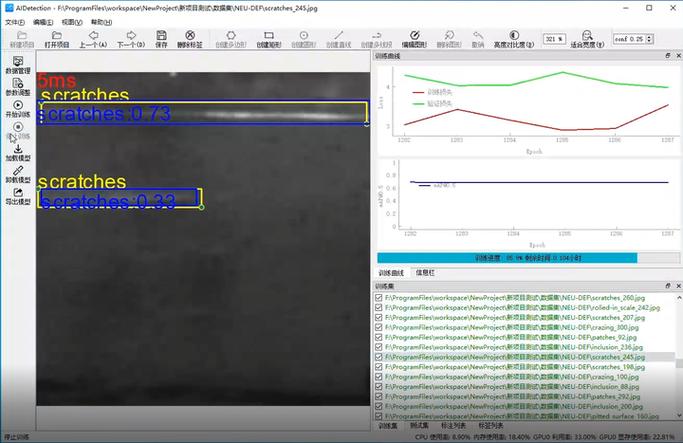
我见过太多项目,实验室里测试精度能到99.5%,一拉到车间现场上线,准确率直接掉到90%以下,根本没法用。问题出在哪?环境变量没考虑啊。
车间里不是恒温恒湿的实验室,温差动不动就十几度,你的视觉相机镜头是金属的,热胀冷缩,原来标定好的像素比例,一天下来偏移能有2%,测量误差直接翻三倍。刚好卡在公差线上的零件,直接给判成不合格,平白无故废了好多货,冤不冤?
还有振动,检测工位放机床旁边,机床一开,振动加速度能到0.5g,拍出来的图像直接发虚,零点几毫米的小缺陷直接糊没了,可不就漏检了吗。还有一个最容易忽略的,工件表面清洁度,加工完的工件带切削液、沾铁屑,视觉识别直接把沾在上面的铁屑当成凹坑缺陷,错判率能到10%以上。
解决这些问题其实根本不用加多少钱。温度漂移?每两个小时用标准块自动标定一次,加个气缸自动换块就行,成本增加不到五千,精度立马拉回来。振动问题?别用几块钱一斤的橡胶隔振垫,换带阻尼的钢弹簧隔振器,把振动加速度降到0.1g以下,图像虚糊的问题直接解决,一套下来也就万把块。清洁度?检测前加一道高压风刀吹扫,一百多块钱的风刀,能解决九成的错判问题,这个步骤千万别省。
我见过太多工厂为了赶产能、省成本,把吹扫环节砍了,结果就是质检线天天停,错判一堆,反而更耽误产能,得不偿失。
做质量缺陷识别,本质是帮工厂把不合格品拦在厂门口,少亏钱,多赚钱。没有放之四海而皆准的方案,适合你的工件材料、批量、加工场景的,才是最好的。把基础的事儿做对,比搞十套高大上的花架子管用多了。
