2026-09-26 03:27:47 分类:机械设计
上周改课程设计,改到凌晨两点,越改越想叹气。
二十份方案,十九份上来就是成套的体系文件,从5S到质量管理,从巡检频次到记录模板,做得整整齐齐。
翻完最后一页,找不到核心。
学生第一反应永远是做表单
这次的课程设计要求,是给一条小型黄铜阀杆机加工线做现场管控方案。
拿到题,所有人第一反应就是找模板,拼制度,做了几十页的巡检表、考核表、整理规范,看着漂亮。
说实话,我带学生下工厂看过线就知道,这些表,90%到了现场都是锁在文件柜里落灰。
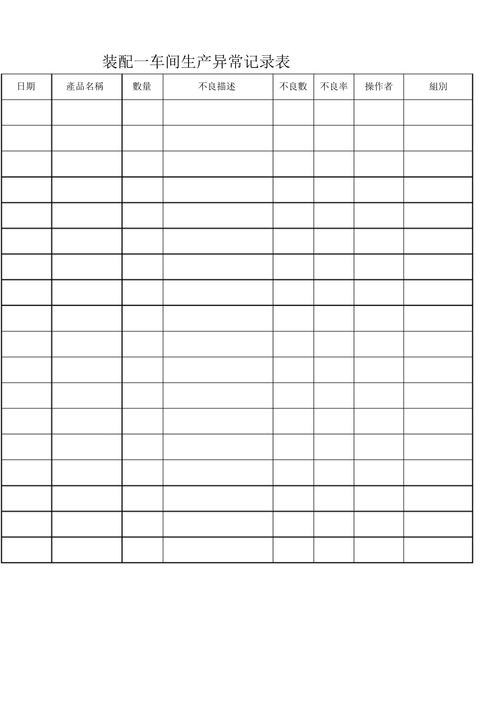 机加工车间工位异常停线记录手写白板
我去年跟分厂的老线长聊天,他那个管控工具,就是工位旁一块半米宽的小白板。
哪台机床主轴震动手抖,哪个工位今天已经出了三个超差件,谁换工装超时了二十分钟,歪歪扭扭写两行,下班前清掉。
比学生做的带条件格式的Excel表,管用一万倍。
问题出在哪?
我们教的时候,总把管控讲成一套静态的文件体系,学生记了一堆名词,忘了管控的本质是盯异常。
所有不变的东西,根本不需要花精力管。需要管的,就是那些会跳出来出问题的地方。
卡住学生的永远是隐性成本
前年有个小组,做手机中框打磨线的管控方案。
他们把每个工位的节拍卡到秒,每个工人的操作步骤拆成了八步,连整理工装的时间都卡死了。
我翻了一遍,问他们,磨头损耗的管控点在哪?
一群人懵了。
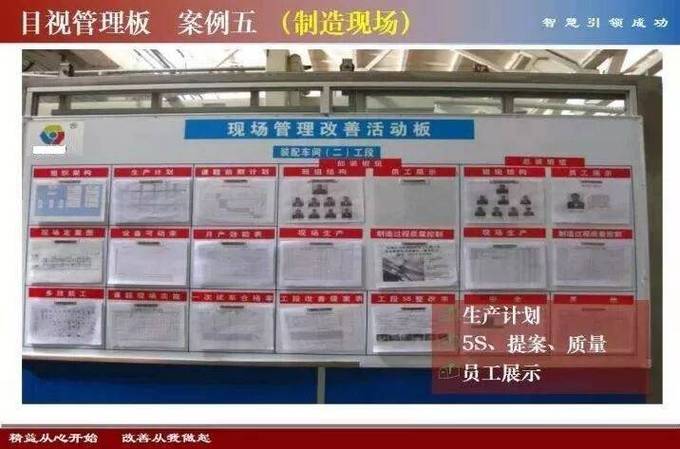 手机中框打磨线磨头损耗现场管控看板
他们说,磨头损耗算成本,归财务管,和现场管控有什么关系?
你看,这就是典型的课堂病。
把现场拆成了一个个孤立的模块,忘了现场是连在一起的。
同一个工位,新工人磨三个工件就换磨头,老工人觉得还能用,磨五个才换,磨头钝了磨出来的中框粗糙度不合格,流到下工序就是一整批废活。你不把管控节点卡在磨头损耗这里,做再漂亮的节拍表都是白搭。
后来那个小组改方案,加了每加工两百件抽样测粗糙度,磨头损耗到阈值就亮灯提醒,改完之后整个方案的重心一下子就对了。
学生那时候跟我说,原来改这么一点,比加十页表单有用。
对啊。
现场哪有那么多理想的恒定参数,都是活人,都是会耗损的机器,每天都有新的意外。你看不见那些藏在工位缝隙里的隐性变化,管控就是空架子。
改了三次的教学小调整
 改了三次的教学小调整
从那之后,我把这门课的作业要求改了三次。
原来要求学生做三十页以上的完整方案,现在要求第一页必须写三个你觉得这条线最可能出的致命异常,每个异常写清楚:出在哪,怎么管,出了问题停在哪。
不许写空话。
不许上来就堆体系。
一开始很多学生不适应,说我这教法不符合教材的逻辑框架。
不符合就不符合呗。
教材的框架是给审核给评选用的,现场要的是出了问题三分钟找到根,拉住,不往下道工序流,就这么简单。
我现在上课,第一节课不讲定义不讲体系,先放十分钟我自己去工厂拍的视频。
就是线长开早会,点完名,就说三句话:昨天三号机油温高了三次,今天看机的多盯两眼;西堆放的半成品超期了,下班前挪去热处理;上周安全检查说通道堆箱子,今天整理完我查。
就这么点事,这就是工厂现场管控最真实的样子。
现在改作业,我第一眼看的就是那三个异常点找对不对,找不对直接打回去重写,别跟我扯别的。
上个月有个小组做汽配冲压线的方案,一开始列了十八个管控点,我让他们砍到三个,就是板料对不对,模具裂不裂,冲孔堵不堵,剩下的都交给班组长日常巡检。
砍完之后,方案一下子就通透了。
原来管控不是把所有东西都管得死死的,是把会出大问题的关键异常点管住,剩下的放权给现场。
我教书快十年了,越来越觉得,教工厂现场管控,根本不是教学生背多少名词,做多少漂亮的表单,是教学生能蹲在工位边上,看出哪里会出问题,知道怎么把问题兜住。
学生毕业去工厂做工艺,上去就堆一堆没人看的文件,不如蹲在线边三天,找出三个最容易出问题的点,把管控做进去,对工厂的贡献都大得多。
很多道理,不在课堂,在现场。
踩过坑,才懂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在工位里的工厂现场管控:我和学生踩过的那些坑
文章链接:https://www.yqhljx.com/list_9/3364.html
