摘要:很多工厂投了新设备、上了MES,产线产能还是提不上来,核心问题出在效能分析一开始就错了——要么指标算得假,要么只盯设备不看系统,要么抓不住动态变化的瓶颈。本文结合实际离散制造产线改造案例,拆解产线效能分析的常见坑点,给出可落地的分析思路。
别盯着设备利用率算,你可能漏了90%的无效工时
去年在东莞跟进一家汽车冲压件工厂的产线优化项目。老板拍着新设备的机身说,花了八百万换的全自动冲压线,供应商说OEE能到85%,我们自己算出来也有70%,怎么产量就是比预期少了四分之一?愁得烟瘾都涨了一倍。
拿过他们的OEE计算表一看,问题一目了然。很多人算OEE,都掉进了同一个坑。大家都记得公式:OEE = 可用率 × 性能率 × 良品率,可很少有人抠可用率的计算基准。按照行业通用的GB/T 18724-2008《制造业 能力与绩效测量 指南》的要求,可用率的基准是计划运行时间,也就是日历时间减去所有计划内的停机时间,比如设备保养、排班休息。
但这家工厂呢?把早会15分钟、物料配送等待、换型前的工位清理这些明明是计划外可以优化的停顿,全算进了计划停机,从基数里扣掉了。算出来的OEE当然好看,可实际日历时间里,每天有接近两个小时的有效工时就这么凭空消失了。
说实话,这种自欺欺人的算法,在国内中小制造工厂里太常见了。指标好看,老板开心,可钱没赚到,亏的还是自己。
很多人做产线效能分析,眼里只有设备。设备转着就是有效,设备停着就是无效。可实际上,设备转着也可能出无效力——比如出了不良品返工,比如速度比额定转速低了20%,比如工人在后面堆料,设备只能空转等,这些损失全看不见。
数据错了,结论全错。
产线瓶颈的动态漂移,怎么抓才准
找到损失还不够,接下来要找瓶颈。很多人学过TOC约束理论,上来就算各工序的单位加工时间,最长的那个就是瓶颈,对着它优化就完了。
不过话说回来,那是理想状态下的静态产线,实际生产哪里有静态的?
还是说这家冲压厂,原来测算的瓶颈是三工位连续冲压,工序时间8秒每件,比其他工位都长。所以老板一开始想的是,再花两百万升级冲压机,把工序时间压到6秒。我们没让他急着投钱,先布了一周的点采集数据。
我们按1分钟粒度,记录每个工位的状态,哪怕工人离岗去喝水、换手套都记下来。一周数据出来,所有人都傻了。
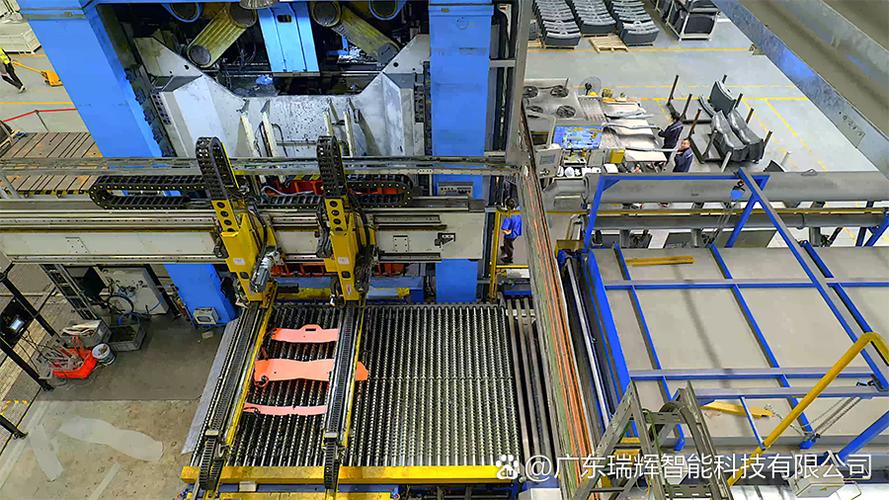
整整一周,产线的累计瓶颈时间排名第一的不是冲压机,是上料工位。原来上料工位每次换料卷需要12分钟,一天换三次,累计下来瓶颈时间比冲压机多了14个小时。更有意思的是,工人换班吃饭的时候,包装工位变成瓶颈,因为只有一个包装工,换班的20分钟里,冲压好的工件堆了整整两工位。一周下来,瓶颈位置换了17次,平均不到4小时就换一次。
你盯着固定瓶颈优化,就算把冲压机速度提上去,产量还是上不去。钱花了,水花都没冒一个。
常见的坑就是,很多工厂装了MES,只采设备的启停信号,不采人员等待、物料延迟、质量检验这些软停顿,所以分析出来的瓶颈永远是错的。你连哪里堵了都不知道,还谈什么优化?
落地的产线效能分析,怎么搭框架不踩坑
说了这么多坑,那怎么搞才对?
实话实说,我见过太多上来就搞大数据、搞AI预测的项目,十个有九个烂尾。产线效能分析,先把基础的活儿做细,再谈智能化。
第一步,先把所有的效能损失按类型拆透,别笼统归为“设备故障”或者“人员迟到”。按IE的标准分,一共七类:设备故障停机、换型调整、小停顿、速度损失、不良返工、计划等待、物料延迟。每一次停顿都要对应到具体类别,对应到具体责任人。
别嫌麻烦。我们当时让每个工位的班长,每次停线就按一下PDA上对应原因的按钮,一天下来多花不了10分钟,一个月数据下来,哪类损失最多一目了然。
别追求极致的采集精度,要算投入产出账。很多工厂非要装传感器搞秒级采集,一个工位改造大几千,整条线下来几十万。其实对离散制造来说,15秒粒度的采集精度足够了,人工点单的准确率能到90%以上,成本不到传感器方案的五分之一,对吧?
之前见过一家五金厂,花了三百万上智能效能分析系统,最后连哪个工位每周停多久都算不对,系统天天报假警报,最后干脆没人用了。想想都心疼,那三百万拿来给工人发奖金不好吗?
记住你的目标是提产能,不是出一份漂亮的分析报告。我们给这家东莞冲压厂做完分析,只优化了换料流程、调整了工人排班,把原来分散的换料时间整合成集中停机,又在上料工位加了一个备料工,没花超过十万块,就挖出来18%的隐藏有效工时。每个月多产12000件成品,纯落几十万利润,这才是产线效能分析的意义。
很多工厂做产线效能,走着走着就把指标当成了目标。算出来漂亮的OEE,拿给客户看,拿给投资人看,可实际上,能多产合格产品、多赚真金白银,才是最实在的结果。
