本文是笔者在机械加工车间深耕12年,踩过无数生产问题的坑之后,总结出来的落地经验,没有空泛的制度理论,只给可直接拿来用的动作要点,适合负责生产现场管理的中级工程师参考。
为什么很多车间的生产问题闭环就是个形式?
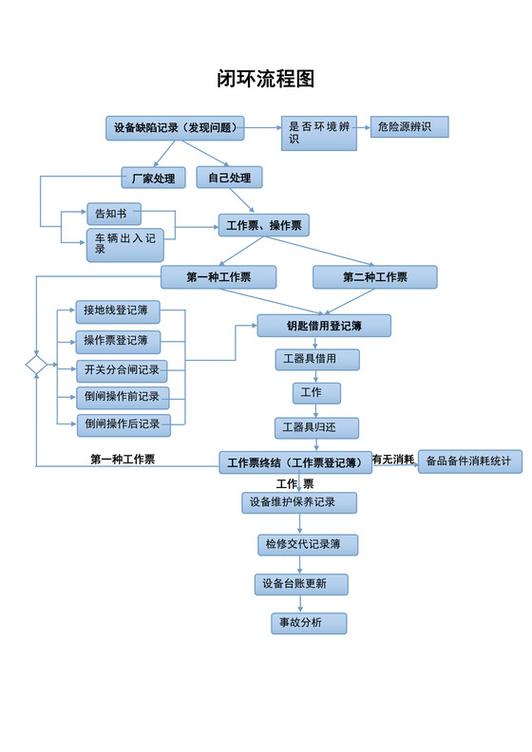
我见过太多工厂,走廊墙上挂着印得整整齐齐的闭环管理流程,字比人还大,出了问题还是天天到处救火。
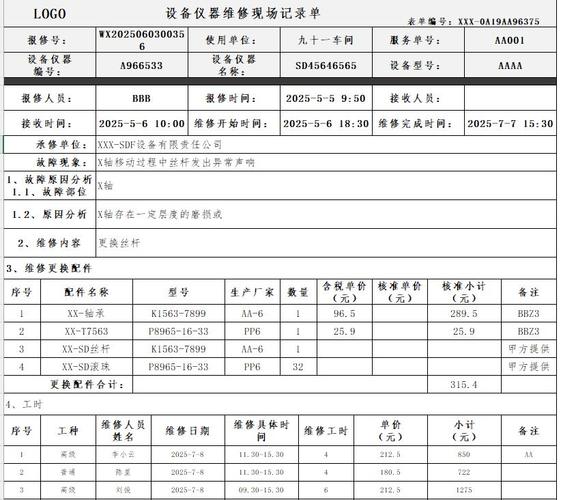
去年去珠三角一家给头部车企做底盘控制臂零件的加工厂做技术支持,刚进车间就看到墙面上的流程写得面面俱到,结果翻他们的问题登记本,一页页写的都是”尺寸超差””表面有划痕””已整改”,连最基本的批次、机台信息都没有。
翻到去年三月的记录,同一个尺寸超差的问题,同一个机台,已经登记了三次,每次的整改结论都是”筛选不合格品后放行”。
这不就是走个过场吗?对吧?
很多人对闭环的理解错得离谱,觉得登记了问题,开了整改单,把现有不合格品处理了,就算闭环了。
这哪里是闭环,这就是给问题画个句号埋起来,等下次再爆出来。
我见过最离谱的案例,一家做风电主轴的工厂,连续出了三批轴承位磨损不合格的货,赔了客户大几百万才想起翻历史记录,原来一年半之前就出过一模一样的问题,当时早就”闭环”了,连根因都没写。
机械生产落地闭环处置的核心动作拆解
说实话,我不搞那些一二三四的虚框架,就说我们车间跑了五年,把重复性问题降了42%的实际动作,每一步都踩过坑。
首先,问题描述必须精准到可追溯的最小单元。别写”加工不合格”,得写”3号德玛吉数控车床,第2工序粗车,230405批次,φ50h6轴颈,尺寸偏上限0.18mm,连续出8件”。
很多人嫌麻烦,说浪费时间,真要找根因的时候,就知道写得细有多重要。模糊的问题描述,连哪个环节出问题都找不到,谈什么整改。
然后,根因分析必须摸到”物的变化、人的变动、规则的漏洞”。别把根因甩锅给”员工粗心””操作失误”,这种根因根本改不了。
去年我们车间出了连续3件轮毂轴承内圈滚道麻点问题,一开始组长张口就说操作工没擦料坯,罚了五十块钱就完事,结果第二天又出了两件。
跟着从进料一步步查,才发现是供应商上周偷偷换了抛丸工序的钢丸直径,从φ1.0mm换成了φ1.2mm,没给我们发变更通知,我们原来的GB/T 2828.1-2012来料检验规范里,根本没有钢丸残留颗粒度的检验项,硬颗粒跟着料坯进了磨削工序,就压出了麻点。
你看,根因根本不是操作工粗心,是供应商变更没通知,我们的检验规则有漏洞。
接下来,整改必须分临时和永久两步走。临时整改就是先止损:把已经生产的120件全检,挑出不合格品隔离,在线生产先换合格料坯,别继续出问题。永久整改才是闭环的核心:和供应商重签协议,要求所有工艺、耗材变更必须提前7天发书面通知,我们同步修改来料检验规范,增加每批次钢丸残留颗粒度抽检,按照GB/T 3077-2015要求,残留颗粒直径不得超过0.1mm,每批抽5件。
最后一步,也是最多人跳过的一步:整改后必须跟踪验证才能关闭。别改完第二天就关单,至少跟踪3个连续批次,确认问题完全不复发,才能走关闭流程。如果整改涉及操作标准变更,必须同步更新SOP,给所有相关操作工做培训签字。我之前吃过亏,整改完只在组长群里说了一声,没给新人培训,第二个月换班就又出了同样的问题,白忙活半个月。
踩过的坑,给你们提个醒
第一个坑,把闭环管理全推给质量部,生产部当甩手掌柜。
一个一百多号人的车间,质量部最多四五个人,哪能天天盯每个机台每个批次的问题?出问题的工位组长才是第一责任人,必须由组长牵头找根因推整改,质量部只负责监督流程、验证整改效果,这样效率才上得来。
第二个坑,为了KPI强行闭环造假。
我之前待过的一个厂,领导拍脑袋要求每个月问题闭环率必须达到95%以上,完不成就扣绩效,结果组长们都把没解决的问题改个状态,强行闭环,大半年时间堆了17个没解决的共性问题,最后出了一千多件批量不合格,赔了客户两百万才爆雷,得不偿失。
第三个坑,从不做阶段性复盘汇总。
我们现在每个季度都会把所有关闭的问题拉出来,统计同类型问题的发生次数,排个TOP3,拿出来做专项改进。比如去年四季度,我们发现四个月出了五次同一型号刀具异常磨损的问题,都是同一个供应商的货,一查才知道他们偷换了刀具基材的材质,直接换掉供应商,之后就再也没出过类似问题。这种复盘花不了多少时间,效果却出奇的好。
别小看那些不起眼的小问题,很多大损失都是小问题堆出来的。之前听隔壁厂说,他们一台百万级的加工中心主轴断裂,停线一周损失两百万,翻记录才发现,三个月前就有操作工登记过主轴振动偏大,当时写了”已调整”就闭环了,根本没测振动值,也没做跟踪,好好的设备就这么毁了。
生产问题闭环处置管理,从来不是什么高大上的管理理论,也不需要复杂的系统支撑,就是把每一个出现在现场的问题,挖透根因,改到根源,跟踪到底,把该做的小事做好。做的时间长了,你就会发现,需要你救的火越来越少,生产越来越顺,就是这么简单。
