摘要:针对离散制造车间常见的线边缺料停线、物料搬运效率低的痛点,结合多个落地项目经验,讲解智能物料需求呼叫调度系统的设计核心、选型权衡和常见避坑要点,适合准备做车间智能化改造的中级工程师参考。
我前两年在珠三角做汽配车间改造的时候,碰到老板拍着生产线说,只要能把缺料导致的停线降一半,给多少钱都愿意。
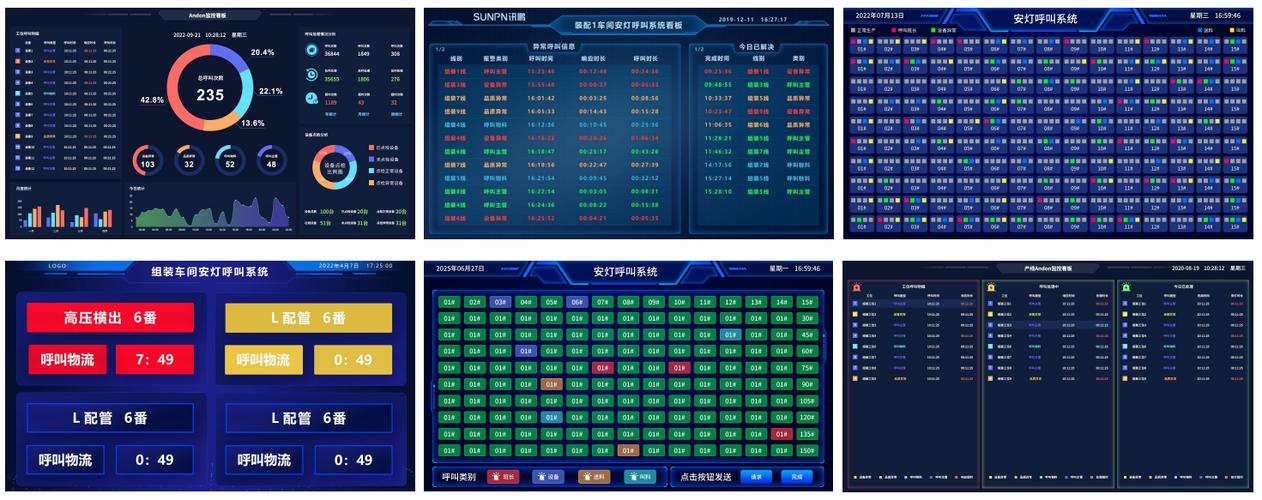
线边缺料,是离散制造车间永远的痛。工人等着料上机,仓管不知道哪份需求急,绕着车间瞎跑,经常急活没人送,不急的送了一大堆堆在线边。原来的按灯呼叫系统,本质就是个传声筒,根本解决不了调度的问题。
为什么传统呼叫系统解决不了问题?
去年我帮一个客户复盘旧系统,翻了一个月的呼叫记录,你猜怎么着?超过40%的搬运是重复路线或者无效呼叫,同一片区域三个不同工位呼叫,仓管分三趟送,浪费的时间够多送五趟料了。
很多供应商推系统的时候,只说我能实现手机呼叫、屏幕显示,绝口不提调度优化。说白了,就是换了个方式按灯,内核还是老一套。
客户花了几十万改造,结果停线率只降了不到10%,换谁不窝火?
核心设计:把需求优先级和路径动态绑定
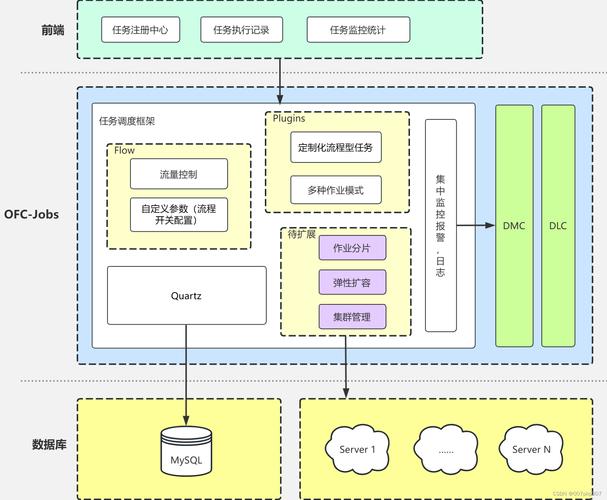
智能物料需求呼叫调度系统,核心绝不是“呼叫”,而是“智能调度”。所有的设计都要围绕两个问题:哪份料要先送?怎么走最省时间?
我现在做项目,优先级计算都是用这套经过多个项目验证的公式:
P = k1 * S + k2 * T + k3 * L
这里P是优先级分值,数值越小越优先安排。k1是工位权重系数,按照瓶颈节拍标定,总装线瓶颈工位k1取0.5,非瓶颈分装工位k1取0.2,符合绝大多数汽配装配车间的实际情况;S是缺料影响系数,完全断料会导致停线取1,部分缺料不影响当前节拍取0.3;k2是响应超时系数,每排队超时5分钟乘以0.2,避免急活被一直压着;k3是路径距离系数,这个直接和搬运路径优化挂钩。
说实话,一开始我也想跟风用遗传算法做全局路径优化,看起来高大上,实际用起来才发现,车间每两三个月就会换一次产品布局,参数要重新调,每次调完都要卡个一两秒,对于实时呼叫来说根本不能用。后来换成了A*算法结合动态窗口法,每次呼叫进来只重新计算当前待配送队列的最优路径,延迟控制在100ms以内,完全满足现场需求,开发量还少了一半。
落地避坑:几个容易忽略的细节
第一个坑:误呼叫。线边工人手上沾着油,按触摸屏很容易误触,原来的系统只要按了就发单,仓管跑过去发现根本不需要料,白跑一趟。我们加了一个30秒确认撤回机制,工人按下呼叫后,工位屏会弹窗提示确认,10秒内不确认自动取消,已经发单的1分钟内可以标注误呼叫,系统自动移除需求。就这么一个小改动,直接减少了17%的无效搬运,见效奇快。
第二个坑:信号死角。车间里到处都是大型钢结构机床,普通wifi穿墙能力差,拐角和设备背后经常没信号,呼叫延迟半分钟都是常事。一开始图便宜用了客户原来的wifi,结果上线第一天就出了三次因为信号差导致的漏单,后来全部换成LoRa节点,每节点成本才多二十多块,穿墙能力够,低功耗,一颗电池能用两年,完全解决信号问题。这点投入,减少一次停线就赚回来了。
第三个坑:参数不会自动迭代。很多系统做完上线,参数就钉死了,车间布局改了,产品换了,优先级还是原来的,用半年就不好使了。我们留了每周自动迭代的逻辑,系统会自动采集过去一周的停线数据、呼叫数据,自动调整各个工位的k1系数,不用工程师跑到现场改配置,省了大把的维护精力。
还有对接的问题,一定要走标准协议,符合GB/T 33756-2017的OPC UA规范,别写硬编码,不然客户换个MES版本,整个对接就要重做,折腾死。
做这个系统做了三个项目,平均下来,缺料停线率降了42%,物料搬运效率提了35%,数据摆在这。其实根本没有什么玄乎的黑科技,就是把车间里的细碎痛点抠出来,一个一个解决,不是为了凑“智能”的名头,是真的帮工厂省钱。
最后说一句,不要上来就全车间铺开改造,先找最瓶颈的那条线试跑三个月,把参数调顺了再扩,我第一次做项目的时候吃了全铺的亏,乱了半个月才捋顺,这个教训,能帮你省不少事。
